企业员工质量意识提升培训课件
- 2026-10-02 09:59:15
企业员工质量意识提升培训课件
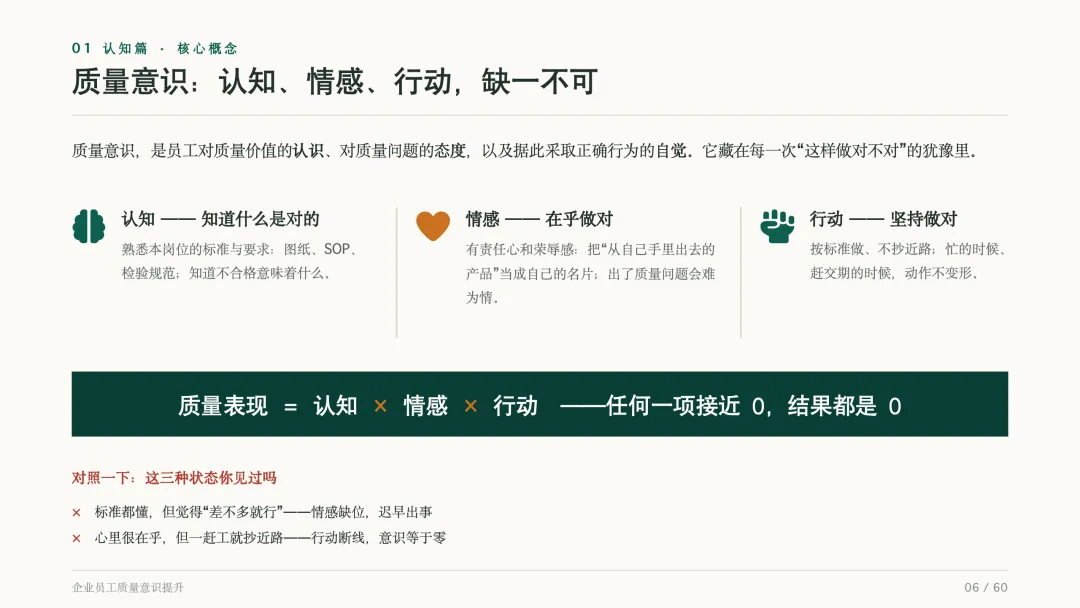
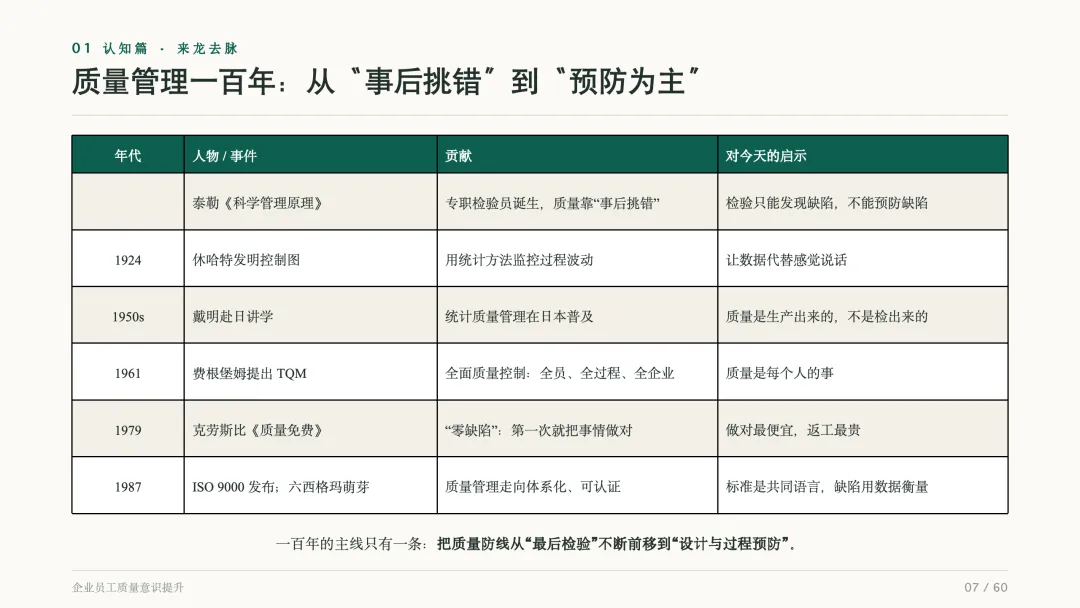
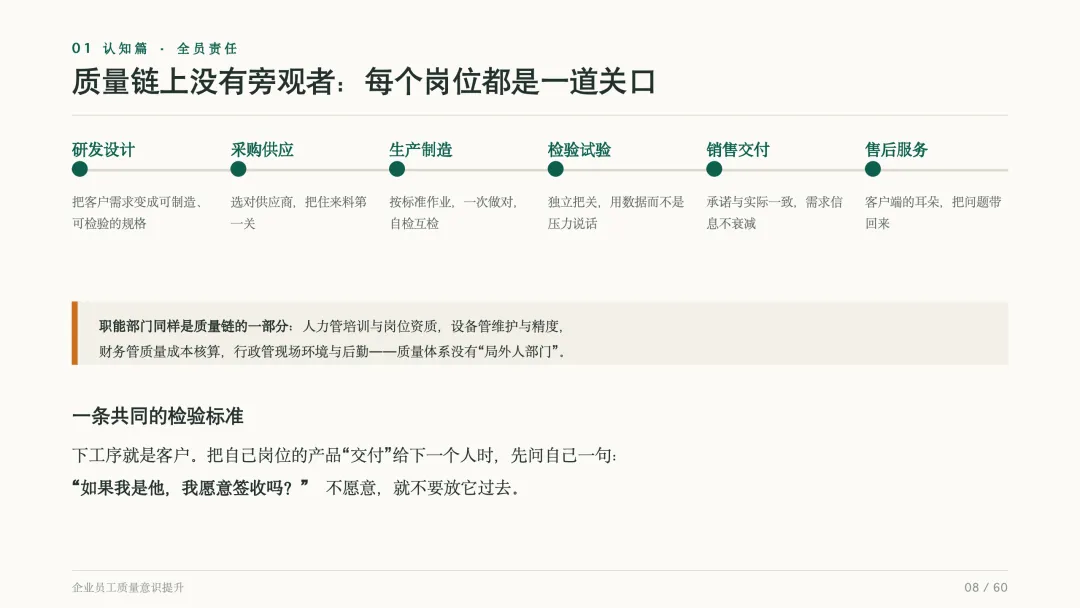
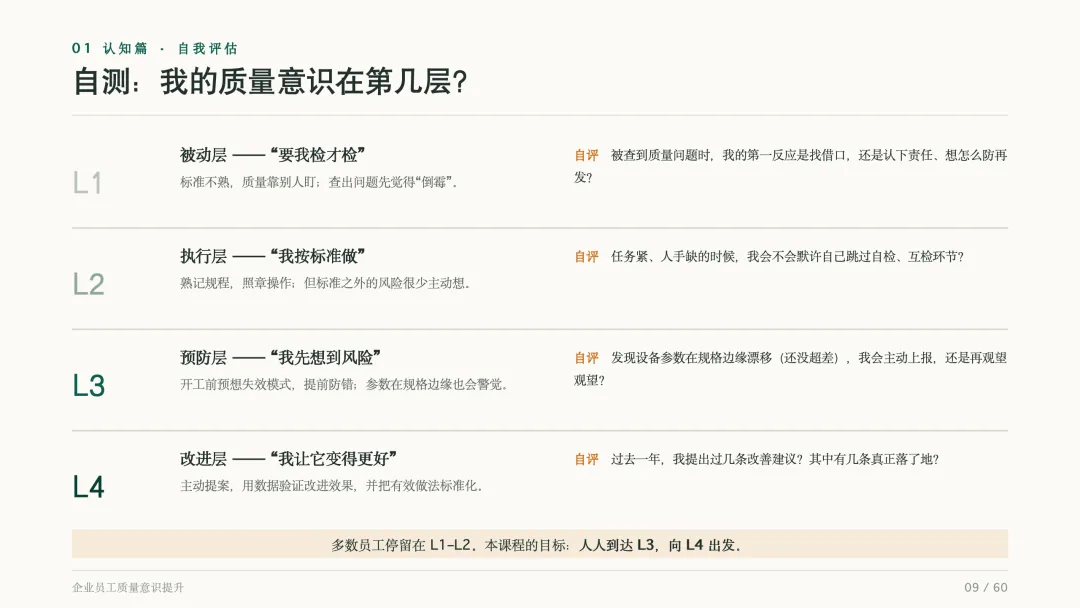
质量意识是什么 01 质量的定义:从"符合标准"到"满足客户" 我们先来回答一个最基本的问题:什么是质量? ISO 9000:2015,这是国际质量管理体系的标准,它对质量的正式定义是: "质量(quality):客体的一组固有特性满足要求的程度。" 这句话有点拗口,我帮大家拆成三个关键词: 第一个词:固有特性。 产品或服务本身具有的属性:尺寸、强度、外观、可靠性、交付及时性。注意,是"固有"的,不是后来附加的。一台手机的屏幕分辨率、一辆车的刹车距离、一份报表的准确率——这些都是固有特性。 第二个词:要求。 要求分三种: 第三个词:程度。 满足得怎么样是可以比较的。质量不是"有或没有",而是"好到什么程度"。60分是合格,90分是优秀,99分是卓越。 理解质量有三层台阶: 用一句大白话总结:质量就是"客户愿意为你的产品买单,而且下次还愿意再买"。 质量意识:认知、情感、行动,缺一不可 知道了什么是质量,那什么是质量意识? 质量意识,是员工对质量价值的认识、对质量问题的态度,以及据此采取正确行为的自觉。它藏在每一次"这样做对不对"的犹豫里。 质量意识由三个成分构成,缺一不可: 第一,认知——知道什么是对的。 熟悉本岗位的标准与要求:图纸、SOP、检验规范;知道不合格意味着什么。如果你连标准是什么都不知道,谈何质量意识? 第二,情感——在乎做对。 有责任心和荣辱感。把"从自己手里出去的产品"当成自己的名片。出了质量问题,你会难为情、会睡不着觉——这就是情感投入。 第三,行动——坚持做对。 按标准做、不抄近路。忙的时候、赶交期的时候,动作不变形。这是最难得的部分。 这里有一个公式: 质量表现 = 认知 × 情感 × 行动。 注意,这里是乘号,不是加号。这意味着什么?意味着任何一项接近0,结果都是0。 质量管理一百年:从"事后挑错"到"预防为主" 质量意识不是凭空产生的,它有一百年的进化史。 1920年代,泰勒《科学管理原理》: 专职检验员诞生,质量靠"事后挑错"。产品做完了,找个人来挑毛病。这是质量管理的1.0时代。 1924年,休哈特发明控制图: 用统计方法监控过程波动。这是革命性的转变——从"挑错"转向"监控过程"。 1950年代,戴明赴日讲学: 统计质量管理在日本普及。日本人从此信奉一句话:质量是生产出来的,不是检出来的。 1961年,费根堡姆提出TQM(全面质量控制): 全员、全过程、全企业。质量是每个人的事。 1979年,克劳斯比《质量免费》: 提出"零缺陷"理念——第一次就把事情做对。做对最便宜,返工最贵。 1987年,ISO 9000发布,六西格玛萌芽: 质量管理走向体系化、可认证。 一百年的主线只有一条:把质量防线从"最后检验"不断前移到"设计与过程预防"。 质量链上没有旁观者:每个岗位都是一道关口 在企业里,有一条看不见的质量链: 职能部门同样是质量链的一部分: 人力管培训与岗位资质,设备管维护与精度,财务管质量成本核算,行政管现场环境与后勤——质量体系没有"局外人部门"。 这里有一条共同的检验标准,请大家记住: 下工序就是客户。把自己岗位的产品"交付"给下一个人时,先问自己一句:"如果我是他,我愿意签收吗?" 不愿意,就不要放它过去。 自测:我的质量意识在第几层? 现在,请大家对照以下四个层级,诚实评估自己: L1 被动层——"要我检才检" 标准不熟,质量靠别人盯;查出问题先觉得"倒霉"。 自评:被查到质量问题时,我的第一反应是找借口,还是认下责任、想怎么防再发? L2 执行层——"我按标准做" 熟记规程,照章操作;但标准之外的风险很少主动想。 自评:任务紧、人手缺的时候,我会不会默许自己跳过自检、互检环节? L3 预防层——"我先想到风险" 开工前预想失效模式,提前防错;参数在规格边缘也会警觉。 自评:发现设备参数在规格边缘漂移(还没超差),我会主动上报,还是再观望观望? L4 改进层——"我让它变得更好" 主动提案,用数据验证改进效果,并把有效做法标准化。 自评:过去一年,我提出过几条改善建议?其中有几条真正落了地? 多数员工停留在L1-L2。本课程的目标:人人到达L3,向L4出发。 
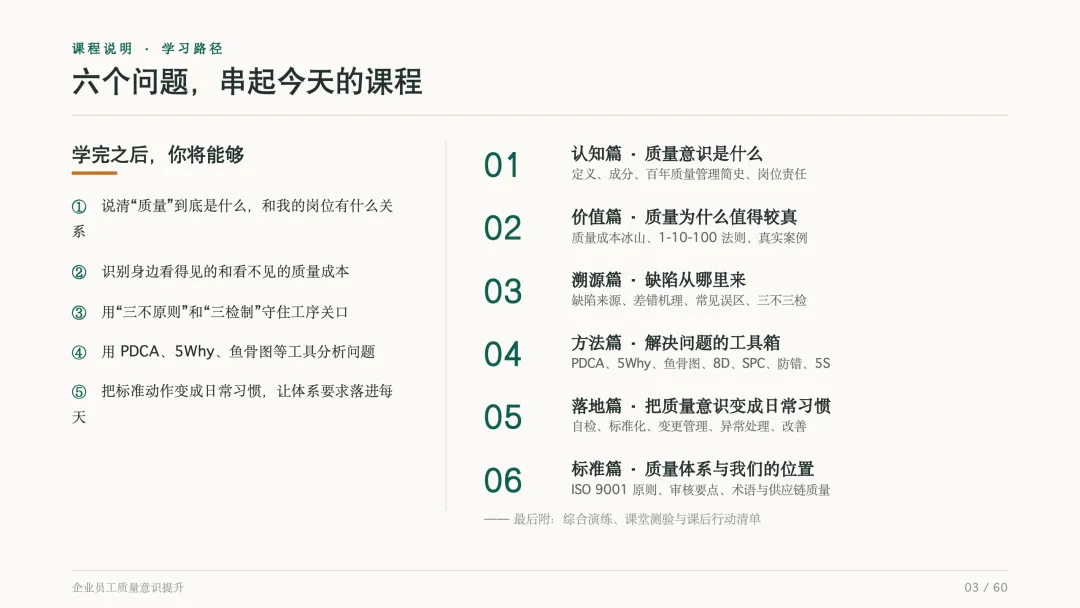
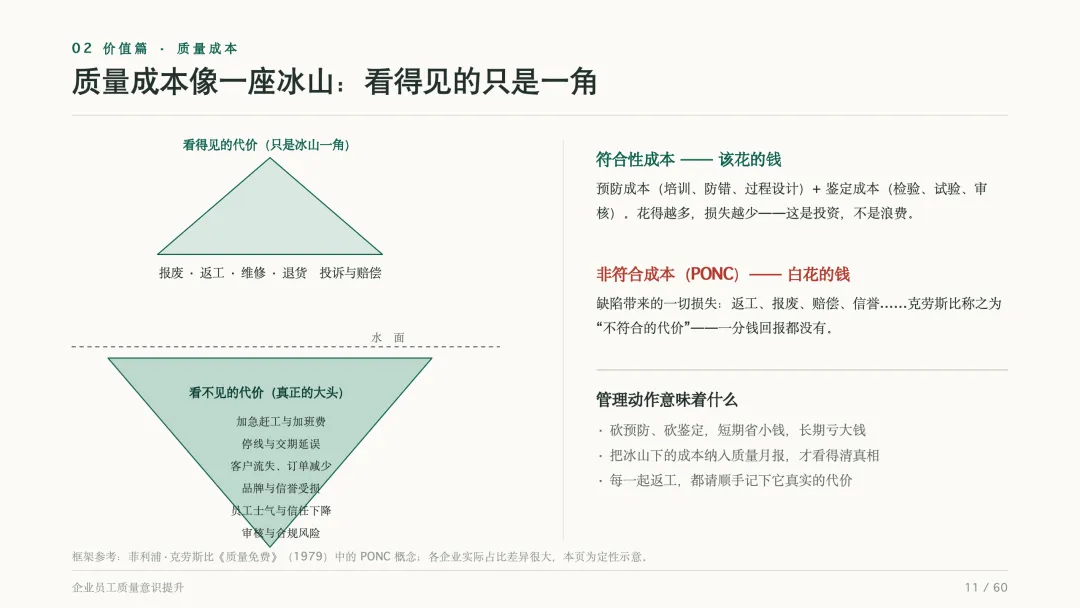
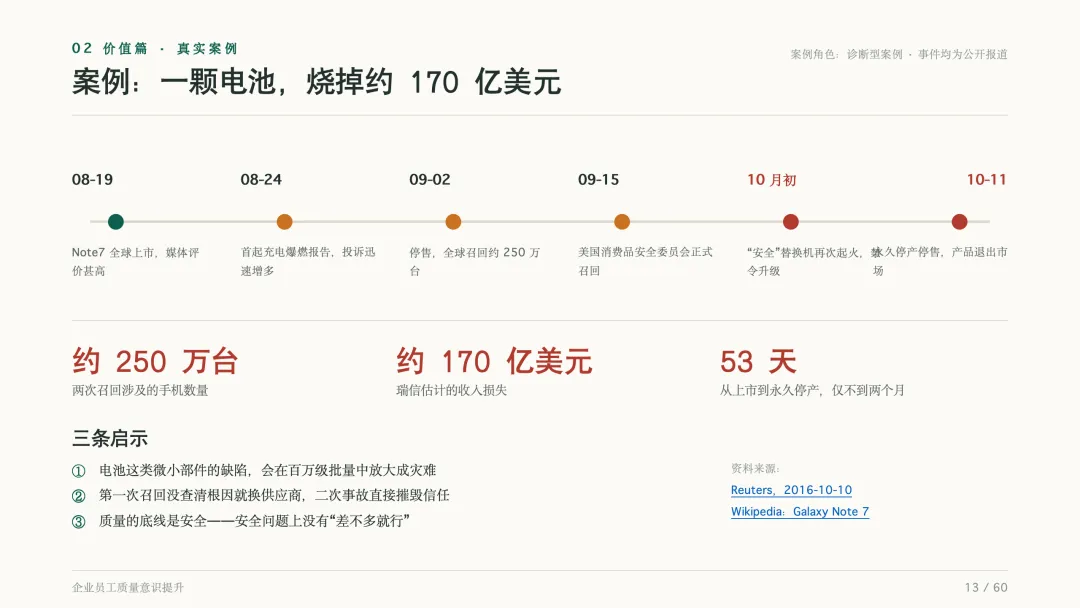
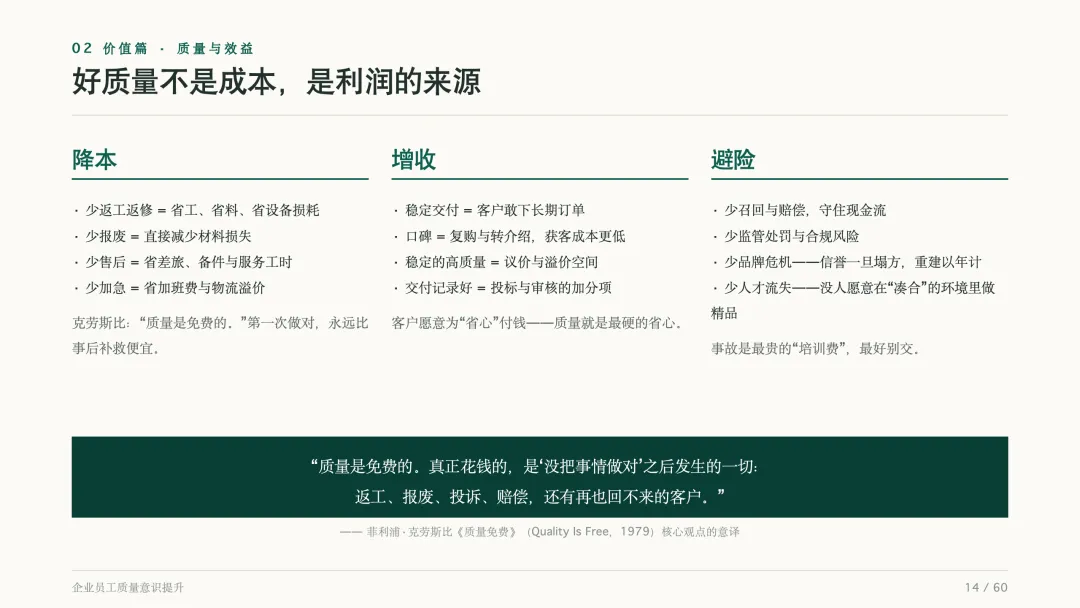
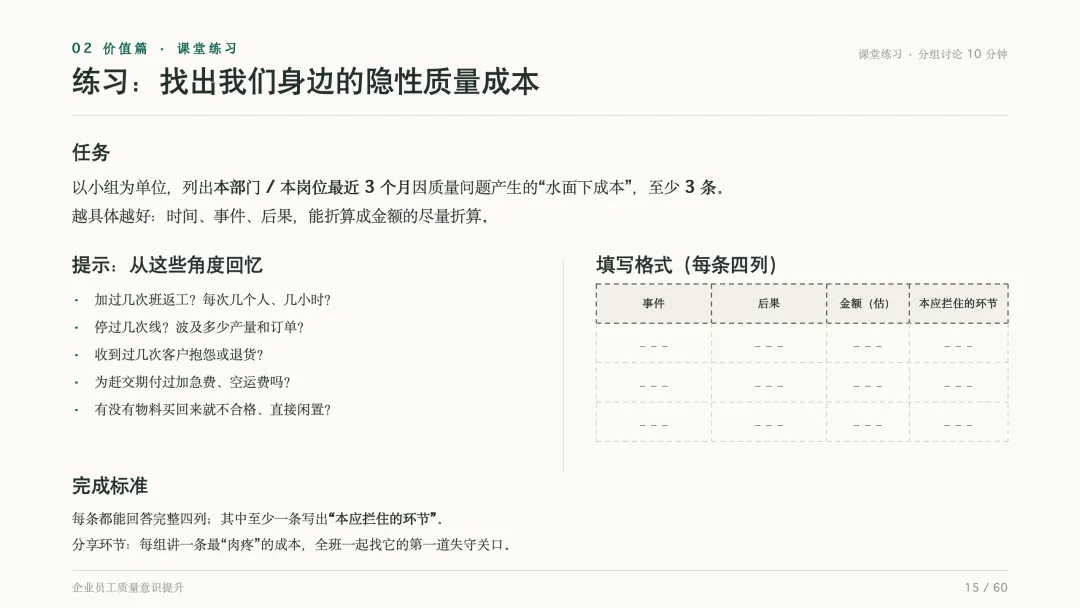
质量为什么值得较真 02 质量成本像一座冰山:看得见的只是一角 很多人觉得,质量问题就是"报废几件产品"、"返工一下",损失有限。这是天大的误解。 质量成本就像一座冰山。水面之上,你看得见的只是冰山一角:报废、返工、维修、退货、投诉与赔偿。这些已经让人头疼了。 但水面之下,真正的大头你往往看不见: 这些"水下成本",往往是水面成本的5倍、10倍,甚至更多。 质量成本分两类: 管理启示: 1-10-100法则:缺陷发现得越晚,代价成数量级放大 这里有一个震撼人心的法则,叫1-10-100法则: 三条推论: 克劳斯比说:"第一次就把事情做对,永远比事后返工便宜。" 案例:一颗电池,烧掉约170亿美元 2016年,三星Galaxy Note 7手机发布。这是一款被寄予厚望的旗舰产品。 8月19日, Note 7全球上市,媒体评价甚高。 8月24日, 首起充电爆燃报告出现,投诉迅速增多。 9月2日, 三星宣布停售,全球召回约250万台。 9月15日, 美国消费品安全委员会正式召回。 10月初, "安全"替换机再次起火,禁令升级。 10月11日, 永久停产停售,产品退出市场。 从上市到永久停产,仅53天。 损失有多大? 三条启示: 好质量不是成本,是利润的来源 质量不仅能省钱,还能赚钱。三个方面: 降本: 克劳斯比说:"质量是免费的。"第一次做对,永远比事后补救便宜。 增收: 客户愿意为"省心"付钱——质量就是最硬的省心。 避险: 事故是最贵的"培训费",最好别交。 课堂练习:找出我们身边的隐性质量成本 现在,我们来做一个小练习。请大家以小组为单位,用10分钟时间,列出本部门/本岗位最近3个月因质量问题产生的"水面下成本",至少3条。越具体越好:时间、事件、后果,能折算成金额的尽量折算。 提示角度: 填写格式:事件、后果、金额(估)、本应拦住的环节。 完成标准:每条都能回答完整四列;其中至少一条写出"本应拦住的环节"。 分享环节:每组讲一条最"肉疼"的成本,全班一起找它的第一道失守关口。 
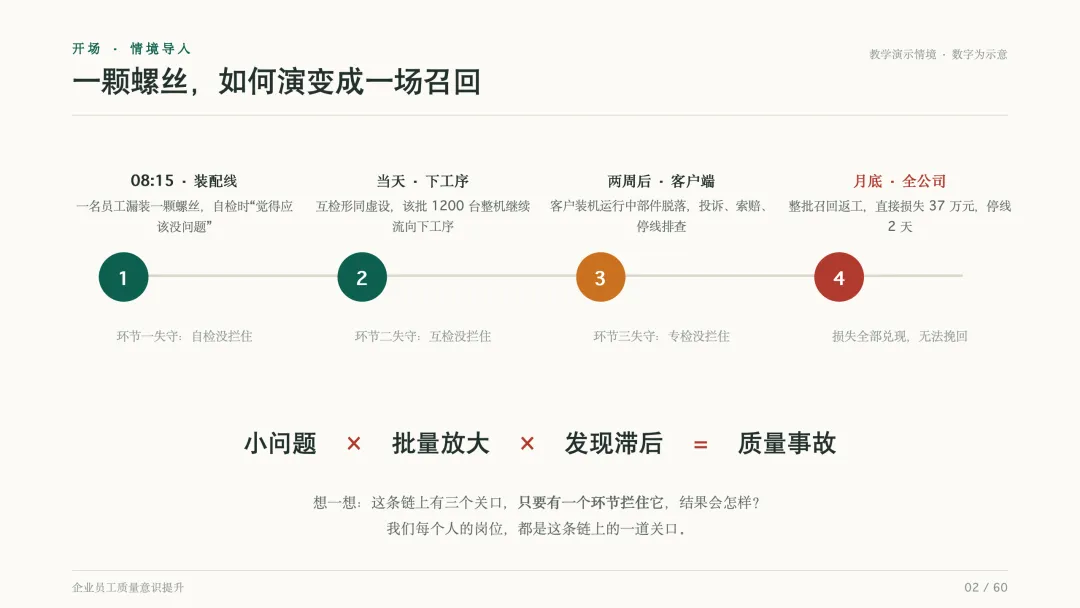
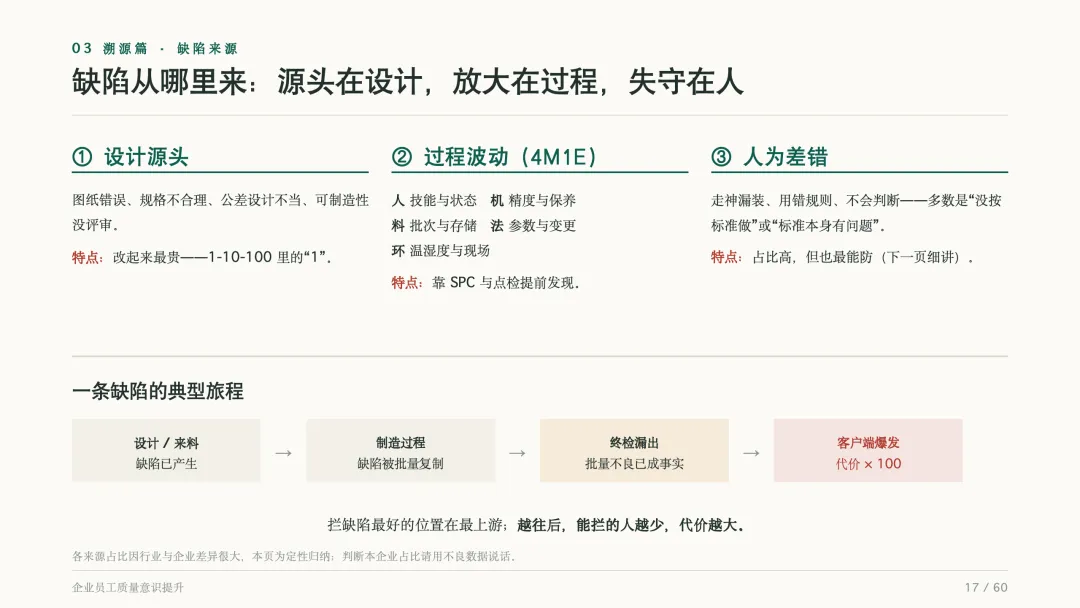
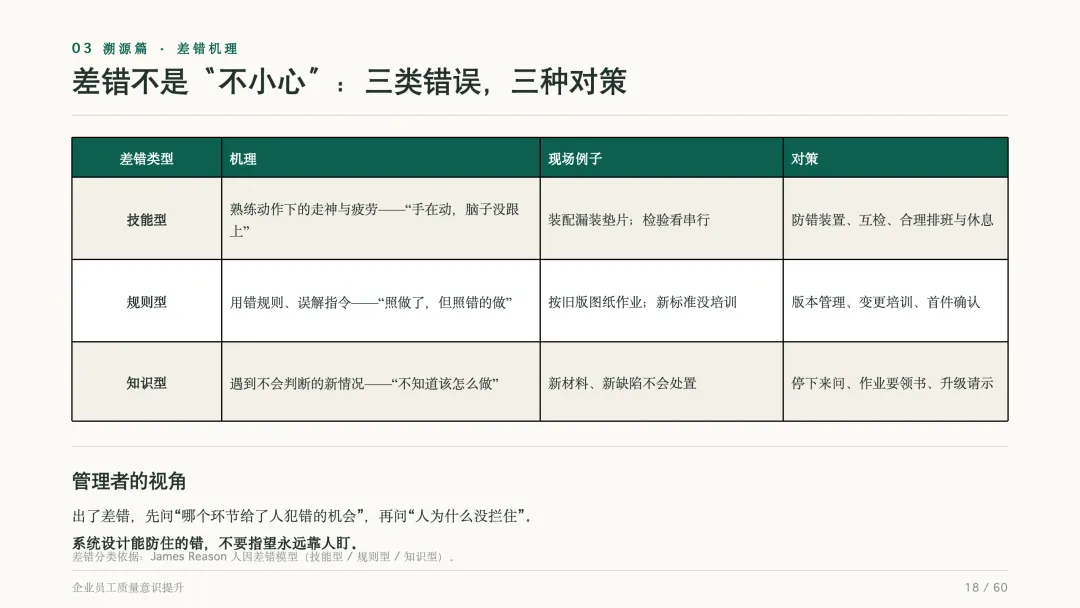
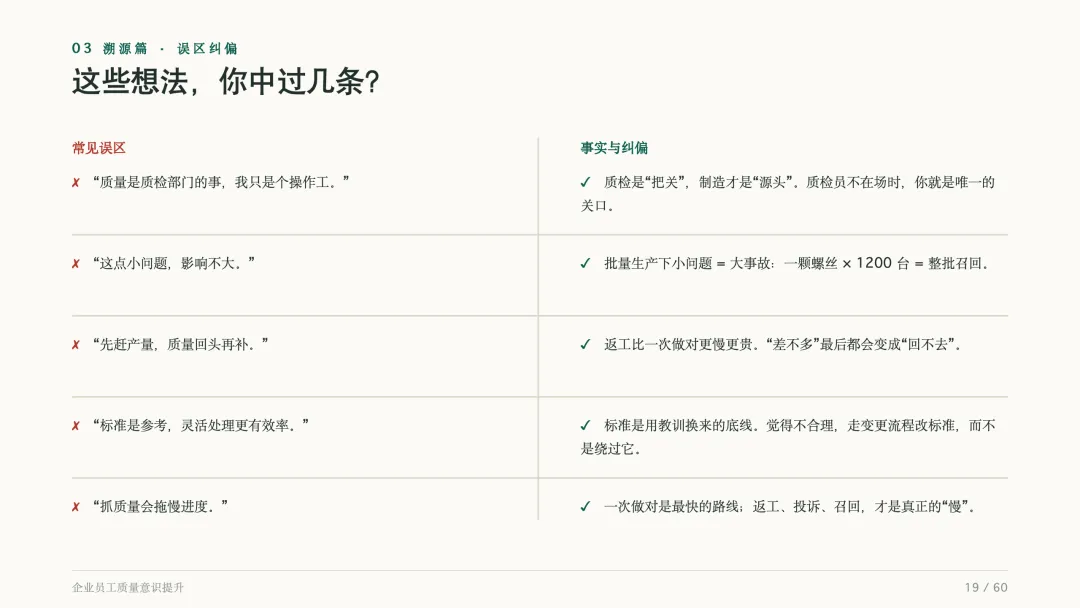
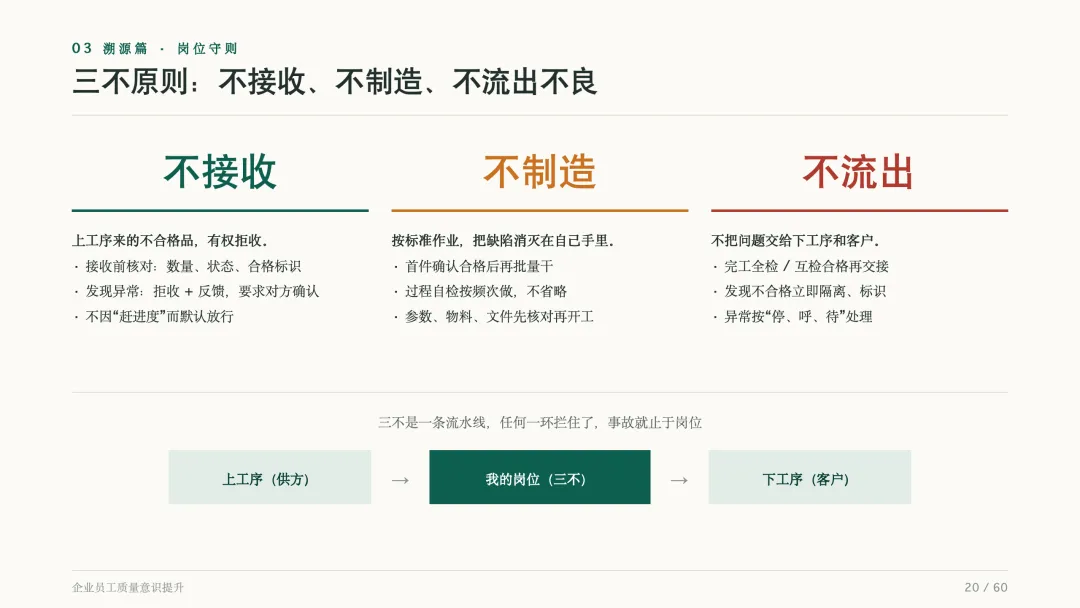
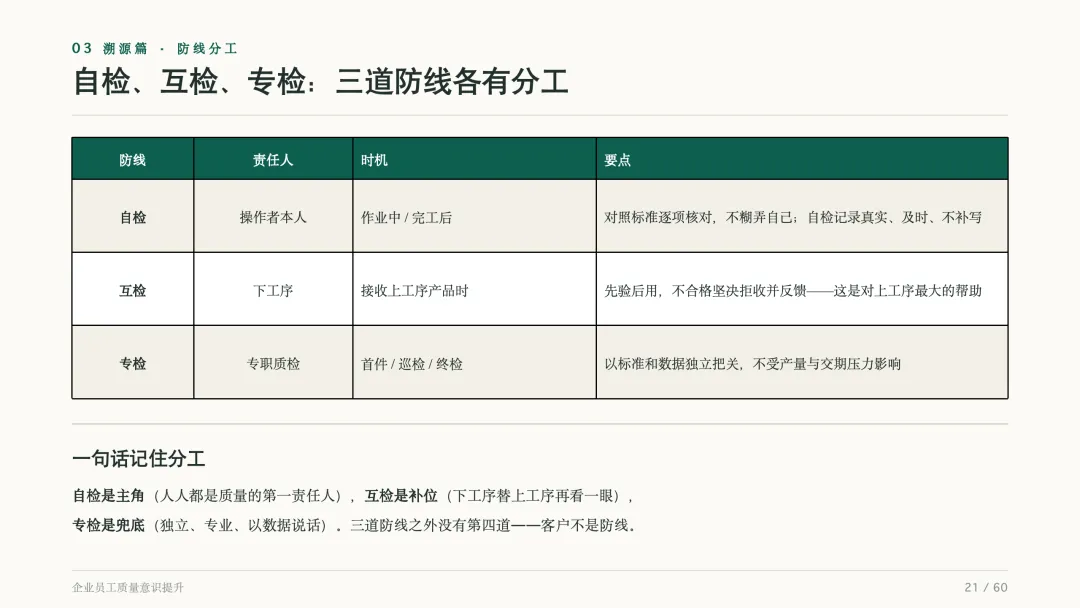
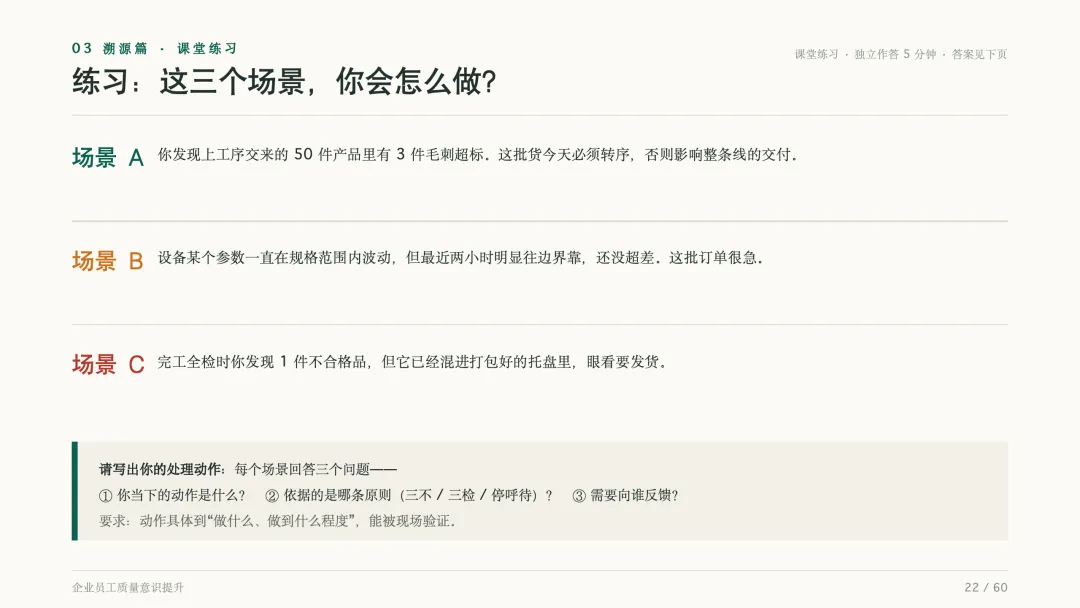
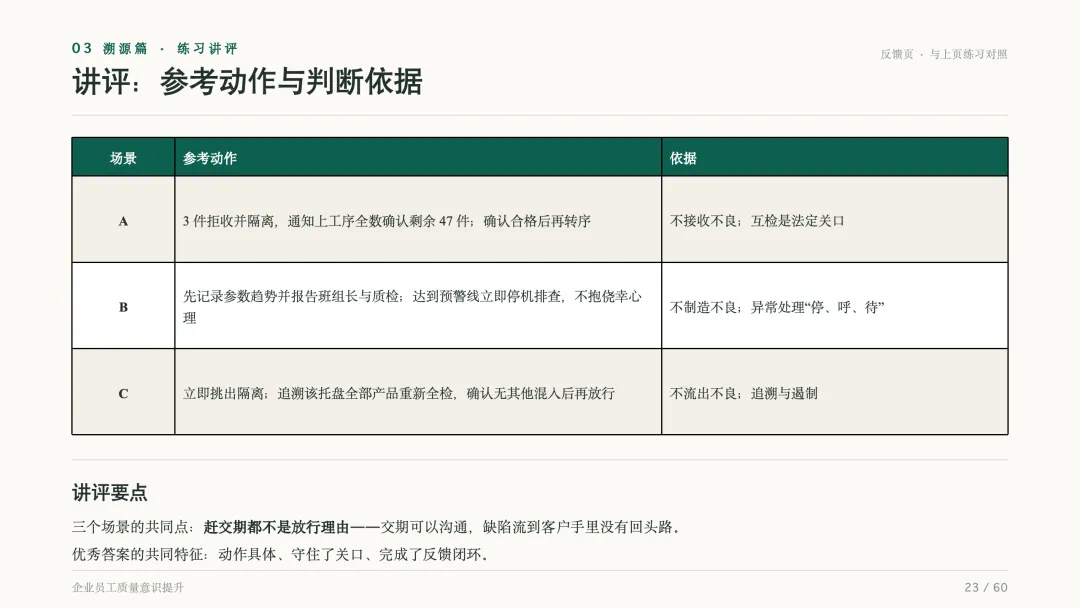
缺陷从哪里来 03 缺陷从哪里来:源头在设计,放大在过程,失守在人 缺陷的来源,可以归为三大类: 第一,设计源头。 图纸错误、规格不合理、公差设计不当、可制造性没评审。 特点:改起来最贵——1-10-100里的"1"。设计阶段错了,后面全错。 第二,过程波动(4M1E)。 特点:靠SPC与点检提前发现。 第三,人为差错。 走神漏装、用错规则、不会判断——多数是"没按标准做"或"标准本身有问题"。 特点:占比高,但也最能防。 一条缺陷的典型旅程: 设计/来料(缺陷已产生)→ 制造过程(缺陷被批量复制)→ 终检漏出(批量不良已成事实)→ 客户端爆发(代价×100)。 拦缺陷最好的位置在最上游;越往后,能拦的人越少,代价越大。 差错不是"不小心":三类错误,三种对策 差错不是简单的"不小心",它有三类机理: 第一类:技能型错误。 机理:熟练动作下的走神与疲劳——"手在动,脑子没跟上"。 例子:装配漏装垫片;检验看串行。 对策:防错装置、互检、合理排班与休息。 第二类:规则型错误。 机理:用错规则、误解指令——"照做了,但照错的做"。 例子:按旧版图纸作业;新标准没培训。 对策:版本管理、变更培训、首件确认。 第三类:知识型错误。 机理:遇到不会判断的新情况——"不知道该怎么做"。 例子:新材料、新缺陷不会处置。 对策:停下来问、作业要领书、升级请示。 管理者的视角: 出了差错,先问"哪个环节给了人犯错的机会",再问"人为什么没拦住"。系统设计能防住的错,不要指望永远靠人盯。 这些想法,你中过几条? 现在我们来纠偏五个常见的质量误区: 误区一:"质量是质检部门的事,我只是个操作工。" 事实:质检是"把关",制造才是"源头"。质检员不在场时,你就是唯一的关口。 误区二:"这点小问题,影响不大。" 事实:批量生产下小问题=大事故。一颗螺丝×1200台=整批召回。 误区三:"先赶产量,质量回头再补。" 事实:返工比一次做对更慢更贵。"差不多"最后都会变成"回不去"。 误区四:"标准是参考,灵活处理更有效率。" 事实:标准是用教训换来的底线。觉得不合理,走变更流程改标准,而不是绕过它。 误区五:"抓质量会拖慢进度。" 事实:一次做对是最快的路线;返工、投诉、召回,才是真正的"慢"。 三不原则:不接收、不制造、不流出不良 这是每个操作工必须刻在脑子里的三条铁律: 不接收: 上工序来的不合格品,有权拒收。 不制造: 按标准作业,把缺陷消灭在自己手里。 不流出: 不把问题交给下工序和客户。 三不是一条流水线,任何一环拦住了,事故就止于岗位。 自检、互检、专检:三道防线各有分工 第一道防线:自检。 责任人:操作者本人。 时机:作业中/完工后。 要点:对照标准逐项核对,不糊弄自己;自检记录真实、及时、不补写。 第二道防线:互检。 责任人:下工序。 时机:接收上工序产品时。 要点:先验后用,不合格坚决拒收并反馈——这是对上工序最大的帮助。 第三道防线:专检。 责任人:专职质检。 时机:首件/巡检/终检。 要点:以标准和数据独立把关,不受产量与交期压力影响。 一句话记住分工: 自检是主角(人人都是质量的第一责任人),互检是补位(下工序替上工序再看一眼),专检是兜底(独立、专业、以数据说话)。 三道防线之外没有第四道——客户不是防线。 课堂练习:这三个场景,你会怎么做? 请大家独立作答5分钟。 场景A: 你发现上工序交来的50件产品里有3件毛刺超标。这批货今天必须转序,否则影响整条线的交付。 场景B: 设备某个参数一直在规格范围内波动,但最近两小时明显往边界靠,还没超差。这批订单很急。 场景C: 完工全检时你发现1件不合格品,但它已经混进打包好的托盘里,眼看要发货。 请写出你的处理动作:每个场景回答三个问题—— ① 你当下的动作是什么? ② 依据的是哪条原则(三不/三检/停呼待)? ③ 需要向谁反馈? 讲评: 场景A: 3件拒收并隔离,通知上工序全数确认剩余47件;确认合格后再转序。依据:不接收不良;互检是法定关口。 场景B: 先记录参数趋势并报告班组长与质检;达到预警线立即停机排查,不抱侥幸心理。依据:不制造不良;异常处理"停、呼、待"。 场景C: 立即挑出隔离;追溯该托盘全部产品重新全检,确认无其他混入后再放行。依据:不流出不良;追溯与遏制。 讲评要点: 三个场景的共同点——赶交期都不是放行理由。交期可以沟通,缺陷流到客户手里没有回头路。 
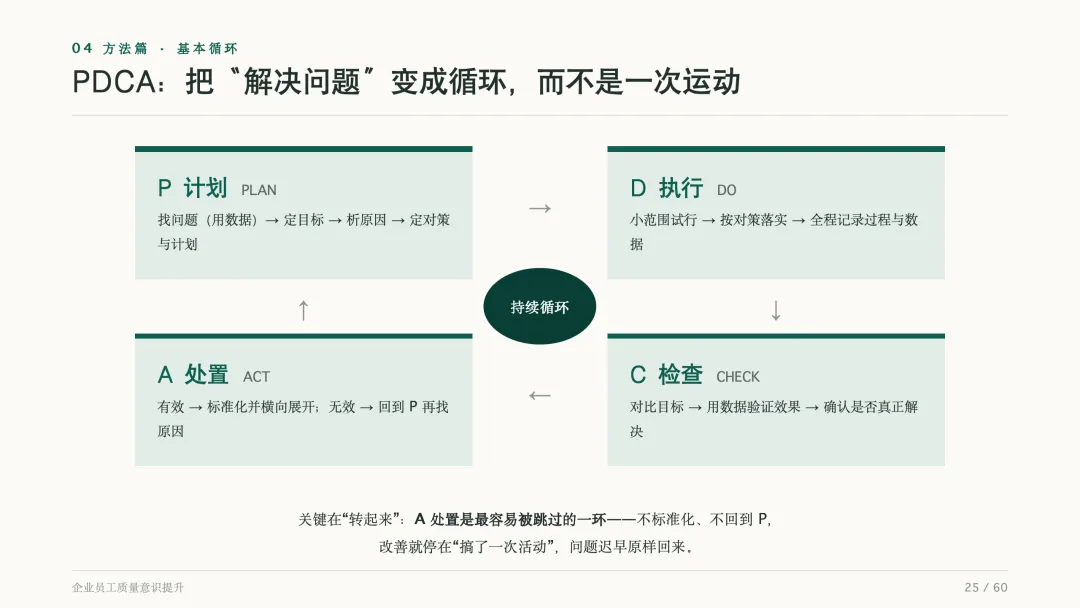
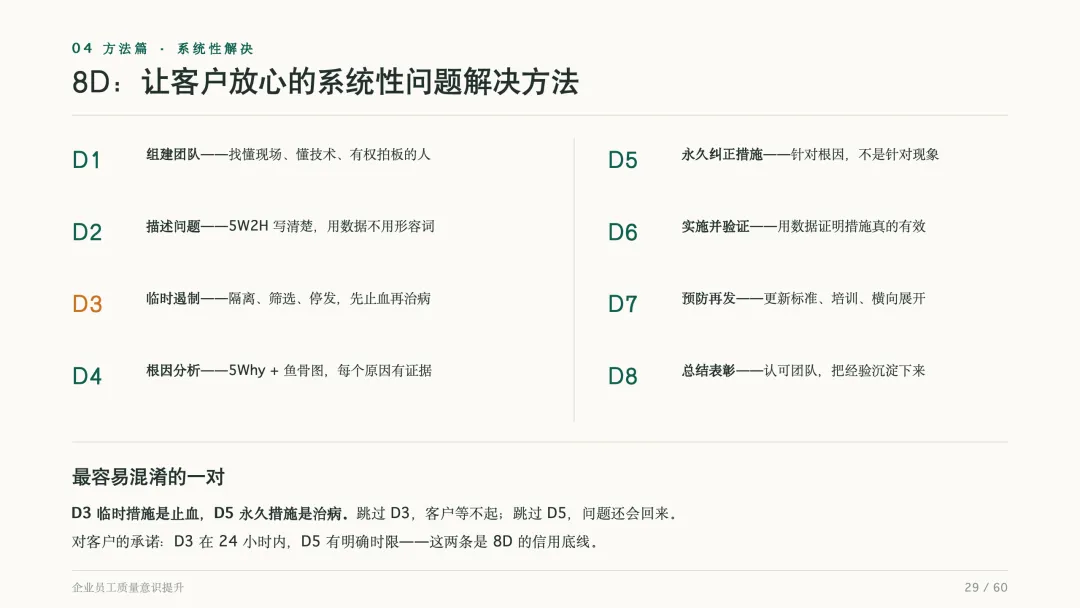
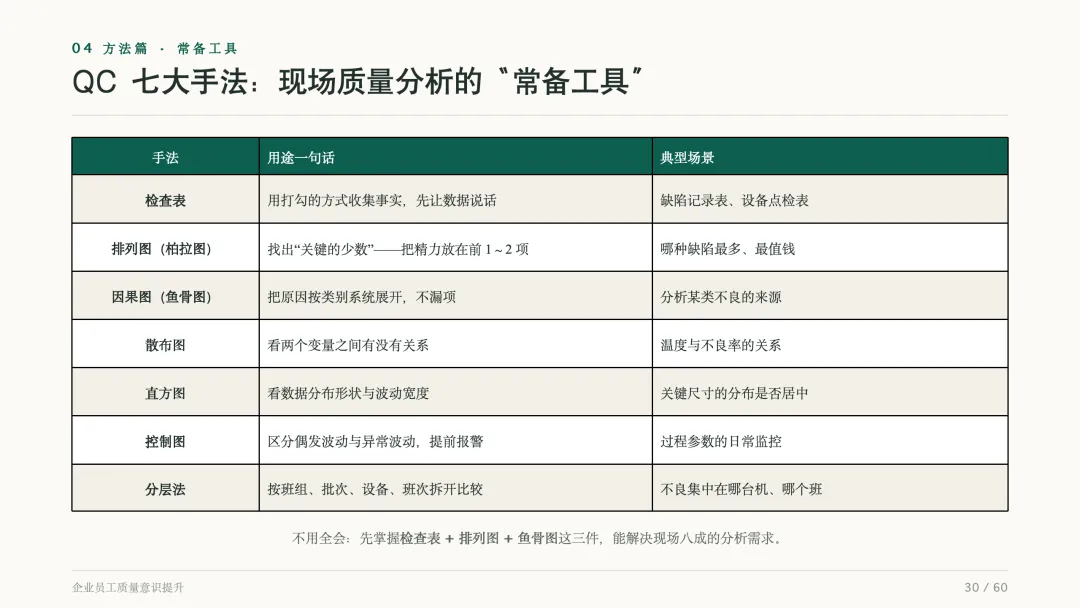
解决问题的工具箱 04 PDCA:把"解决问题"变成循环 PDCA是持续改善的基本循环: P-Plan(计划): 找问题(用数据)→ 定目标 → 析原因 → 定对策与计划。 D-Do(执行): 小范围试行 → 按对策落实 → 全程记录过程与数据。 C-Check(检查): 对比目标 → 用数据验证效果 → 确认是否真正解决。 A-Act(处置): 有效→标准化并横向展开;无效→回到P再找原因。 关键在"转起来": A处置是最容易被跳过的一环——不标准化、不回到P,改善就停在"搞了一次活动",问题迟早原样回来。 5Why:连续追问"为什么",直到触及根因 方法步骤: 三个常见失败: 示范:机器为什么停了? 现象:设备突然停机,订单停线。 根因对策: 停在第1层的做法:复位保险丝,继续生产——下周还会停,而且可能烧轴承。 追问的深度,决定了对策是"止痛"还是"治病"。 鱼骨图:把原因系统展开 用法三步: 8D:让客户放心的系统性问题解决方法 D1:组建团队——找懂现场、懂技术、有权拍板的人。 D2:描述问题——5W2H写清楚,用数据不用形容词。 D3:临时遏制——隔离、筛选、停发,先止血再治病。 D4:根因分析——5Why+鱼骨图,每个原因有证据。 D5:永久纠正措施——针对根因,不是针对现象。 D6:实施并验证——用数据证明措施真的有效。 D7:预防再发——更新标准、培训、横向展开。 D8:总结表彰——认可团队,把经验沉淀下来。 最容易混淆的一对: D3临时措施是止血,D5永久措施是治病。跳过D3,客户等不起;跳过D5,问题还会回来。 QC七大手法:现场质量分析的常备工具
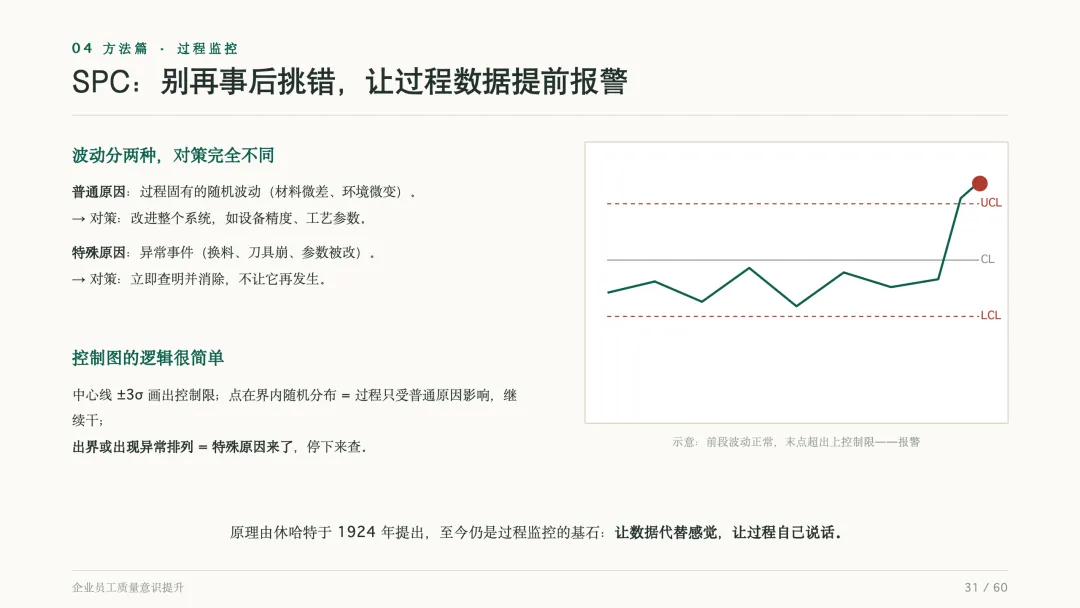
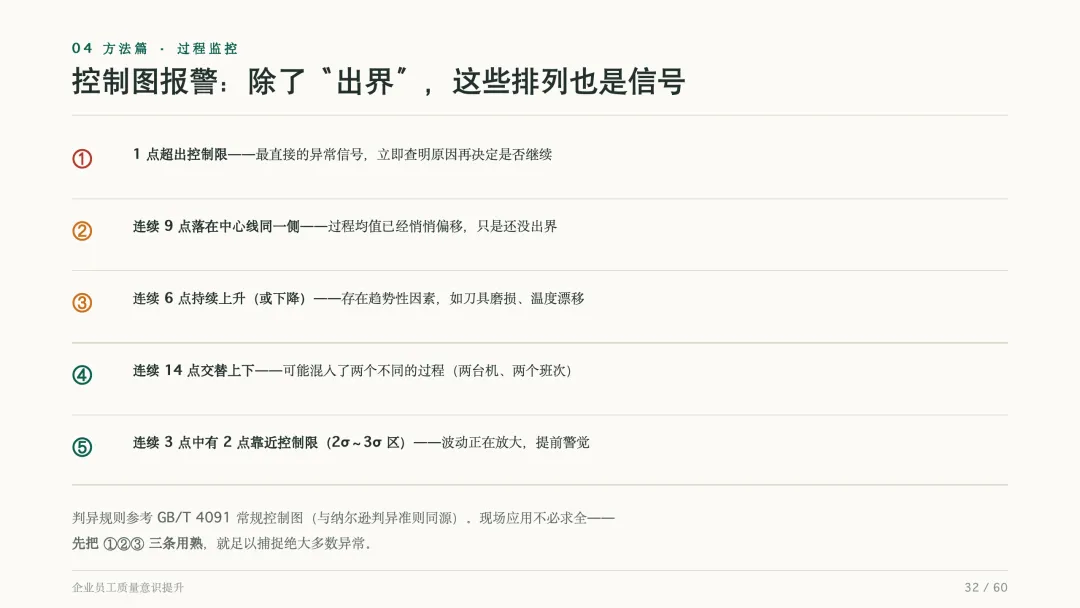
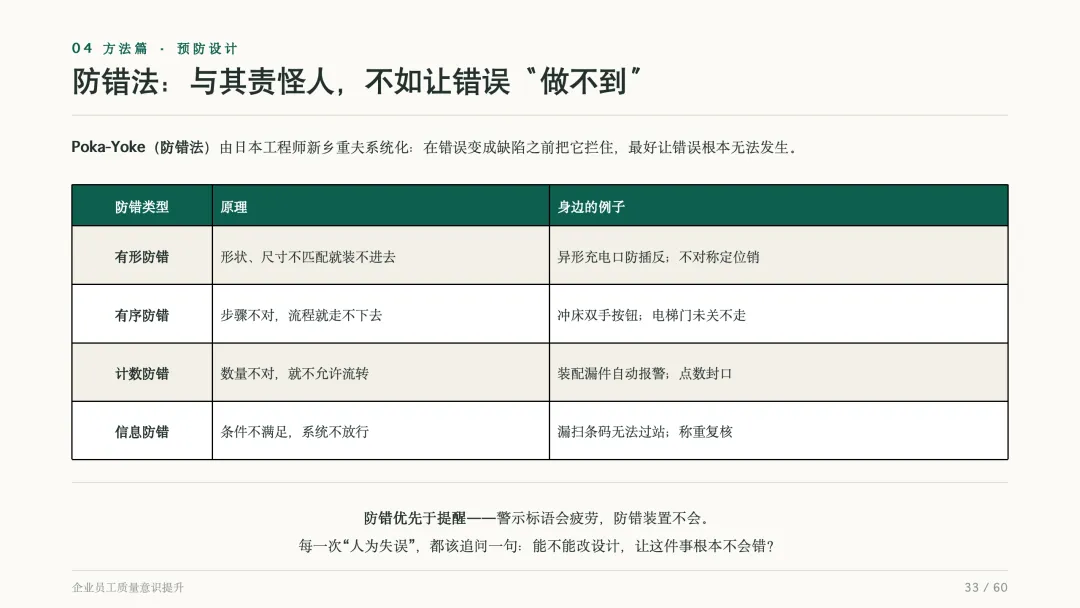
不用全会: 先掌握检查表+排列图+鱼骨图这三件,能解决现场八成的分析需求。 SPC:别再事后挑错,让过程数据提前报警 波动分两种: 控制图的逻辑:中心线±3σ画出控制限;点在界内随机分布=过程正常;出界或异常排列=特殊原因来了,停下来查。 控制图报警信号: 现场应用不必求全——先把前三条用熟,就足以捕捉绝大多数异常。 防错法:与其责怪人,不如让错误"做不到" Poka-Yoke(防错法)的核心:在错误变成缺陷之前把它拦住,最好让错误根本无法发生。
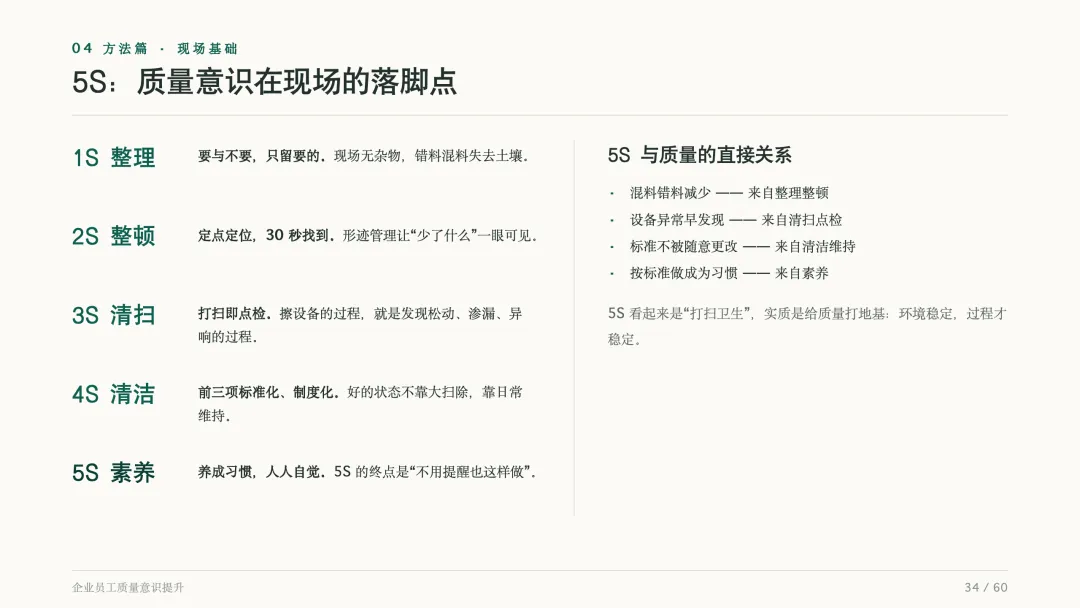
防错优先于提醒——警示标语会疲劳,防错装置不会。 每一次"人为失误",都该追问一句:能不能改设计,让这件事根本不会错? 5S:质量意识在现场的落脚点 1S 整理:要与不要,只留要的。现场无杂物,错料混料失去土壤。 2S 整顿:定点定位,30秒找到。形迹管理让"少了什么"一眼可见。 3S 清扫:打扫即点检。擦设备的过程,就是发现松动、渗漏、异响的过程。 4S 清洁:前三项标准化、制度化。好的状态不靠大扫除,靠日常维持。 5S 素养:养成习惯,人人自觉。5S的终点是"不用提醒也这样做"。 5S与质量的直接关系: 5S看起来是"打扫卫生",实质是给质量打地基:环境稳定,过程才稳定。 
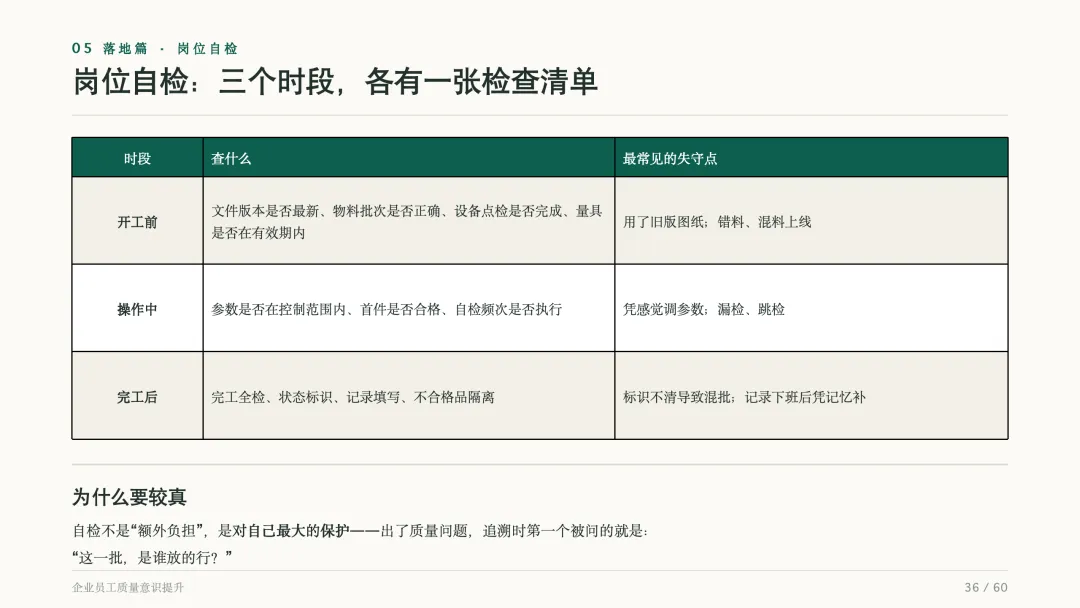
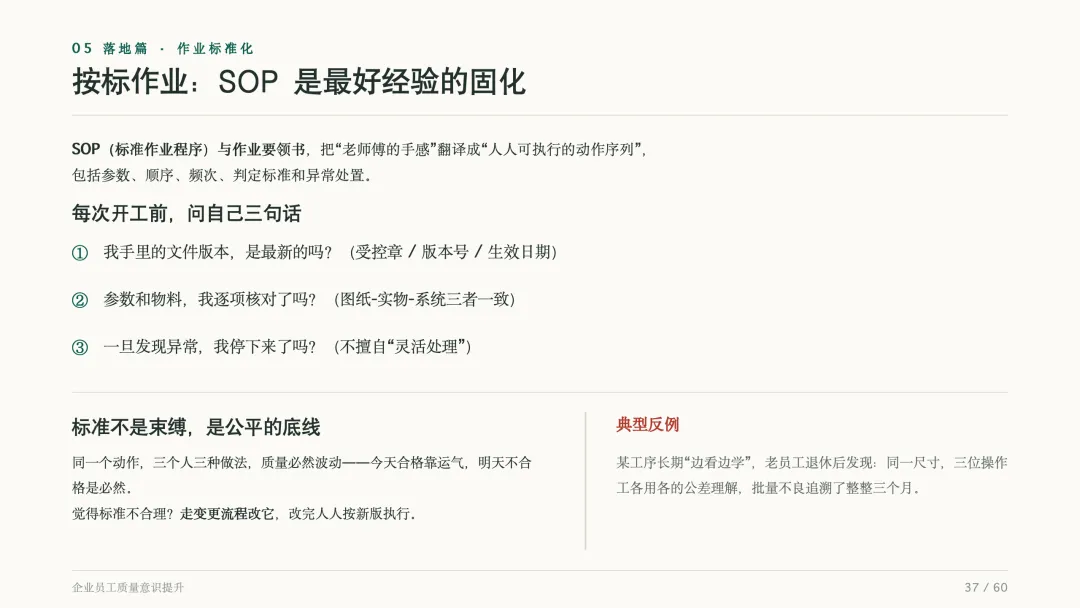
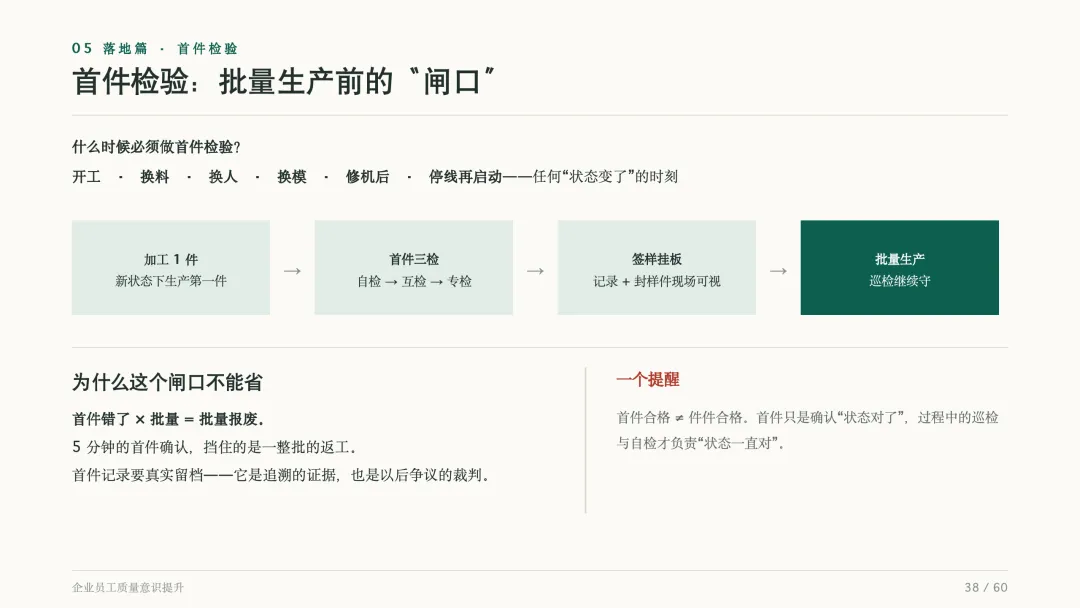
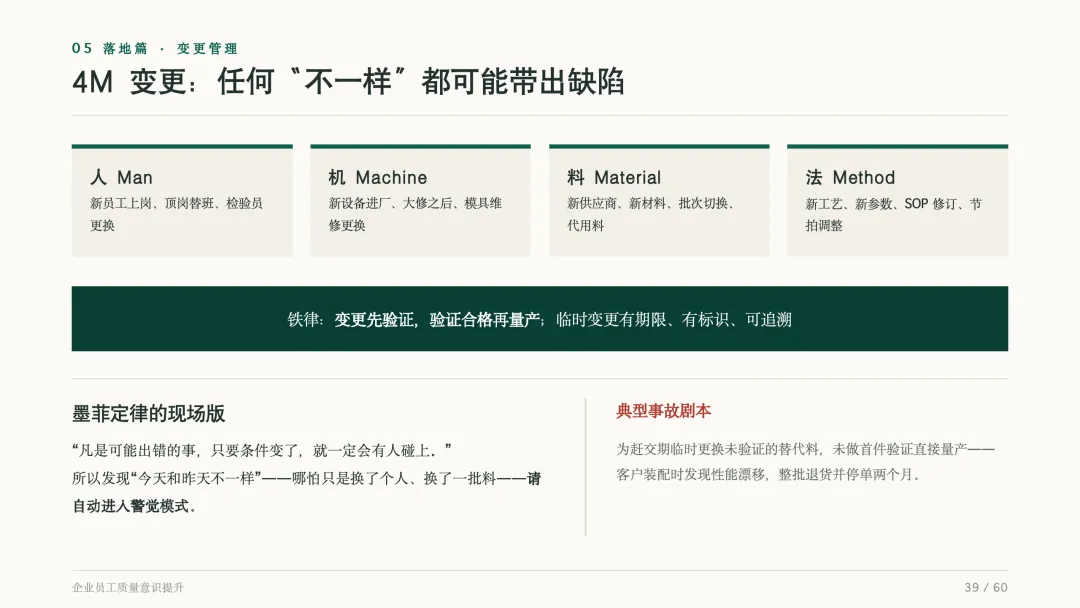
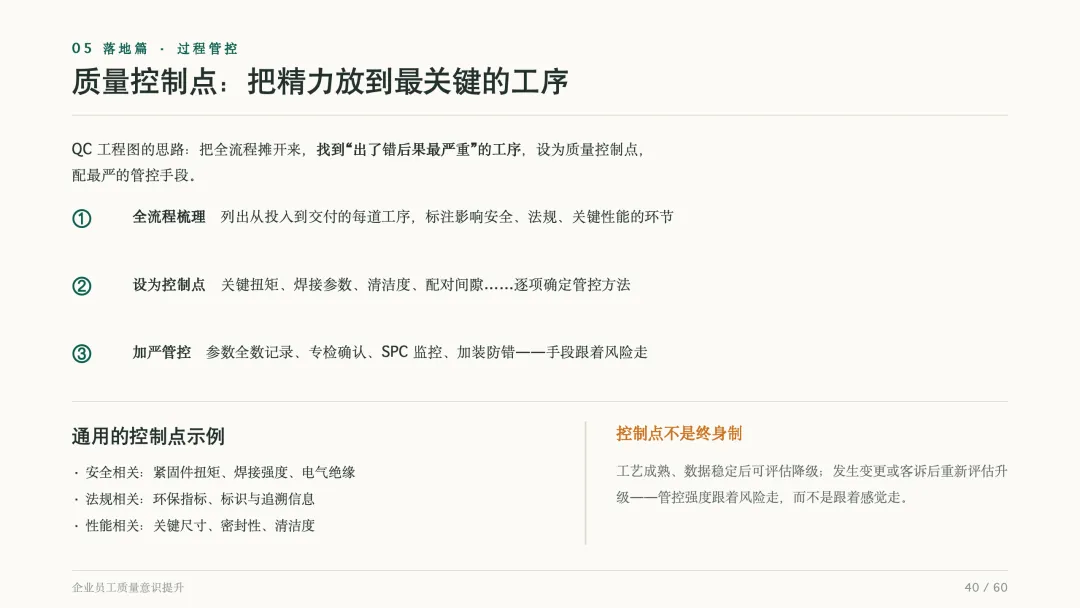
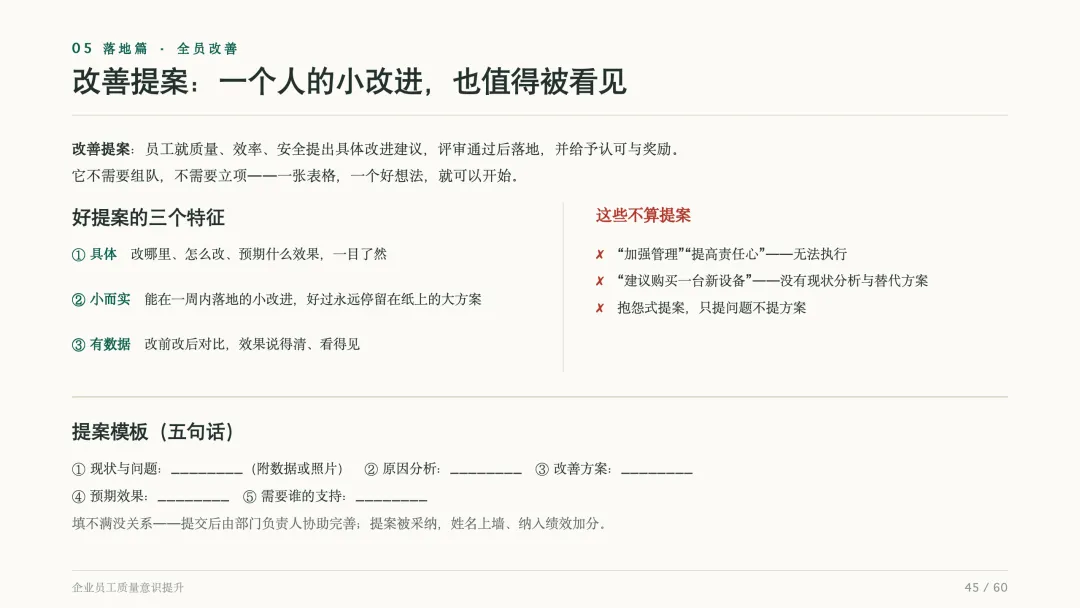
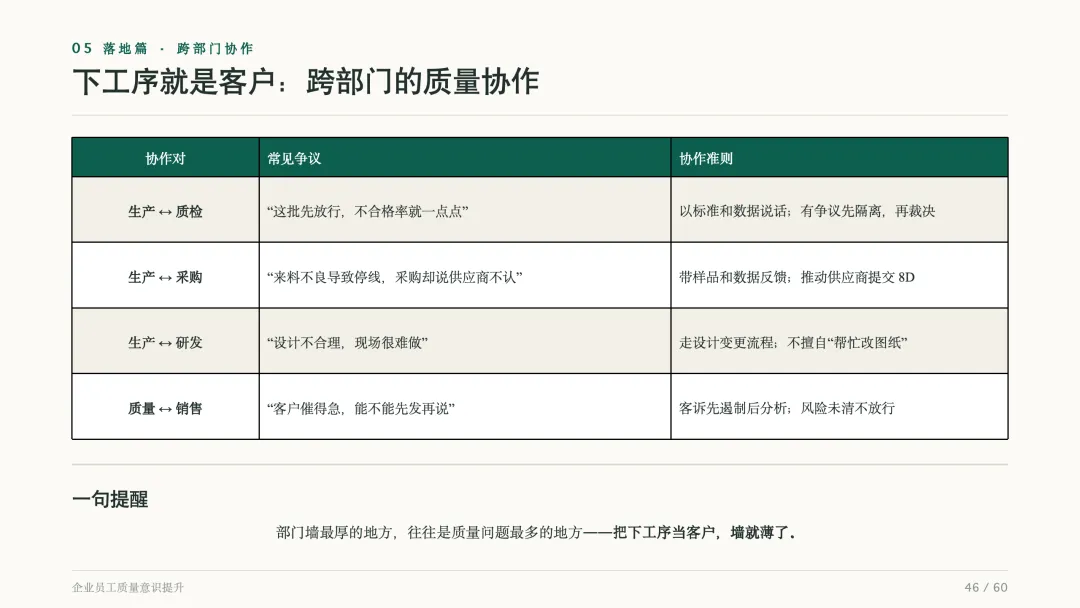
把质量意识变成日常习惯 05 岗位自检:三个时段,各有一张检查清单 开工前查什么: 文件版本是否最新、物料批次是否正确、设备点检是否完成、量具是否在有效期内。 最常见失守点:用了旧版图纸;错料、混料上线。 操作中查什么: 参数是否在控制范围内、首件是否合格、自检频次是否执行。 最常见失守点:凭感觉调参数;漏检、跳检。 完工后查什么: 完工全检、状态标识、记录填写、不合格品隔离。 最常见失守点:标识不清导致混批;记录下班后凭记忆补。 为什么要较真? 自检不是"额外负担",是对自己最大的保护——出了质量问题,追溯时第一个被问的就是:"这一批,是谁放的行?" 按标作业:SOP是最好经验的固化 SOP(标准作业程序)与作业要领书,把"老师傅的手感"翻译成"人人可执行的动作序列"。 每次开工前,问自己三句话: ① 我手里的文件版本,是最新的吗?(受控章/版本号/生效日期) ② 参数和物料,我逐项核对了吗?(图纸-实物-系统三者一致) ③ 一旦发现异常,我停下来了吗?(不擅自"灵活处理") 标准不是束缚,是公平的底线。 同一个动作,三个人三种做法,质量必然波动——今天合格靠运气,明天不合格是必然。觉得标准不合理?走变更流程改它,改完人人按新版执行。 首件检验:批量生产前的"闸口" 什么时候必须做首件检验? 开工、换料、换人、换模、修机后、停线再启动——任何"状态变了"的时刻。 流程: 加工1件(新状态下生产第一件)→ 首件三检(自检→互检→专检)→ 签样挂板(记录+封样件现场可视)→ 批量生产(巡检继续守)。 为什么这个闸口不能省? 首件错了×批量=批量报废。5分钟的首件确认,挡住的是一整批的返工。 提醒: 首件合格≠件件合格。首件只是确认"状态对了",过程中的巡检与自检才负责"状态一直对"。 4M变更:任何"不一样"都可能带出缺陷 人(Man): 新员工上岗、顶岗替班、检验员更换。 机(Machine): 新设备进厂、大修之后、模具维修更换。 料(Material): 新供应商、新材料、批次切换、代用料。 法(Method): 新工艺、新参数、SOP修订、节拍调整。 铁律:变更先验证,验证合格再量产;临时变更有期限、有标识、可追溯。 墨菲定律的现场版: "凡是可能出错的事,只要条件变了,就一定会有人碰上。"所以发现"今天和昨天不一样"——哪怕只是换了个人、换了一批料——请自动进入警觉模式。 质量控制点:把精力放到最关键的工序 QC工程图的思路:把全流程摊开来,找到"出了错后果最严重"的工序,设为质量控制点,配最严的管控手段。 通用的控制点示例: 控制点不是终身制: 工艺成熟、数据稳定后可评估降级;发生变更或客诉后重新评估升级——管控强度跟着风险走,而不是跟着感觉走。 发现异常:停下来、叫人来、等处理 停: 立即停止作业,必要时停线——防止继续制造不良,把影响范围控制到最小。 呼: 呼叫班组长、质检、设备——说清楚三个要素:什么现象、什么时候、影响范围。 待: 等待处理指令——不擅自处置、不私自返工、不隐瞒不报。 三个"绝不": 算一笔账,就不犹豫了: 停线的损失以小时计;批量不良流到客户端的损失以百万计。该停的时候敢停,是质量意识成熟的标志。 制度保障: 安灯(Andon)与停线授权——任何员工发现异常都有权拉停,不会因停线受罚。先处理问题,再讨论责任。 目视化管理:让"正常"和"异常"一眼可辨 一分钟小测试: 走进一个车间,不看任何记录,你能回答吗: 答得出,说明目视化及格;答不出,说明现场在"黑箱运行"。 质量追溯:让每一批产品说得清来龙去脉 三个基本要素: 追溯要回答的四个问题: 出了问题,追溯帮你做三件事: ① 快速界定范围——精准圈定受影响批次,避免"宁可错杀"的全面召回; ② 准确召回——只召回该召的,损失最小化,客户信任最大化; ③ 找到根因——记录还原现场,5Why有据可查,对策有的放矢。 没有追溯,"全面召回"就是唯一的选择。 QC小组:一线员工自己解决身边的质量问题 QC小组:同一现场的若干员工自愿组队,选定身边的质量课题,用PDCA+QC手法持续改进。 活动循环(十步): 成功的关键: QC小组的意义不止于解决问题——它让"改善"从领导的命令,变成员工自己的语言。 改善提案:一个人的小改进,也值得被看见 好提案的三个特征: ① 具体——改哪里、怎么改、预期什么效果,一目了然; ② 小而实——能在一周内落地的小改进,好过永远停留在纸上的大方案; ③ 有数据——改前改后对比,效果说得清、看得见。 这些不算提案: 提案模板(五句话): ① 现状与问题:(附数据或照片) ② 原因分析: ③ 改善方案: ④ 预期效果: ⑤ 需要谁的支持: 下工序就是客户:跨部门的质量协作
一句提醒: 部门墙最厚的地方,往往是质量问题最多的地方——把下工序当客户,墙就薄了。 
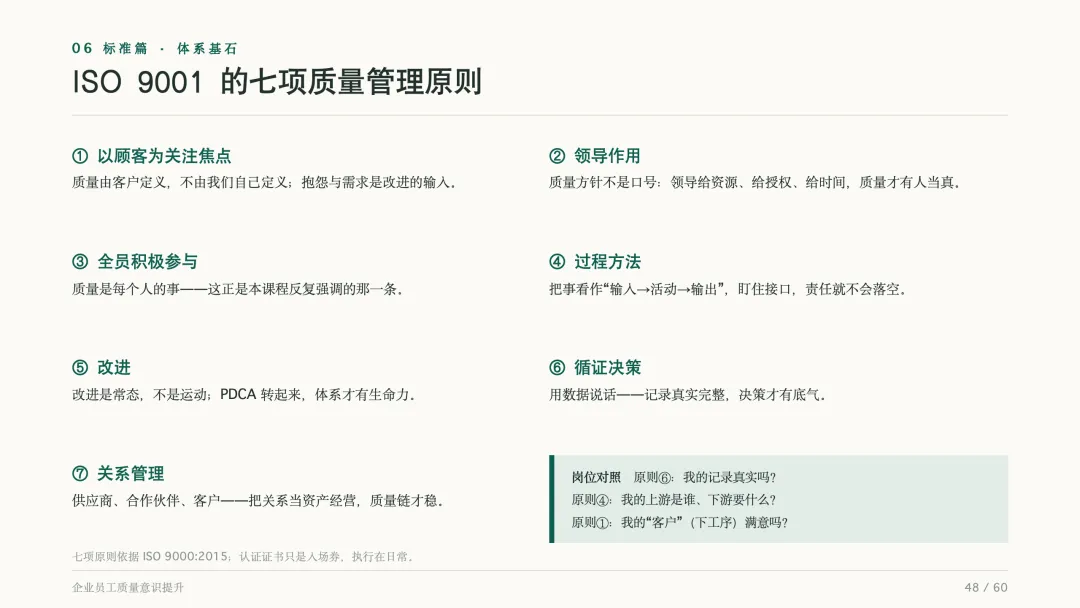
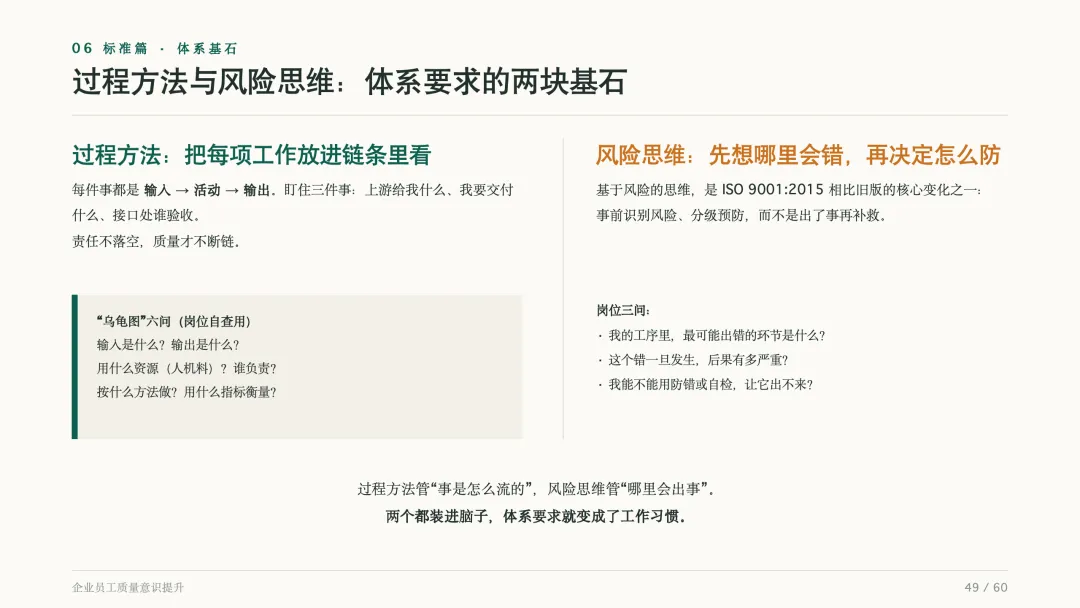
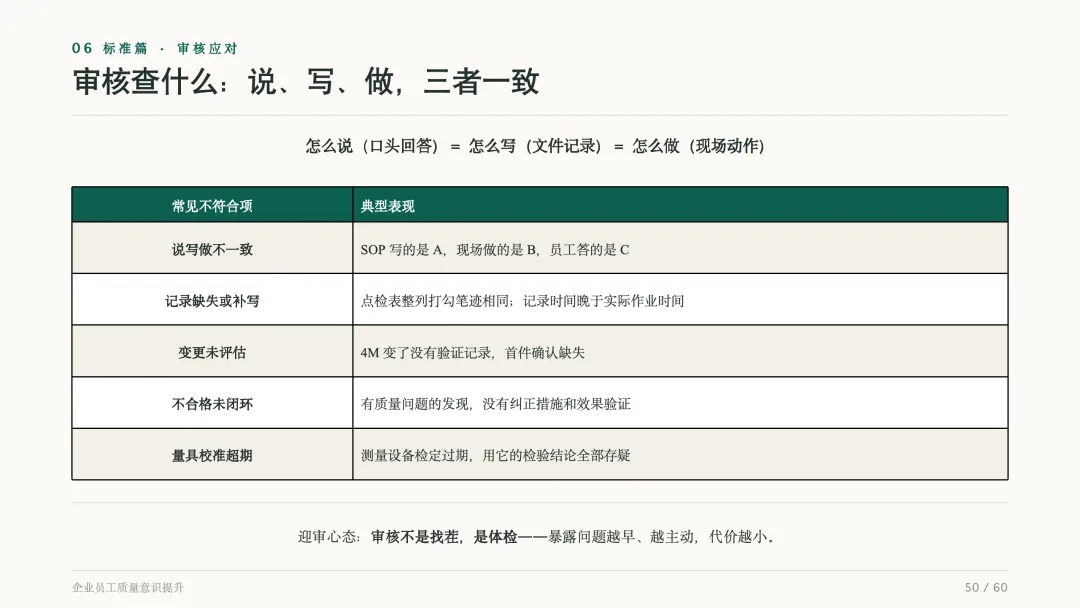
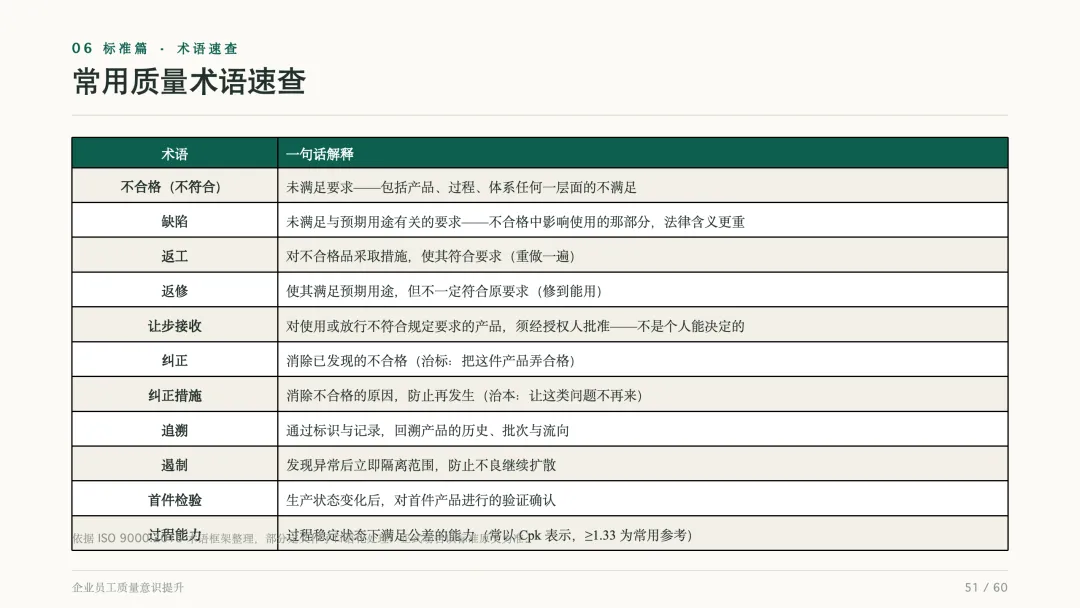
质量体系与我们的位置 06 ISO 9001的七项质量管理原则 ① 以顾客为关注焦点: 质量由客户定义,不由我们自己定义;抱怨与需求是改进的输入。 ② 领导作用: 质量方针不是口号:领导给资源、给授权、给时间,质量才有人当真。 ③ 全员积极参与: 质量是每个人的事——这正是本课程反复强调的那一条。 ④ 过程方法: 把事看作"输入→活动→输出",盯住接口,责任就不会落空。 ⑤ 改进: 改进是常态,不是运动;PDCA转起来,体系才有生命力。 ⑥ 循证决策: 用数据说话——记录真实完整,决策才有底气。 ⑦ 关系管理: 供应商、合作伙伴、客户——把关系当资产经营,质量链才稳。 岗位对照: 过程方法与风险思维 过程方法: 把每项工作放进链条里看。每件事都是输入→活动→输出。盯住三件事:上游给我什么、我要交付什么、接口处谁验收。责任不落空,质量才不断链。 乌龟图六问(岗位自查用): 风险思维: 先想哪里会错,再决定怎么防。 审核查什么:说、写、做,三者一致 怎么说(口头回答)= 怎么写(文件记录)= 怎么做(现场动作) 常见不符合项: 迎审心态: 审核不是找茬,是体检——暴露问题越早、越主动,代价越小。 常用质量术语速查
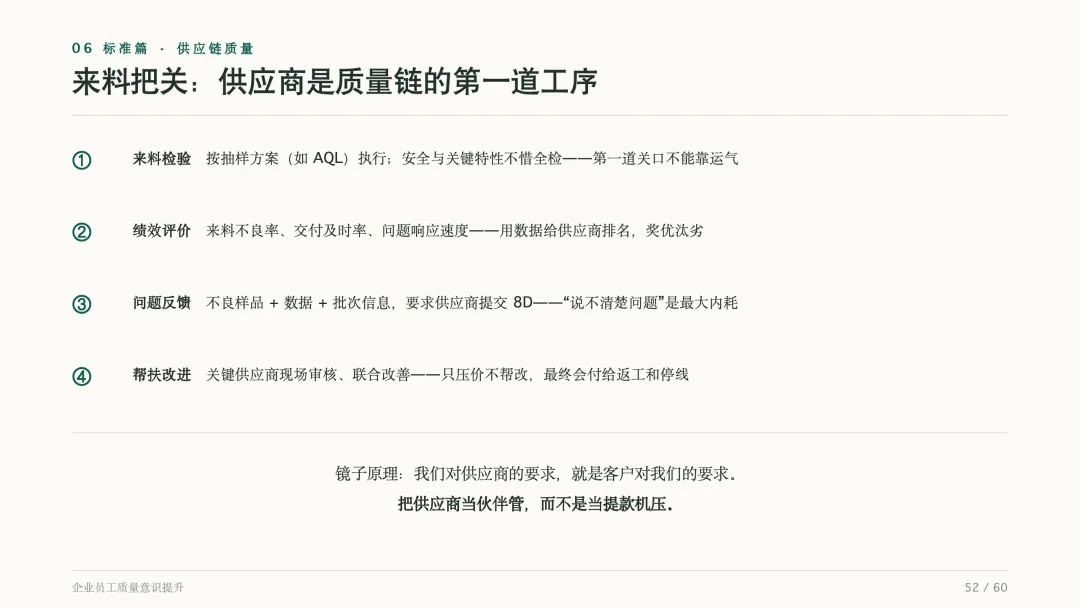
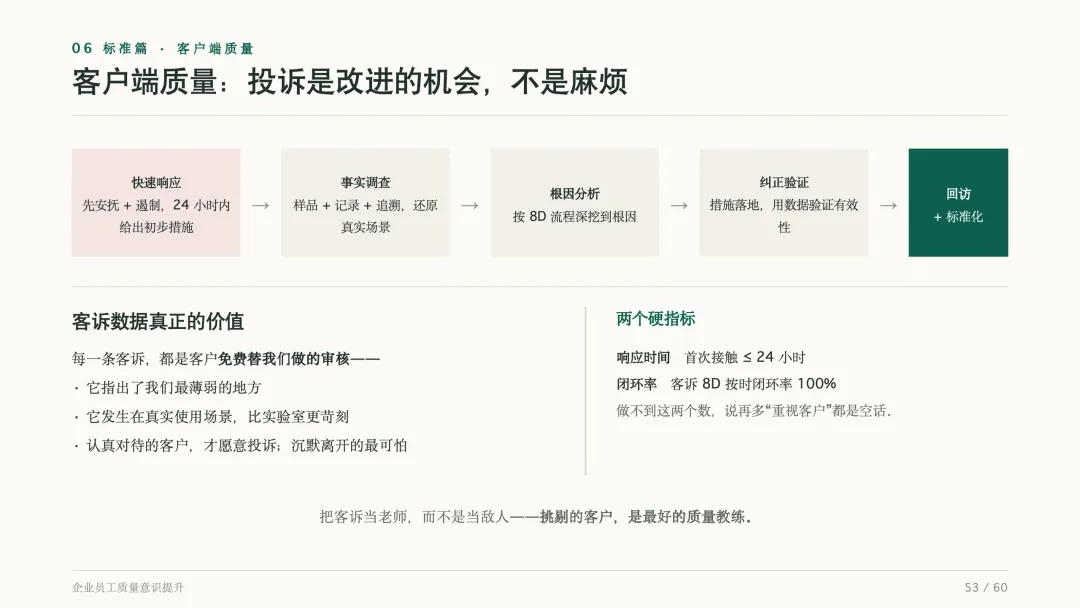
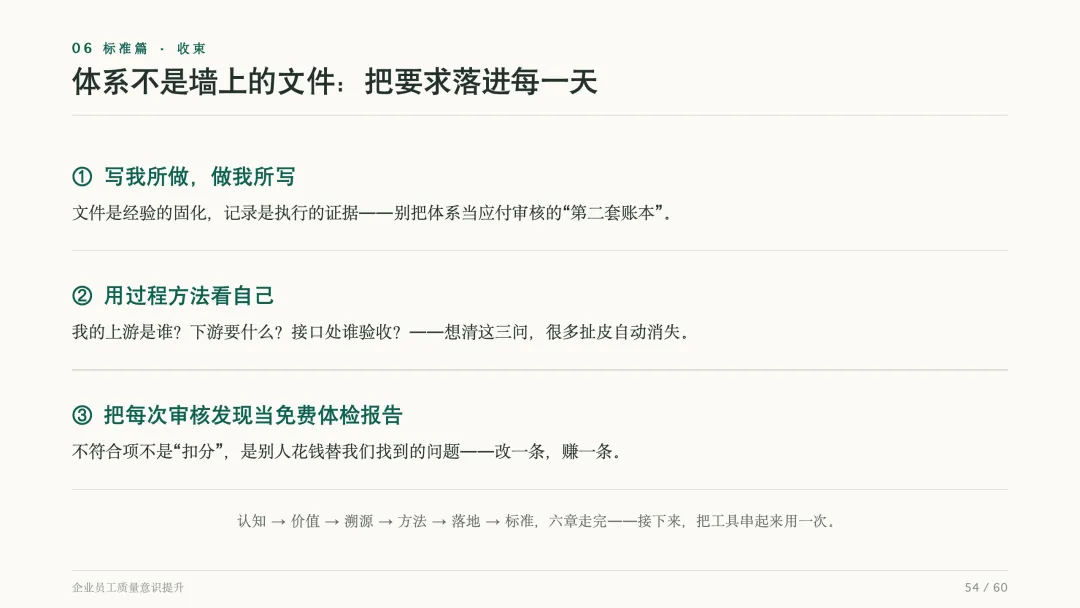
来料把关:供应商是质量链的第一道工序 ① 来料检验: 按抽样方案(如AQL)执行;安全与关键特性不惜全检——第一道关口不能靠运气。 ② 绩效评价: 来料不良率、交付及时率、问题响应速度——用数据给供应商排名,奖优汰劣。 ③ 问题反馈: 不良样品+数据+批次信息,要求供应商提交8D——"说不清楚问题"是最大内耗。 ④ 帮扶改进: 关键供应商现场审核、联合改善——只压价不帮改,最终会付给返工和停线。 镜子原理: 我们对供应商的要求,就是客户对我们的要求。把供应商当伙伴管,而不是当提款机压。 客户端质量:投诉是改进的机会,不是麻烦 流程: 快速响应(先安抚+遏制,24小时内给出初步措施)→ 事实调查(样品+记录+追溯)→ 根因分析(按8D流程深挖)→ 纠正验证(措施落地,用数据验证)→ 回访+标准化。 客诉数据真正的价值: 两个硬指标: 做不到这两个数,说再多"重视客户"都是空话。把客诉当老师,而不是当敌人——挑剔的客户,是最好的质量教练。 体系不是墙上的文件:把要求落进每一天 ① 写我所做,做我所写: 文件是经验的固化,记录是执行的证据——别把体系当应付审核的"第二套账本"。 ② 用过程方法看自己: 我的上游是谁?下游要什么?接口处谁验收?——想清这三问,很多扯皮自动消失。 ③ 把每次审核发现当免费体检报告: 不符合项不是"扣分",是别人花钱替我们找到的问题——改一条,赚一条。 
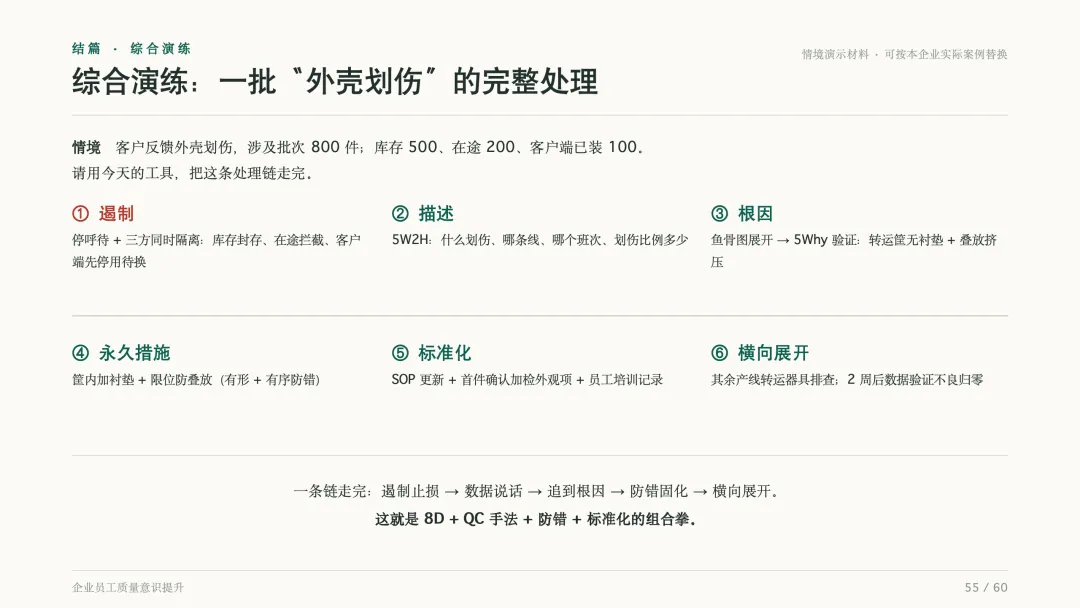
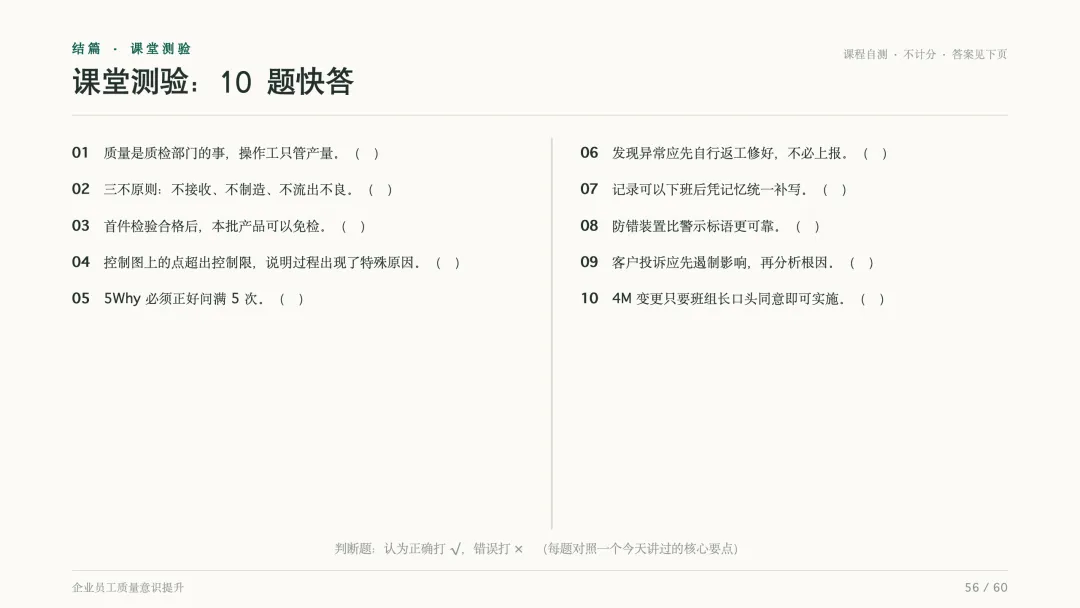
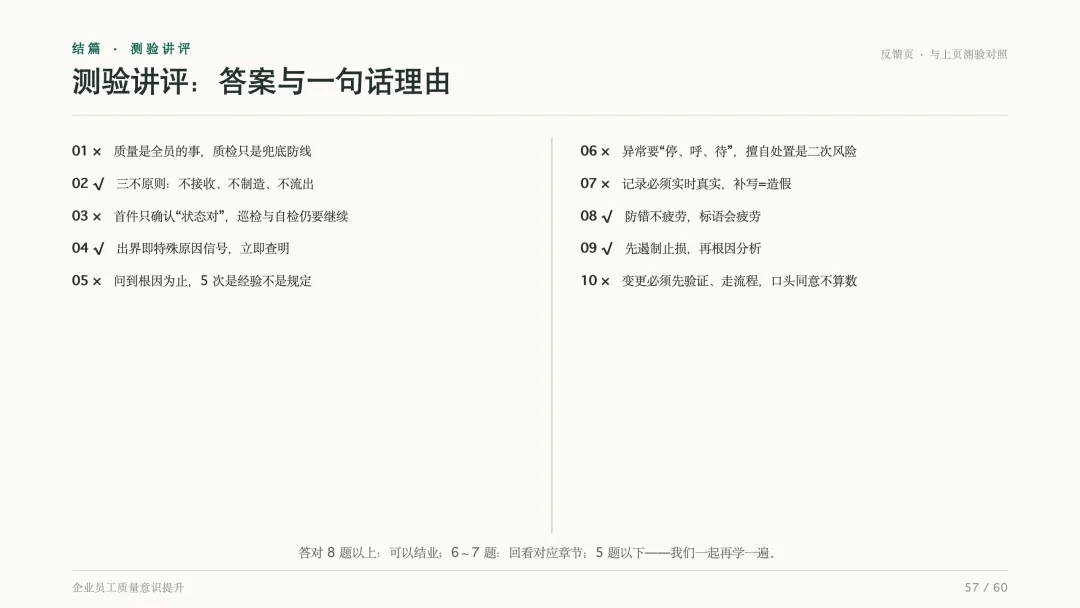
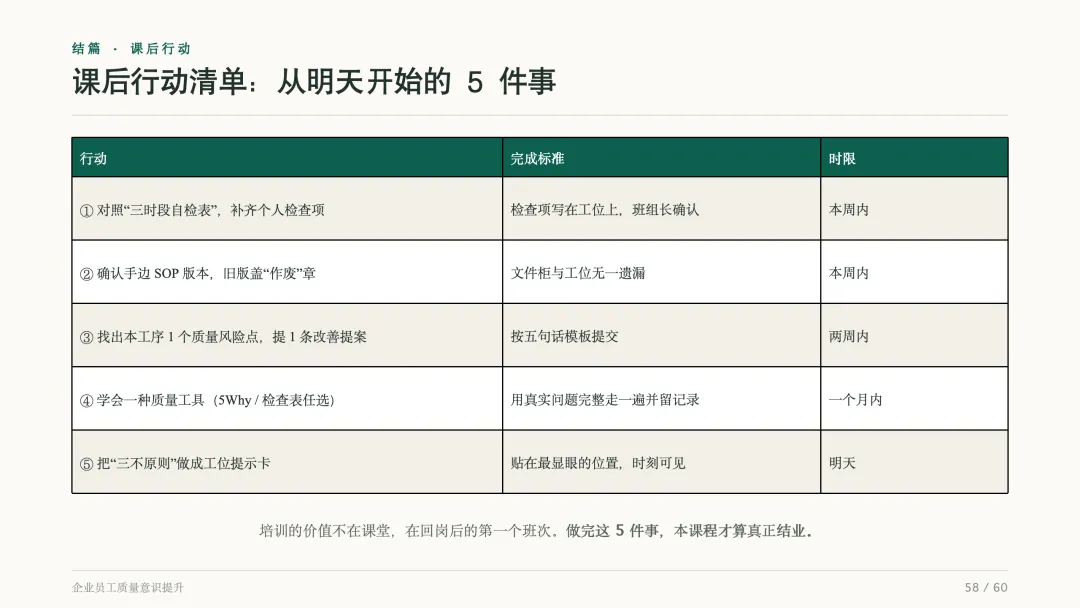
综合演练、测验与行动 07 综合演练:一批"外壳划伤"的完整处理 情境: 客户反馈外壳划伤,涉及批次800件;库存500、在途200、客户端已装100。 请用今天的工具,把这条处理链走完: ① 遏制: 停呼待+三方同时隔离——库存封存、在途拦截、客户端先停用待换。 ② 描述: 5W2H——什么划伤、哪条线、哪个班次、划伤比例多少。 ③ 根因: 鱼骨图展开 → 5Why验证——转运筐无衬垫+叠放挤压。 ④ 永久措施: 筐内加衬垫+限位防叠放(有形+有序防错)。 ⑤ 标准化: SOP更新+首件确认加检外观项+员工培训记录。 ⑥ 横向展开: 其余产线转运器具排查;2周后数据验证不良归零。 一条链走完: 遏制止损 → 数据说话 → 追到根因 → 防错固化 → 横向展开。 这就是8D+QC手法+防错+标准化的组合拳。 课堂测验:10题快答 01 质量是质检部门的事,操作工只管产量。(×) 02 三不原则:不接收、不制造、不流出不良。(√) 03 首件检验合格后,本批产品可以免检。(×) 04 控制图上的点超出控制限,说明过程出现了特殊原因。(√) 05 5Why必须正好问满5次。(×) 06 发现异常应先自行返工修好,不必上报。(×) 07 记录可以下班后凭记忆统一补写。(×) 08 防错装置比警示标语更可靠。(√) 09 客户投诉应先遏制影响,再分析根因。(√) 10 4M变更只要班组长口头同意即可实施。(×) 答对8题以上: 可以结业; 6-7题: 回看对应章节; 5题以下: 我们一起再学一遍。 课后行动清单:从明天开始的5件事
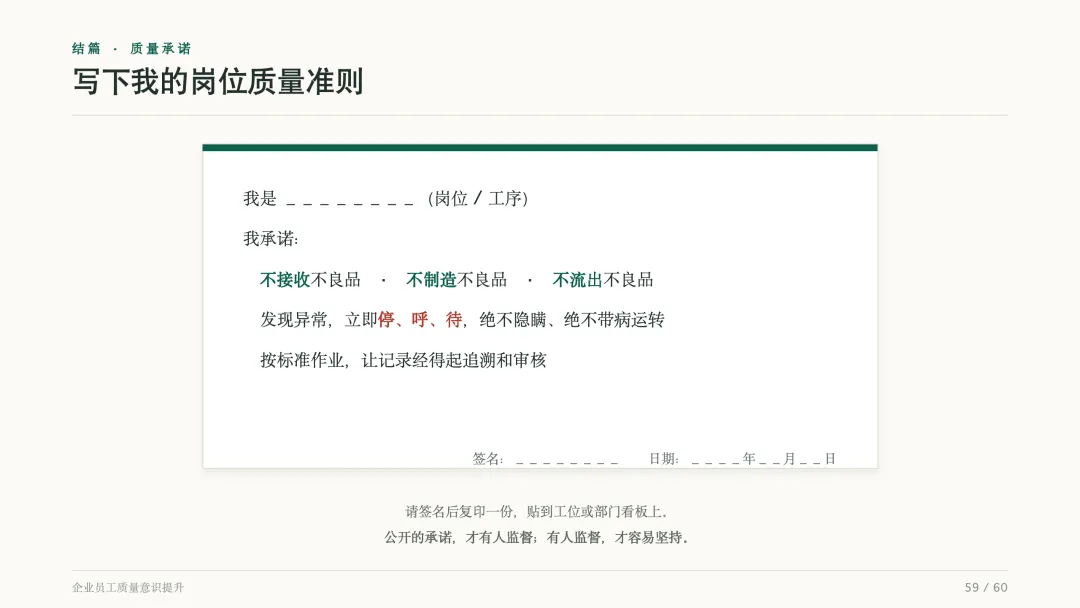
培训的价值不在课堂,在回岗后的第一个班次。做完这5件事,本课程才算真正结业。 写下我的岗位质量准则 请大家拿出纸笔,跟我一起写下这份承诺: 请签名后复印一份,贴到工位或部门看板上。公开的承诺,才有人监督;有人监督,才容易坚持。 
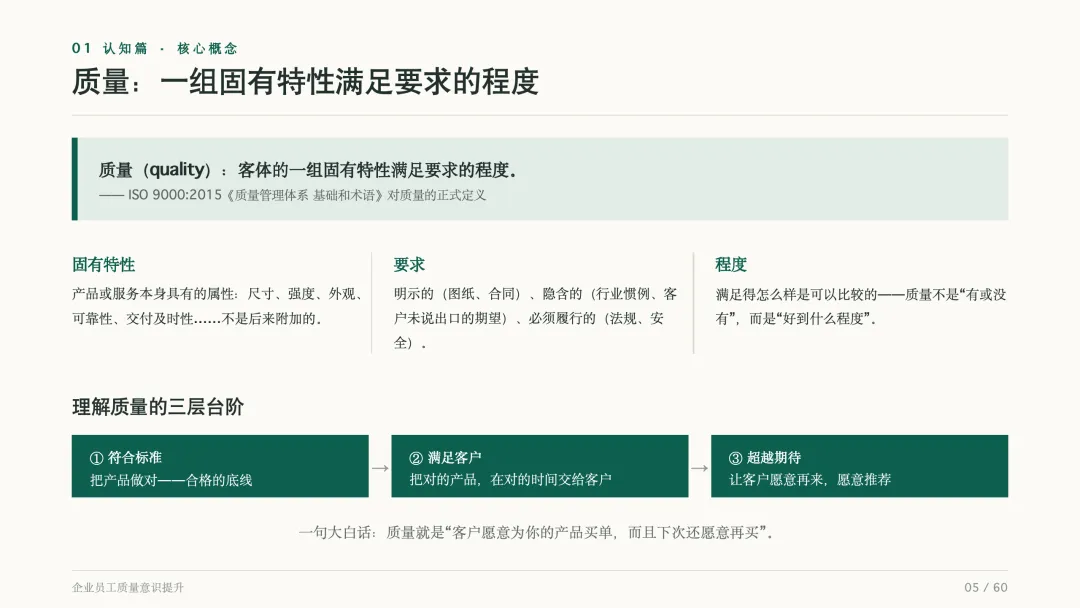
明示的: 图纸上写的、合同里签的、客户口头提的;
隐含的: 行业惯例、客户没说出口但你应该知道的期望。比如买手机,客户没说要能开机,但这是隐含要求;
必须履行的: 法规、安全标准。比如食品不能有毒,儿童玩具不能有尖锐边角。
第一层:符合标准。 把产品做对——这是合格的底线。
第二层:满足客户。 把对的产品,在对的时间交给客户。
第三层:超越期待。 让客户愿意再来,愿意推荐。
标准都懂,但觉得"差不多就行"——情感缺位,迟早出事。
心里很在乎,但一赶工就抄近路——行动断线,意识等于零。
研发设计: 把客户需求变成可制造、可检验的规格。设计错了,后面全错。
采购供应: 选对供应商,把住来料第一关。来料不良,神仙也难救。
生产制造: 按标准作业,一次做对,自检互检。这是质量的主战场。
检验试验: 独立把关,用数据而不是压力说话。
销售交付: 承诺与实际一致,需求信息不衰减。
售后服务: 客户端的耳朵,把问题带回来。
加急赶工与加班费;
停线与交期延误;
客户流失、订单减少;
品牌与信誉受损;
员工士气与信任下降;
审核与合规风险。
符合性成本: 该花的钱。预防成本(培训、防错、过程设计)+ 鉴定成本(检验、试验、审核)。花得越多,损失越少——这是投资,不是浪费。
非符合成本(PONC): 白花的钱。缺陷带来的一切损失:返工、报废、赔偿、信誉。克劳斯比称之为"不符合的代价"——一分钱回报都没有。
砍预防、砍鉴定,短期省小钱,长期亏大钱;
把冰山下的成本纳入质量月报,才看得清真相;
每一起返工,都请顺手记下它真实的代价。
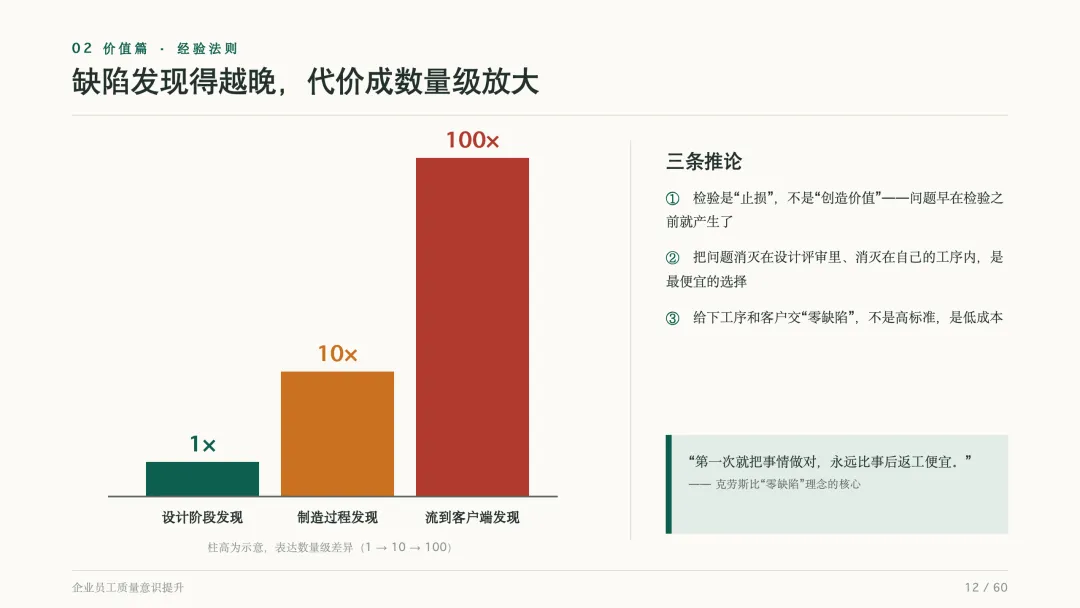
在设计阶段发现缺陷,代价是1倍。 改张图纸,成本最低。
在制造过程发现缺陷,代价是10倍。 已经做了半成品,要返工、要报废、要重排产。
流到客户端才发现缺陷,代价是100倍。 召回、赔偿、信誉损失、客户流失。
检验是"止损",不是"创造价值"——问题早在检验之前就产生了; 把问题消灭在设计评审里、消灭在自己的工序内,是最便宜的选择; 给下工序和客户交"零缺陷",不是高标准,是低成本。
两次召回涉及手机约250万台;
瑞信估计的收入损失约170亿美元;
品牌信誉的损失,至今难以完全量化。
电池这类微小部件的缺陷,会在百万级批量中放大成灾难; 第一次召回没查清根因就换供应商,二次事故直接摧毁信任; 质量的底线是安全——安全问题上没有"差不多就行"。
少返工返修 = 省工、省料、省设备损耗;
少报废 = 直接减少材料损失;
少售后 = 省差旅、备件与服务工时;
少加急 = 省加班费与物流溢价。
稳定交付 = 客户敢下长期订单;
口碑 = 复购与转介绍,获客成本更低;
稳定的高质量 = 议价与溢价空间;
交付记录好 = 投标与审核的加分项。
少召回与赔偿,守住现金流;
少监管处罚与合规风险;
少品牌危机——信誉一旦塌方,重建以年计;
少人才流失——没人愿意在"凑合"的环境里做精品。
加过几次班返工?每次几个人、几小时?
停过几次线?波及多少产量和订单?
收到过几次客户抱怨或退货?
为赶交期付过加急费、空运费吗?
有没有物料买回来就不合格、直接闲置?
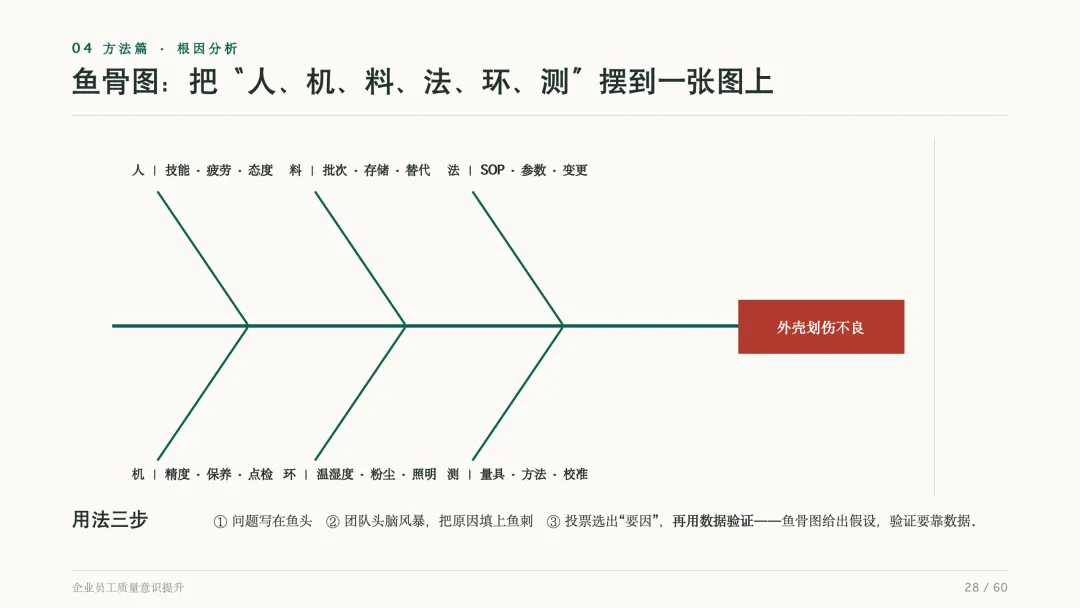
人:技能与状态;
机:精度与保养;
料:批次与存储;
法:参数与变更;
环:温湿度与现场。
接收前核对:数量、状态、合格标识;
发现异常:拒收+反馈,要求对方确认;
不因"赶进度"而默认放行。
首件确认合格后再批量干;
过程自检按频次做,不省略;
参数、物料、文件先核对再开工。
完工全检/互检合格再交接;
发现不合格立即隔离、标识;
异常按"停、呼、待"处理。
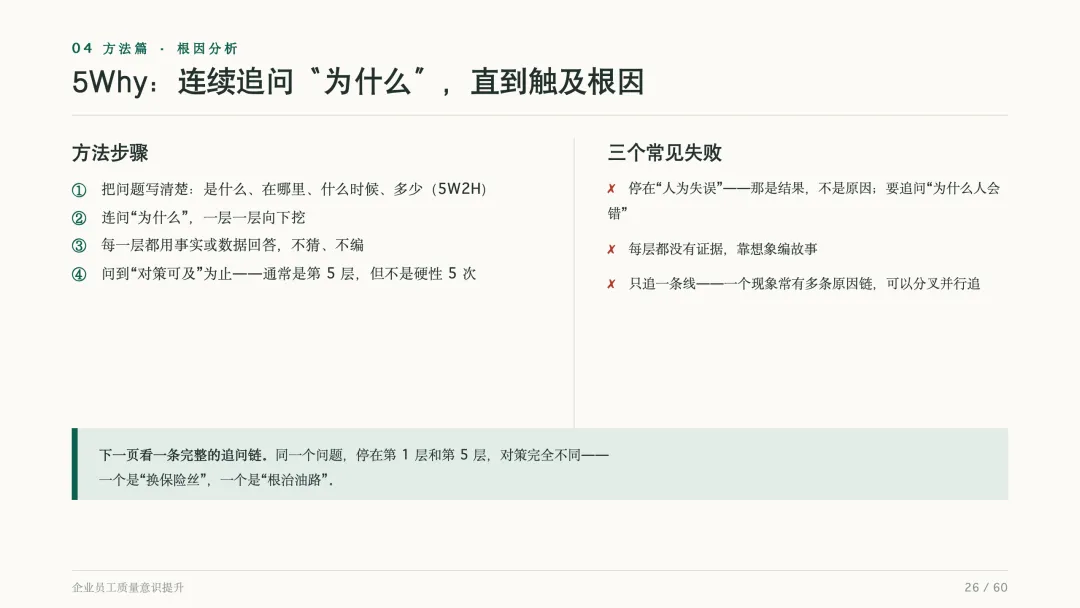
把问题写清楚:是什么、在哪里、什么时候、多少(5W2H); 连问"为什么",一层一层向下挖; 每一层都用事实或数据回答,不猜、不编; 问到"对策可及"为止——通常是第5层,但不是硬性5次。
停在"人为失误"——那是结果,不是原因;要追问"为什么人会错";
每层都没有证据,靠想象编故事;
只追一条线——一个现象常有多条原因链。
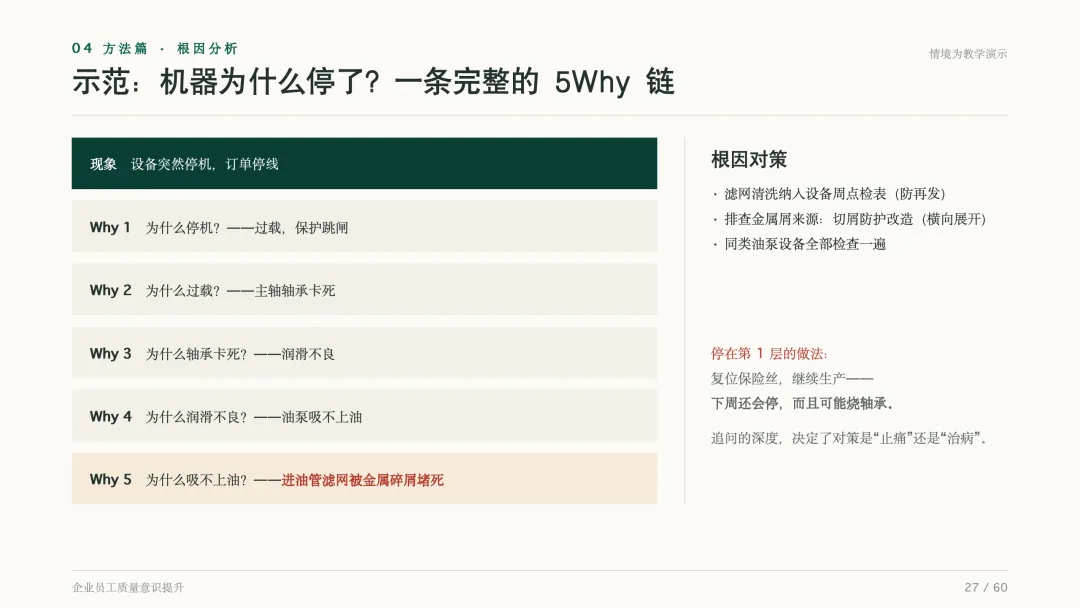
Why 1:为什么停机?——过载,保护跳闸。
Why 2:为什么过载?——主轴轴承卡死。
Why 3:为什么轴承卡死?——润滑不良。
Why 4:为什么润滑不良?——油泵吸不上油。
Why 5:为什么吸不上油?——进油管滤网被金属碎屑堵死。
滤网清洗纳入设备周点检表(防再发);
排查金属屑来源:切屑防护改造(横向展开);
同类油泵设备全部检查一遍。
问题写在鱼头; 团队头脑风暴,把原因按人、机、料、法、环、测填上鱼刺; 投票选出"要因",再用数据验证——鱼骨图给出假设,验证要靠数据。
普通原因: 过程固有的随机波动。对策:改进整个系统。
特殊原因: 异常事件。对策:立即查明并消除。
1点超出控制限; 连续9点落在中心线同一侧; 连续6点持续上升或下降; 连续14点交替上下; 连续3点中有2点靠近控制限。
混料错料减少——来自整理整顿;
设备异常早发现——来自清扫点检;
标准不被随意更改——来自清洁维持;
按标准做成为习惯——来自素养。
安全相关:紧固件扭矩、焊接强度、电气绝缘;
法规相关:环保指标、标识与追溯信息;
性能相关:关键尺寸、密封性、清洁度。
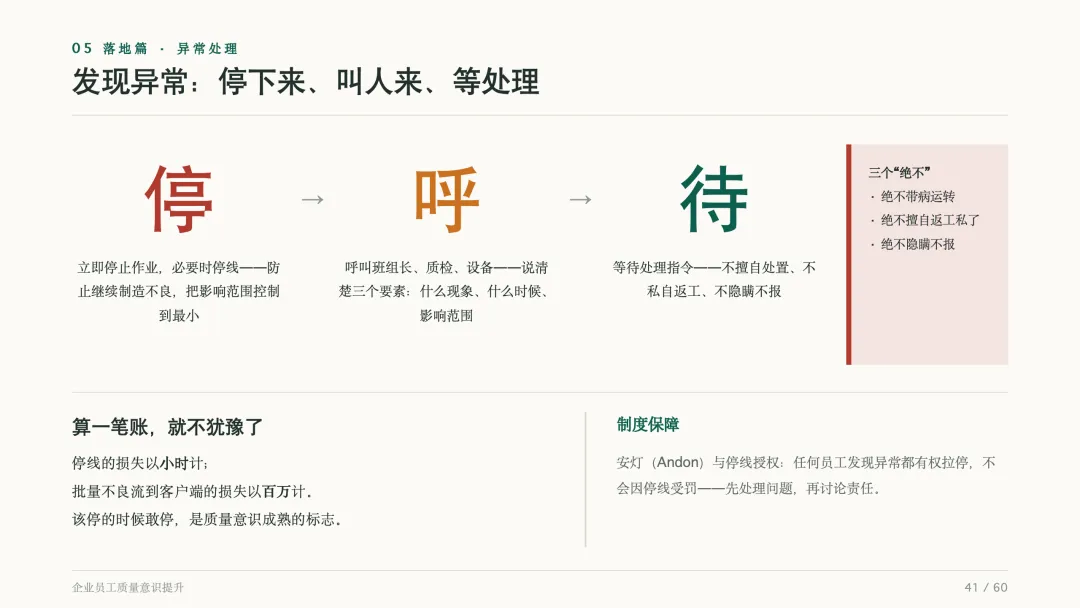
绝不带病运转;
绝不擅自返工私了;
绝不隐瞒不报。
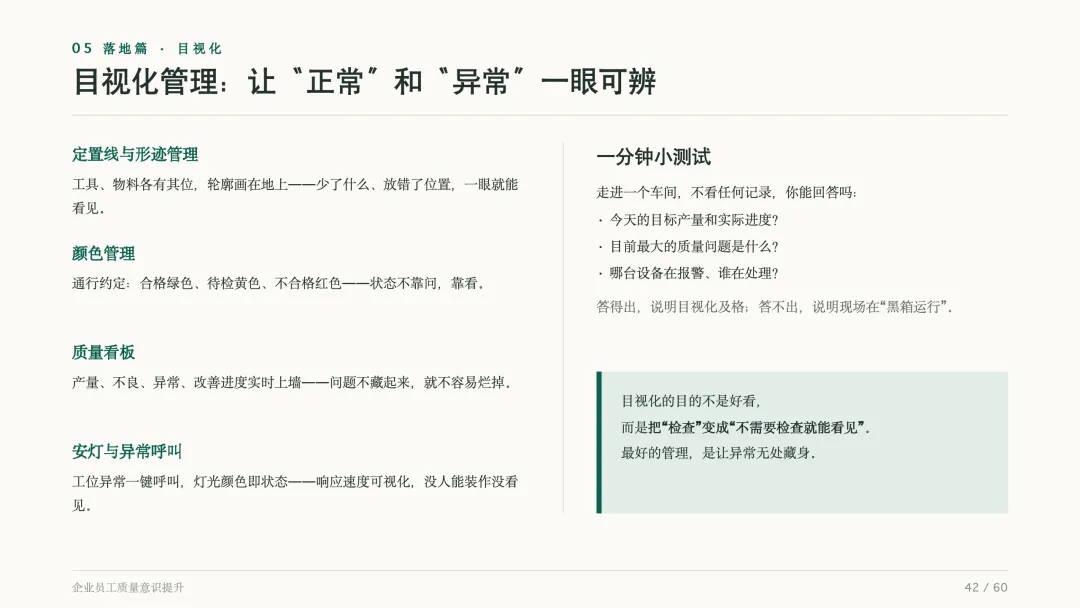
定置线与形迹管理: 工具、物料各有其位,轮廓画在地上——少了什么、放错了位置,一眼就能看见。
颜色管理: 合格绿色、待检黄色、不合格红色——状态不靠问,靠看。
质量看板: 产量、不良、异常、改善进度实时上墙——问题不藏起来,就不容易烂掉。
安灯与异常呼叫: 工位异常一键呼叫,灯光颜色即状态——响应速度可视化,没人能装作没看见。
今天的目标产量和实际进度?
目前最大的质量问题是什么?
哪台设备在报警、谁在处理?
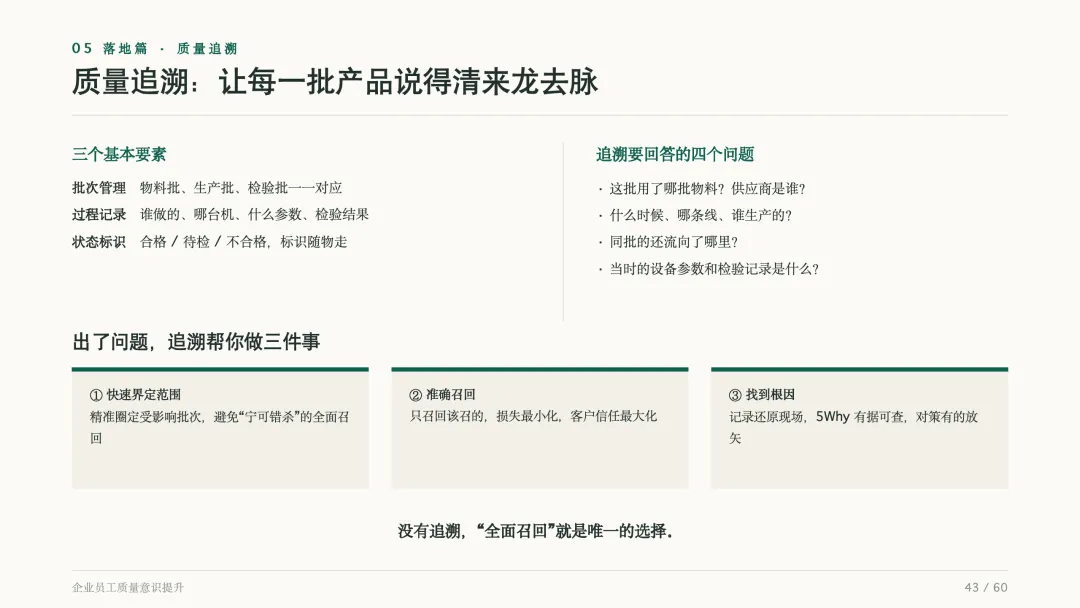
批次管理:物料批、生产批、检验批一一对应;
过程记录:谁做的、哪台机、什么参数、检验结果;
状态标识:合格/待检/不合格,标识随物走。
这批用了哪批物料?供应商是谁?
什么时候、哪条线、谁生产的?
同批的还流向了哪里?
当时的设备参数和检验记录是什么?
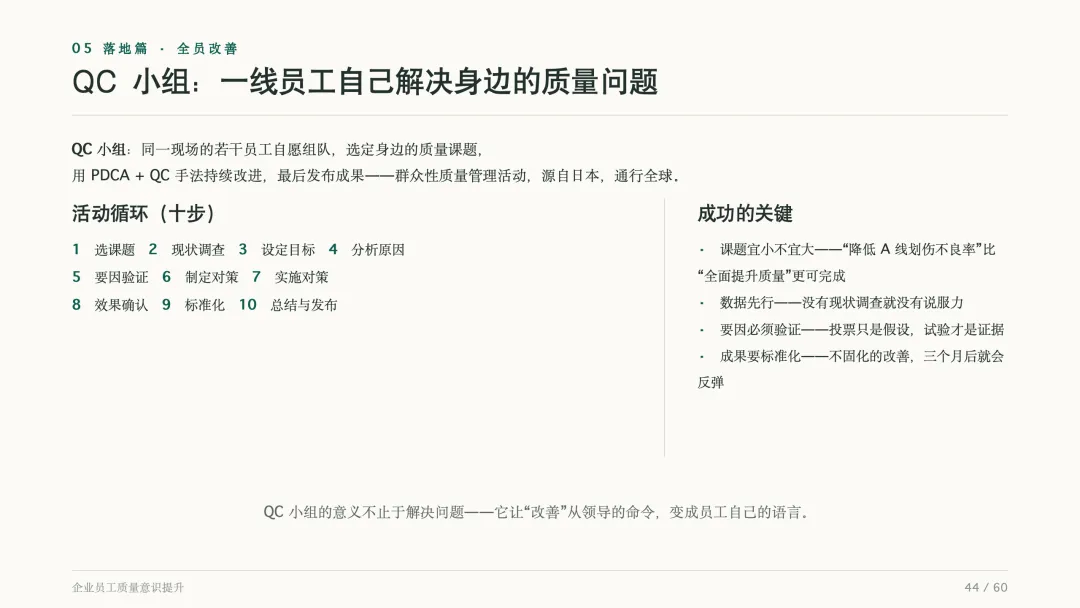
选课题 → 2. 现状调查 → 3. 设定目标 → 4. 分析原因 → 5. 要因验证 → 6. 制定对策 → 7. 实施对策 → 8. 效果确认 → 9. 标准化 → 10. 总结与发布。
课题宜小不宜大——"降低A线划伤不良率"比"全面提升质量"更可完成;
数据先行——没有现状调查就没有说服力;
要因必须验证——投票只是假设,试验才是证据;
成果要标准化——不固化的改善,三个月后就会反弹。
"加强管理""提高责任心"——无法执行;
"建议购买一台新设备"——没有现状分析与替代方案;
抱怨式提案,只提问题不提方案。
原则⑥:我的记录真实吗?
原则④:我的上游是谁、下游要什么?
原则①:我的"客户"(下工序)满意吗?
输入是什么?
输出是什么?
用什么资源(人机料)?
谁负责?
按什么方法做?
用什么指标衡量?
我的工序里,最可能出错的环节是什么?
这个错一旦发生,后果有多严重?
我能不能用防错或自检,让它出不来?
说写做不一致:SOP写的是A,现场做的是B,员工答的是C;
记录缺失或补写:点检表整列打勾笔迹相同;记录时间晚于实际作业时间;
变更未评估:4M变了没有验证记录,首件确认缺失;
不合格未闭环:有质量问题的发现,没有纠正措施和效果验证;
量具校准超期:测量设备检定过期,用它的检验结论全部存疑。
它指出了我们最薄弱的地方;
它发生在真实使用场景,比实验室更苛刻;
认真对待的客户,才愿意投诉;沉默离开的最可怕。
响应时间:首次接触≤24小时;
闭环率:客诉8D按时闭环率100%。
我是________(岗位/工序)我承诺:不接收不良品 · 不制造不良品 · 不流出不良品发现异常,立即停、呼、待,绝不隐瞒、绝不带病运转按标准作业,让记录经得起追溯和审核签名:________ 日期:____年__月__日
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

