齿轮原材质量痛点全解析,个人总结,需要的抓紧收藏
- 2026-11-06 10:59:32
1、什么是晶粒度?
晶粒度是表示金属材料晶粒大小的程度,它由单位面积内所包含晶粒个数来度量,也可用晶粒平均直径大小(用mm或m)来表示。晶粒度级别越高,说明单位面积中包含晶粒个数越多,也就是说晶粒越细。
2、为什么控制晶粒度?
金属材料或零件的晶粒大小和形状,随材料或零件的加工工艺过程不同可在很大的范围内变化,而大小不同的晶粒对机械性能及理化性能又有很大的影响,所以在生产实践中要控制晶粒大小。
3、晶粒度怎么表示?
晶粒度的表示方法按GB/T6394或ASTME112 标准,晶粒度级别数 G 与单位面积晶粒数的关系为:
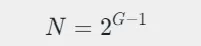
其中 N 是放大 100 倍时每平方英寸(645.16 mm²)内的晶粒个数。
常见1-4为粗晶粒钢,5-8为细晶粒钢。
4、钢的晶粒度概念有几种?
钢的奥氏体本质晶粒度和钢的奥氏体实际晶粒度。
5、什么是钢的奥氏体晶粒度?
钢的奥氏体实际晶粒度,是指钢加热到某一温度(不一定是930°C,锻造时往往加热到1200°C左右,热处理时往往低于930°C)下获得的奥氏体晶粒大小。具体地说,就是任意一种生产工艺过程后所得到的奥氏体晶粒大小。必须注意的是,这种奥氏体实际晶粒的大小,常被相变后的组织所掩盖,只有通过特殊腐蚀才可以显示出来。
6、什么是钢的本质晶粒度?
奥氏体本质晶粒度,是将钢加热到930°C,保温适当时间(一般3~8h),冷却后在室温下放大100倍观察到的晶粒大小。1~4级为本质粗晶粒钢,5~8级为本质细晶粒钢。了解钢的本质晶粒度,就可以在生产过程中注意控制那些本质粗晶粒钢的晶粒度,使之不超出技术条件规定,以免引起性能下降。至于本质细晶粒钢,因一般正常热处理温度都低于930°C,所以经热处理后的晶粒不至于粗化。钢的奥氏体本质晶粒度一般是反映钢的冶炼质量,通常仅用Mn、Si脱氧的钢,容易引起本质粗晶粒,而用A1、Ti等脱氧的钢(钢中保留适量的AlN、A12O3,、TiN等微粒)或钢中有意加入一些细化晶粒的元素,如Nb、V、Zr等,则将得到本质细晶粒钢。
必须强调,本质细晶粒钢不是在任何温度下始终是细晶粒,若温度过高,奥氏体晶粒同样也会粗化。这时就不存在钢的奥氏体本质晶粒度问题。而且,锻造工艺对合金钢的本质晶粒度也有影响。可见,用钢的本质晶粒度概念容易引起模糊或误会,因此有人建议用钢的“奥氏体晶粒长大倾向”来代替它。
7、哪种晶粒度决定钢材的性能?
钢的实际晶粒度决定钢材的最终使用性能;本质晶粒度反映的是材料在高温下晶粒长大的倾向,而实际晶粒度才是最终热处理后所得到的晶粒度。
8、晶粒大小对机械性能的影响?
一般情况下,晶粒细化可以提高金属材料的屈服强度,疲劳强度,塑性和冲击韧性,降低钢的脆性转变温度,因为晶粒越细,不同取向的晶粒越多,晶界总长度越长,位错移动时阻力越大,所以能提高强度和韧性。因此,一般要求强度、硬度高、韧性、塑性好的结构钢,工模具钢及有色金属,总希望获得细晶粒。
9、影响实际晶粒度的因素有哪些?
影响晶粒度的因素是多方面的。但归纳起来主要有以下几点:
(1)加热温度(包括锻前加热温度和固溶处理时的加热温度);
(2)杂质或溶质原子;
(3)机械阻碍物质;
(4)变形程度;
(5)固溶处理前的原始组织。
具体:
1.加热温度
晶粒为什么会长大呢?从热力学条件来看,在一定体积的金属中,晶粒愈粗,则其总的晶界表面积就愈小,总的表面能也就愈低。由于晶粒粗化可以减少表面能,使金属处于自由能较低的稳定状态,因此,晶粒长大是一种自发的变化趋势。晶粒长大主要是通过晶界迁移的方式进行的,要实现这种变化过程,需要原子有强大的扩散能力,以完成晶粒长大时晶界的迁移运动。温度对原子的扩散能力有重要影响。因此,加热温度愈高,晶粒长大的倾向愈大。
2、杂质或溶质原子
杂质或微量合金元素往往对晶界的迁移有很大影响。微量杂质原子的这种巨大效应是由于杂质原子大多偏聚到晶界区域,对晶界的迁移起了拖累作用。
3、机械阻碍物质
一般说来,金属的晶粒随着温度的升高不断长大,几乎成正比关系。但是,也不完全如此。有时加热到较高温度时,晶粒仍很细小,可以说没有长大,而当温度再升高一些时,晶粒突然长大。例如本质细晶粒钢,在加热到950°C之前,晶粒是细小的,之后晶粒则将迅速长大;有些材料,随加热温度升高,晶粒分阶段突然长大。一般称前一种长大方式为正常长大,后一种为异常长大。晶粒异常长大的原因,是由于金属材料中存在机械阻碍物,对晶界有钉札作用,阻止晶界迁移的缘故。
4、变形程度
变形程度小、位错密度低,不足以形成再结晶核心。一些位向不合适的晶粒未变形或变形极小,加热时其晶界以畸变能差为驱动力向邻近高畸变能晶粒内迁移。这些晶粒长大后又因界面曲率小获得额外驱动力,驱动力随晶粒长大而增大。
特别指出:高温下第二相质点的集聚和固溶也加速了晶粒涨大这一过程。
5.固溶处理前的原始组织
固溶处理后的晶粒大小除了受固溶温度和机械阻碍物质的影响外,受固溶加热前的组织情况影响很大。如果锻后是未再结晶组织,而且处于临界变形程度时,固溶处理后将形成粗大晶粒;如果锻后是完全再结晶组织,固溶处理后一般可以获得细小而较均匀的晶粒;如果锻后是不完全再结晶组织,即半热变形混合组织,固溶加热时,由于各处形核的时间先后、数量多少和长大条件等不一样,固溶处理后晶粒大小将是不均匀的。
注意:固溶处理要与锻造和锻后热处理配合起来,不然起不到固溶处理的作用。
10、细化晶粒的途径有哪些?
(1)在原材料冶炼时加入一些合金元素(钮、、锆、钼、钨、钒、钛等等)及最终采用铝和钛作脱氧剂等工艺措施来细化晶粒。它们的细化作用主要在于:当液态金属凝固时,那些高溶点化合物起结晶核心作用,从而保证获得极细的晶粒。此外,这些化合物同时又都起到机械阻碍作用,使已形成的细晶粒不易长大。
(2)采用适当的变形程度和变形温度也能达到细化晶粒的目的。例如在设计模具和选择坯料形状、尺寸时,既要使变形量大于临界变形程度,又要避免出现因变形程度过大而引起的激烈变形区,并且模锻时应采用良好的润滑剂,以改善金属的流动条件,使其变形均匀。锻件的晶粒度主要取决于终锻温度下的变形程度。
(3)采用锻后正火(或退火)等相变重结晶的方法来细化晶粒。必要时利用奥氏体再结晶规律进行高温正火来细化晶粒。
(4)将材料加热到相变点以上,并迅速冷却,这样反复数次的急热急冷可以获得超细晶粒。急热时,在获得一定过热度的情况下,可产生大量晶核。急冷使晶核不能迅速长大。
二、过烧组织
1、什么是过烧组织?
锻造工艺过程中,如果加热温度控制不当,常常容易引起锻件过热的现象。
2、过烧组织危害?
过热将引起材料的塑性、冲击韧性、疲劳性能、断裂韧性及抗应力腐蚀能力下降。例如18Cr2Ni4WA钢严重过热后,冲击韧性由0.8~1.0MJ/m2下降为0.5MJ/m2。随着冶金技术的发展,金属内杂质含量不断减少,材料的过热敏感性有所增大。
3、材料出现过烧组织后,还可以使用?
过烧,加热温度比过热的更高,但与过热没有严格的温度界限。一般以晶粒边界出现氧化及熔化为特征来判定过烧。如对碳素钢来说,过烧时晶界熔化、严重氧化过烧时,晶界因熔化而出现鱼骨状莱氏体往往无法挽救,只好报废。
4、影响稳定过热与不稳定过热的主要因素是什么?
由析出相引起的稳定过热程度,主要取决于析出相的成分和析出的密度。因此,影响稳定过热与不稳定过热的主要因素除与加热温度高低和保温时间长短有关外,还主要和钢的化学成分、钢中微量元素(包括杂质元素)及含量、过热后的冷却速度、锻造变形程度等有关。
奥氏体晶粒愈粗大,愈易沿晶界析出。析出相的密度愈大,则沿晶界封闭的愈完整。如果沿奥氏体晶界析出的密度小或不完全封闭,则稳定性小。因此,在奥氏体晶粒大小一定的条件下,沿原高温奥氏体晶界析出相的密度大小,就决定着稳定程度的大小。如果析出相的质点很大、但密度极低,也不易形成稳定过热。
三、金属的纤维组织(金属流线)
1、金属的纤维组织(金属流线)?
金属的杂质、化合物、偏析等在低倍试片上沿主变形流动方向呈纤维状分布的组织,称为金属纤维组织或流线。
2、金属流线与带状组织一样?
带状组织是指钢材在热加工(轧制、锻造)或热处理后,其内部组织沿变形方向(轧向)呈层状、条带状交替分布的显微组织缺陷。即在显微镜下观察,不同的组织组成物(如铁素体与珠光体、先共析铁素体与马氏体等)形成一层一层互相平行的条带,形似“带状”,故称带状组织。
所以从金属流线和带状组织定义看,金属流线和带状组织是不一样的。但金属流线产生必然导致带状组织的产生。
3、形成金属流线的条件有哪些?
形成金属纤维组织的条件主要有两个:
(1)金属内存在有杂质、化合物和铸造结晶时的偏析等,这是形成金属纤维组织的内因。
(2)金属沿某一方向应有足够大的变形程度(锻比),这是形成金属纤维组织的外因。
4、金属流线对材料有哪些影响?
(1)对力学性能的影响
金属流线方向对强度指标影响不大,而对塑性指标影响很大。但不同材料,影响的程度各不一。
(2)对零件疲劳性能影响
纤维方向对接触疲劳性能有很犬影响。以轴承而言,影响轴承寿命的主要破环形式是疲劳剥落,而轴承的疲劳剥落与纤维组织有很大关系。试验表明,材料的疲劳剥落都发生在纤维露头的地方。例如,试验一批轴承时,钢球有78%,套圈有91%是在流线露头的地方破坏。因此,无论是钢球或套圈,金属纤维与工作表面平行为最好,与工作表面所成的角度越大越不好,垂直于工作表面为最差。
纤维分布情况对抗腐蚀性能也有一定的影响。图5-58所示的连杆锻件,因酸洗过度,在两端和沿分模面流线露头的地方已腐蚀成蜂窝状。轴承套圈或钢球在流线露头的地方也常易被腐蚀。高强度钢和铝合金锻件的横向和高向抗腐蚀能力远较纵向为低。
(3)对工艺性能的影响
1)纤维方向对工艺性能有很大的影响。钢淬火时顺着模具流线方向伸长,横着流线方向缩短。这种材料由于热处理后的硬度很高,一般都是机加工后再热处理,因此,常由于热处理时的变形不均造成模具报废。
2)板料弯曲时,当弯曲线与纤维方向一致时很容易沿杂质或化合物开裂,尤其当弯曲角和圆角较小时;当弯曲线与纤维方向垂直时则不易开裂。因此,单向弯曲时,应当使弯曲线与纤维方向垂直;双向(互成90°)弯曲时,一般均使弯曲线与纤维方向成45°。
3)切削加工时,在流线露头的地方一般不容易获得较高的光洁度。生产中,某些要求表面光洁度高的零件(尤其是内孔表面)常常因此而报废。
5、带状组织影响?
在不同材料中,带状组织对材料横向性能的影响也是不同的。低碳钢板如单纯具有带状组织而不存在较多的拉长的非金属夹杂物时,对钢的横向性能(强度、塑性和冲击韧性)影响并不显著。但是,如出现带状组织的同时有较多拉长的非金属夹杂物存在,则会使钢板的横向塑性和冲击韧性明显下降。所以导致带状组织影响性能的主要因素还是金属流线。
四、脱碳
1、什么是脱碳?
脱碳是钢加热时表面碳含量降低的现象。
2、脱碳对钢性能的影响有哪些?
(1)对锻造和热处理等工艺性能的影响
1)钢加热温度过高,保温时间过长时,能促使高温δ铁素体在表面过早的形成,使锻件表面的塑性大大降低,模锻时容易开裂。
2)奥氏体锰钢脱碳后,表层将得不到均匀的奥氏体组织。这不仅使冷变形时的强化达不到要求,而且影响耐磨性,还可能由于变形不均匀产生裂纹。
3)钢的表面脱碳以后,由于表层与心部的组织不同和线膨胀系数不同,因此淬火时所发生的不同组织转变及体积变化将引起很大的内应力,同时表层经脱碳后强度下降甚至在淬火过程中有时使零件表面产生裂纹。
(2)对零件性能的影响
对于需要淬火的钢,脱碳使其表层的含碳量降低,淬火后不能发生马氏体转变,或转变不完全,结果得不到所要求的硬度。
3、影响脱碳的因素有哪些?
影响钢脱碳的因素有钢料的化学成分,加热温度,保温时间和煤气成分等。
4、防止脱碳的措施有哪些?
1)工件加热时,尽可能地降低加热温度及在高温下的停留时间;合理地选择加热速度以缩短加热的总时间。
2)造成及控制适当的加热气氛,使呈现中性或采用保护性气体加热,为此可采用特殊设计的加热炉(在脱氧良好的盐浴炉中加热,要比普通箱式炉中加热的脱碳倾向为小)。
3)热压力加工过程中,如果因为一些偶然因素使生产中断,应降低炉温以待生产恢复,如停顿时间很长,则应将坯料从炉内取出或随炉降温。
4)进行冷变形时尽可能地减少中间退火的次数及降低中间退火的温度,或者用软化回火代替高温退火。进行中间退火或软化回火时,加热应在保护介质中进行。
5)高温加热时,钢的表面利用覆盖物及涂料保护以防止氧化和脱碳。
6)正确的操作及增大工件的加工余量,以使脱碳层在加工时能完全去掉。
五、白点
1、什么是白点?
白点是锻件在冷却过程中产生的一种内部缺陷。在钢坯的纵向断口上呈圆形和椭圆形的银白色斑点。
2、产生白点的条件?
关于白点形成的理论较多。但比较有说服力而又能被实践证明的是:白点是由于钢中氢和组织应力共同作用的结果。这里的组织应力主要指奥氏体转变为马氏体和珠光体时形成的内应力。没有一定数量的氢和较显著的组织应力,白点是不能形成的。但是,若只是含氢量较高,而组织应力不大,一般也不会出现白点。
3、白点对材料的机械性能影响?
白点的存在对钢的性能有极为不利的影响。它使钢的机械性能降低,热处理淬火时使零件开裂,使用时造成零件的断裂。
4、预防白点的主要措施有哪些?
由于白点主要是由于钢中氢和组织应力共同作用下引起的,因此设法除氢和消除组织应力就可以避免白点的产生。其中首先应是除氢。最彻底的办法是从熔炼工艺着手,使氢在钢中的含量减少到不至引起白点的产生。严格控制炼钢操作过程,采用真空浇注等是很有效的措施。如果炼钢过程中氢含量不能控制在2cm3/100g以下,则必须在锻后采用合理的除氢冷却规范,决不允许锻后直接空冷到室温。压力加工的钢材如果不存在白点,以后用这些钢坯锻成的锻件就不会再出现白点。因此对锻造来讲,关键问题是制定合理的锻后冷却规范。
为了消除白点,制定冷却规范的主要原则是:在尽量减小各种应力(相变组织应力,变形残余应力及冷却温度应力等)的条件下在氢扩散速度最快的温度区间,长时间保温,使氢能从钢锭中充分扩散出来。具体的措施是采用等温退火。
六、淬透性
1、淬透性和淬硬性区别是什么?
淬透性:是指钢在淬火时获得淬硬层深度的能力,即奥氏体化后接受淬火、形成马氏体(获得高硬度组织)的深浅程度。淬透性决定大截面零件的性能均匀性(表层与心部性能差异)。
淬硬性:是指钢淬火后能达到的最高硬度,主要取决于马氏体的含碳量。淬硬性决定表面能达到的最高硬度和耐磨性。
即:淬硬层深未必钢材的淬透性就高。
2、哪些因素影响材料的淬透性?
影响材料淬透性的因素主要有化学成分、材料的晶粒度、零件尺寸、奥氏体化温度。
3、材料的淬透性怎么测量?
(1)端淬试验(Jominy试验)依据标准:
GB/T 225(等同采用 ISO 642 / ASTM A255)。
(2)取样
如产品标准和协议无具体要求时,可按如下方法从产品中取样而不考虑产品的厚度(或直径):
——用热轧或锻造制成直径为30mm~32mm的样坯;
——也可用机械加工的方法制成直径为(250+5)mm的样坯”,其轴线与产品表面的距离应为(200+5)mm如图1所示)。
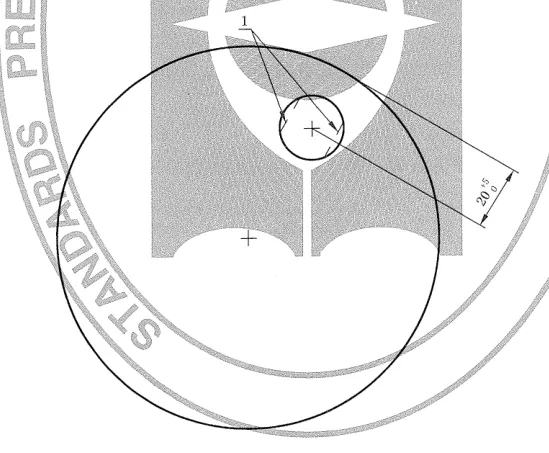
图1机加工制取样坯和测试平面示意图
当从连铸产品中取样时,建议取样前的压缩比至少不小于8:1
在样坯机械加工前的所有成形过程中,产品各个面上的变形应尽可能均匀。
在单独浇注标准试料时;变形前的原始横截面至少是所要求的30mm~32mm样坯直径的3倍。
经特殊协议,可用一种适当的浇铸工艺制备试料,并在铸造状态下进行试验。
试样二个磨制平面的轴线应在距产品表面大致相同的距离处(如图1所示)。为此,应对样坯做标记以便可以清楚地辨别出其在圆棒上的位置。
(2)尺寸
1)样坯用机械加工方法,制成直径25mm,长100mm的圆棒。
2)样坯非淬火端带有凸缘或凹槽(以使淬火时,用恰当的支座将试样迅速地对中和定位),其直径为30mm~32mm或25mm(如图2所示)。
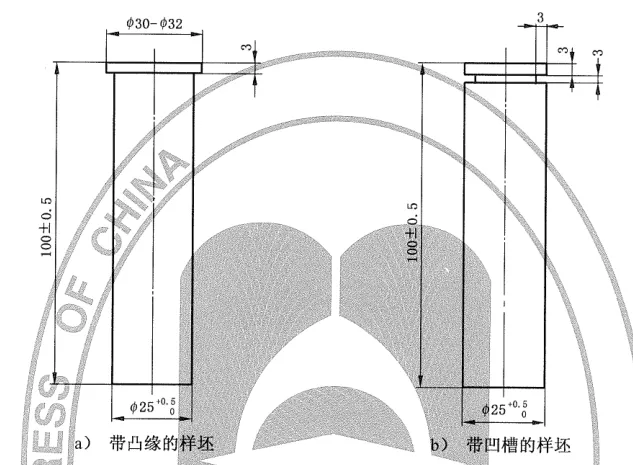
图2 样坯的尺寸
3)必要时,应对样坯做标记(在非淬火端上)以使其相对于原试料的位置易于辨别。
注意:
除非另有协议,样坯在机加工和淬火前应按产品标准规定温度范围的平均温度进行正火。如产品标准未规定正火温度,则正火温度应按特定协议或由检测部门进行选择。在正火温度下的保温时间应为(300+5) min.
热处理应保证精加工后的试样不得有脱碳痕迹
试样的圆柱形表面应用精车加工;试样的淬火端面应进行适当的精细加工,最好用精细研磨的方法,并应去除毛刺。
(3)加热
1)试样应均匀加热至相关产品标准或特殊协议中规定的温度,加热时间应不少于20min,随后在规定的温度保温(300+5)min。对于一些特殊型号的热处理炉,加热时间长短可以根据以往试样心部达到所规定温度所需的最短时间的经验来确定。例如:可以采用在试样顶部沿其轴线钻孔放热电偶的方法来测定温度。
2)应采取预防措施将试样的脱碳或渗碳减小到最小,避免形成明显的氧化皮。
(4)淬火
1)将试样从炉中取出至开始喷水之间的时间应不超过5s。
在将试样从炉中取出并在保持支座上定位期间,只能用钳子夹住非淬火端的凸缘处或凹槽处。
2)喷水时间至少为10min,此后可将试样浸人冷水中完全冷却。
(5)测量
1)在平行于试样轴线方向上磨制出两个相互平行的平面,用于测量硬度。当采用机加工制取试样时,硬度测试用的两个平面应处于与试料表面相同的距离处(如图1所示)。磨削深度应为0.4mm~0.5mm。磨制硬度测试平面时,应采用能供充足冷却液的细砂轮进行加工,以防止任何可能的加热而引起试样组织发生变化。
2)可用以下方法检查因磨削而引起的软化:将试样浸入体积分数为5%的硝酸水溶液中直至其全部变黑。所获得的颜色应该是均匀的。
如果有任何色斑的话,说明存在软点,此时应在呈90°角的表面磨制新的硬度测试平面,并将它们进行如前所述的浸蚀,以确保合格的测试平面。在这种情况下,应在第2组平面上进行硬度测量,并在检测报告中记录下来。
3)应采取措施以保证在测试硬度期间试样和支座之间良好的刚性固定。
硬度计上试样的移动装置应能准确对准硬度测试平面的中心线,并使压痕位置精度在士0.1mm以内。按GB/T230.1、GB/T230.2、GB/T230.3测量的硬度压痕点应沿平面的中心线分布。
经特殊协议,可用GB/T 4340.1 的维氏硬度HV30测量结果来代替HRC硬度测试。
应保证在第一个平面上的硬度压痕的凸起边缘不会影响第二个平面的测试。4)硬度测试点可用如下两种方法之一确定:
a)绘制表示硬度变化的曲线;
b)测量一个或多个规定点的硬度值。
5)绘制表示硬度变化的曲线。
通常测量离开淬火端面1.5 mm,3 mm,5 mm、7 mm,9 mm,11 mm,13 mm,15 mm 前8个测量点和以后间距为5mm的硬度值(如图5所示)。
测量低淬透性钢硬度时,第一个测量点应在距淬火端面1.0mm处;从淬火端面至11mm的距离内的其他各测量点以1mm为间距。最后5个测量点距淬火端面的距离应分别13mm、15mm,20 mm,25 mm 和 30 mm。
6)测量规定点上的硬度值
注:应当说明,8.4.1.1和8.4.1.2中所给出的硬度压痕之间的距离不一定总是符合GB/T230中所述的最小距离的规定。但对本标准来说,这样获得的硬度值通常被认为是足够精确的。
4、什么是淬透带?
淬透性带:是指同一钢号在端淬试验(Jominy试验)中,由于成分波动(在标准规定的成分范围内),其硬度随距末端距离变化的曲线不是一条线,而是一个范围—这个上限曲线与下限曲线之间的区域,就叫淬透性带。
淬透性受各种不可避免的偶然因素影响,试验数值有一定的波动范围,其上限和下限便形成淬透性带。在生产中,为了保证可靠性,应选淬透性带的下限值,而上限值对估计钢的淬火变形和开裂倾向有一定的参考意义;对于齿轮热处理变形的控制,应尽可能减小淬透性带宽度,尤其对于批量生产的车辆齿轮就更为重要,为此要选用保证淬透性钢,即H钢。在国外,尤其是汽车生产企业,对齿轮钢淬透性带的宽度提出了严格的要求,有的甚至控制到5以下。对于齿轮热处理变形,钢的淬透性高低固然重要,但更重要的是钢材淬透性带宽,即淬透性的波动越小越好,这便是钢淬透性带控制的工程意义。随着钢材冶炼技术的发展和齿轮生产工艺的需要,GB/T5216一2014规定的淬透性带宽也逐渐向国际标准靠拢,我国汽车齿轮钢规定为7HRC以下。
七、低倍组织
1、什么是残余枝晶?
树枝状结晶组织是一种合金元素的成分偏析,在各晶轴之间则是非金属夹杂物富集和疏松、孔隙较多的地方。在压力加工时,如果变形量不大,变形没有深人到钢锭内部,使树枝状组织得以破碎,以及未能使树枝状结晶组织的晶轴与金属的主伸长方向相一致,则钢材和锻件上将出现“残余枝晶”(见图3)。“残余枝晶”的存在,表征钢的组织致密性和均匀性不高,有疏松及偏析存在,这些缺陷破坏和削弱了晶体间的联系,将引起应力集中,成为疲劳源。
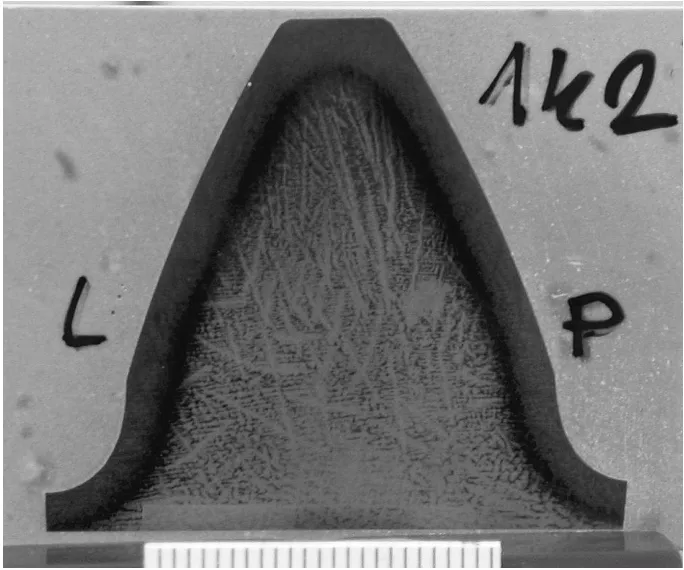
图3轮齿解剖截面的“残余枝晶”
2、如何改善这种枝晶组织?
改善“残余枝晶”的方法主要是改善钢材的结晶条件,抑制粗大枝晶的出现,并在热加工过程中保证足够的锻造比,使枝晶能充分地破碎而得到改善。高温扩散(1200℃)对“残余枝晶”的改善也有一定的作用。
八、锻造比对材料性能影响
1、锻造比如何影响铸坯的低倍组织
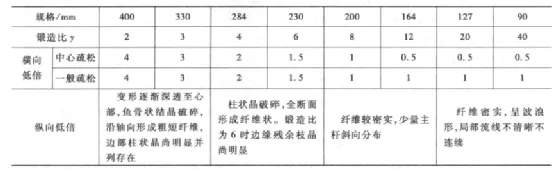
锻造比对钢锭低倍组织和力学性能的影响 铸锭经一定的热塑性变形后,其组织和性能将发生很大的变化。在三向压应力作用下,热塑性变形能有效地破碎粗大的树枝状和柱状结晶组织,使之细化并沿主伸长方向分布;铸锭中的疏松、气孔、缩孔等缺陷焊合而使组织致密,充分破碎铸锭中的偏析、夹杂物等而使组织趋于均匀。表1列出了不同造比对40CrNiMoA钢锭(4.05t)拔长后低倍组织的影响。由表1中横向低倍组织的变化情况可见,在锻造比y<4~6的范围内,钢材的中心疏松和一般疏松级别随锻造比增大而显著减小。图2所示为锻件的密度和锻造比的关系。
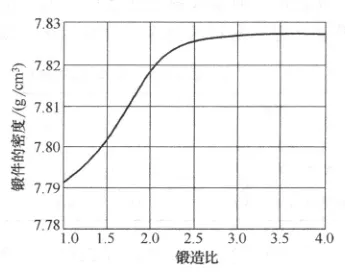
图3 锻件的密度和锻造比的关系
表1不同造比对40CrNiMoA钢锭拔长后低倍组织的影响
2、锻造比如何影响铸坯的力学性能?
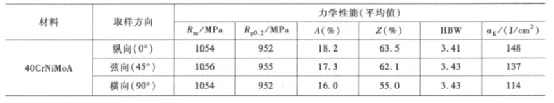
铸锭凝固过程中,合金元素和杂质元素后结晶于晶轴之间,形成树枝状结晶组织。要完全破碎树枝状晶需较大的锻造比,一般要5以上,但当锻造比提高到5以上时,整个锻件截面呈现明显的纤维组织(流线)结构。纤维组织的出现,使金属的性能在不同方向上有明显差异,即呈现各向异性。表2列出了纤维方向对40CrNiMoA钢常规力学性能的影响。
从表2可以看出,纤维方向对强度指标影响不大,而对塑性指标影响很大,这是因为沿材料流线分布有大量脆性杂质和化合物,所以横向试样受拉伸应变时,将以这些异相质点为核心形成显微孔洞,并不断扩大和连成大的裂纹。孔洞的排列方向与纤维方向是一致的,因此横向试样在不太大的拉伸变形之后,裂纹便贯穿试样的整个横断面,使试样发生断裂。
表2纤维方向对40CrNiMoA钢常规力学性能的影响
3、锻造比如何影响铸坯的力学性能?
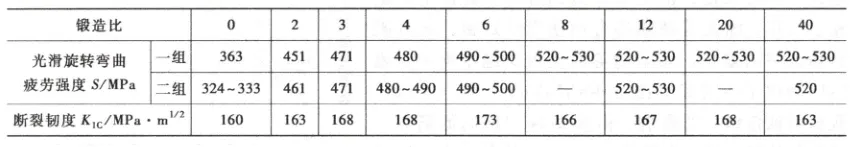
锻造比对40CrNiMoA钢锻材的疲劳性能和断裂韧度的影响见表3。从表3可以看出,随着锻造比的增加,钢的疲劳强度显著提高,当y=8时,S=520~530MPa,比铸态提高了43%~46%;锻造比继续增大时,S不再提高,保持在相同水平上。所以,锻造比对疲劳性能的影响比对常规力学性能影响大。为了使疲劳性能稳定在较高水平上,一般需要较大的锻造比,但增大锻造比之后,为了不致使锻件的横向性能下降太多,必须提高材料的冶金质量(提高材料的纯净度和减少铸造缺陷)。锻造比增加,对钢的断裂韧度影响不大。
表3锻造比对40CrNiMoA钢锻材的疲劳性能和断裂韧度的影响
九、锻后热处理
1、锻后冷却有哪些方式?
齿坯锻造后的冷却有空冷、坑冷和炉冷几种方式,可根据钢材种类和截面尺寸大小不同进行选择。为了改善组织,特别是消除白点,建议采用锻后等温冷却热处理。
2、锻后热处理的主要目的?
(1)细化晶粒,改善组织 晶粒度对钢的性能,特别是韧性影响很大,晶粒度及晶粒的均匀性还对后续的热处理产生影响。钢在锻造时变形的不均匀性及在高温下停留的时间过长往往造成晶粒度粗大且不均匀,特别是对于一些高淬透性齿轮用钢,如20Cr2Ni4、18Cr2Ni4W、40CrNiMo等,从连续冷却转变图可以看到,即使是很低的冷却速度也很难转变成珠光体组织,所以在锻后的冷却过程中几乎都转变成针状贝氏体或贝氏体+马氏体的混合组织。对这类非平衡组织再度加热向奥氏体转变时,新相既可生成针状奥氏体,也可生成球状奥氏体或混合型奥氏体。如果生成针状奥氏体,便会产生组织遗传性,使后续再次加热转变时恢复原来的粗大奥氏体晶粒。因此,锻后热处理就是力求使锻后的非平衡组织尽量转变成以球状为主的奥氏体。
(2)去除氢气,防止白点和氢脆的产生
一般来说,氢在钢锭中的分布是比较分散的,经过锻造再冷却时,由于表面和心部的冷却速度不同,会因存在大的温差而形成内应力;与此同时,表面与心部的相变不同时性又会产生很大的相变应力,锻件中的氢在巨大的内应力作用下扩散,集聚而生成白点。白点生成的温度不高于150°C,在室温下最易生成。钢中合金元素Mn、Ni、Cr、C、P、S会促使白点的产生,而Zr、Ti、V、Al、Mo、W、稀土等元素则有减少白点产生的作用。钢的组织状态按珠光体一回火贝氏体一回火马氏体的顺序其白点生成敏感性逐渐下降。
十、渗碳试样
1、齿形试样要求?
随炉试样是作为检验热处理后质量的代表性试样,试样的形状和尺寸应能代表齿轮热处理后的实际情况。随炉试样可采用齿形试样或圆棒试样,推荐采用齿形试样。
齿形试样应至少含有3个轮齿,齿根以下截面厚度大于或等于1/2齿根圆齿厚,或根据齿轮的模数选取,一般大于10mm,齿宽为齿根圆齿厚的2~3倍,如图4所示。
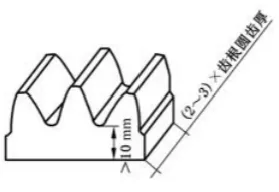
图4齿形试样
圆棒试样推荐尺寸:最小直径为6m。最小长度为12mn。
经用户同意,也可采用小型试棒:最小直径为3mn。最小长度为6mn。
注:mn为齿轮的模数。
2、试棒试样尺寸要求?
2003版标准推荐尺寸:
1)最小直径:≥6倍模数;
2)最小长度:≥12倍模数。
经过双方同意可以用小试样替代。
2016考虑生产实践,推荐尺寸:
1)最小直径:≥3倍模数;
2)最小长度:≥6倍模数。
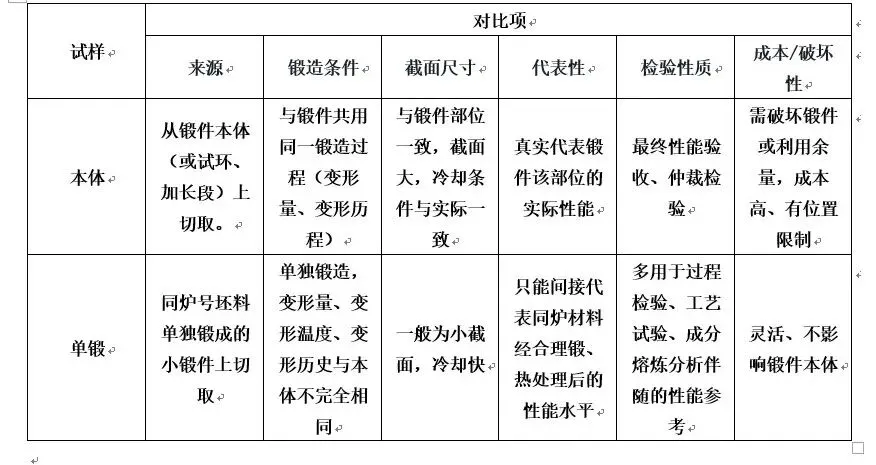
3、力学性能本体试样和单锻试样区别和联系?
本体试样是直接从锻件实体上按规定部位切取的试样,取样位置由技术标准或图纸规定,如从锻件的本体、试环、加长段(余料/延长段)等部位切取;由于试样取自锻件本身,其组织和性能与锻件实际状态完全一致,能真实反映锻件实际部位的性能水平,因此是最终性能验收和仲裁检验的依据。
单锻试样是用与锻件同炉号、同批次的钢锭或坯料单独锻造成小锻坯,再从其上切取试样;这种试样通常与锻件同炉进行热处理,然后随锻件一起检验,以模拟和代表锻件经相同热处理后的性能状态。
免责声明:本文系网络转载,只限于同行学习,版权归原作者所有。但因转载众多,或无法确认真正原始作者,故仅标明转载来源,如标错来源,涉及作品版权问题,请与我们联系,我们将在第一时间协商版权问题或删除内容!

在金属材料与制造技术飞速发展的今天,掌握核心工艺与创新工具是企业保持竞争力的关键。我们专注于为金属冶炼、热处理、锻造行业及相关技术设备供应商提供“专业、精准、高效”的宣传推广与业务拓展服务,助力前沿技术落地,赋能产业升级。
欢迎关注,有喜欢的文章帮忙分享,有需要的资料请联

