TPM全员生产维护:设备零故障之路培训课件
- 2026-11-07 23:04:55
TPM全员生产维护:设备零故障之路培训课件
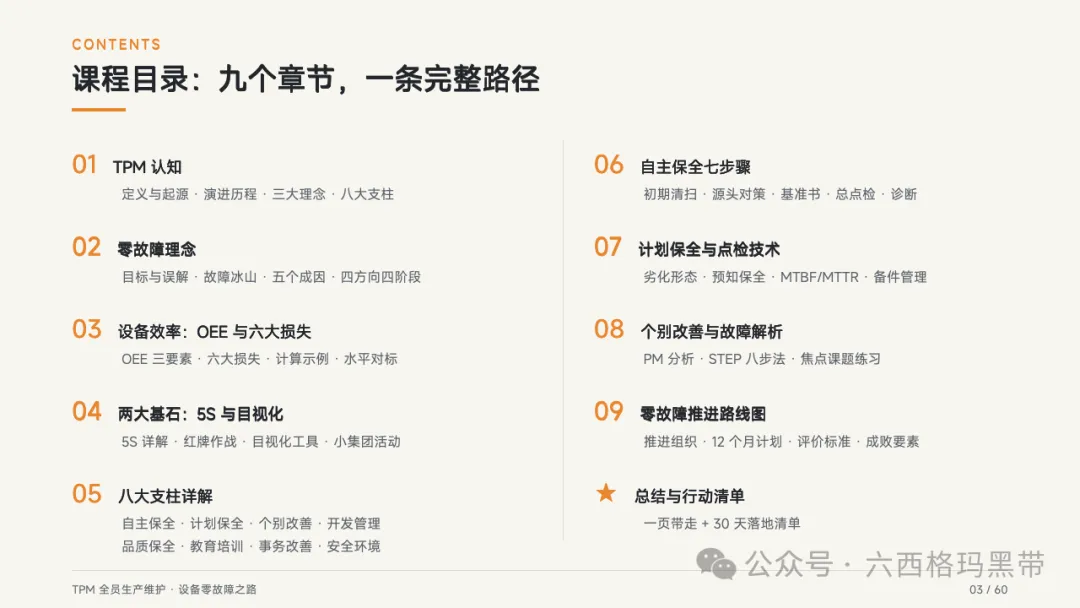
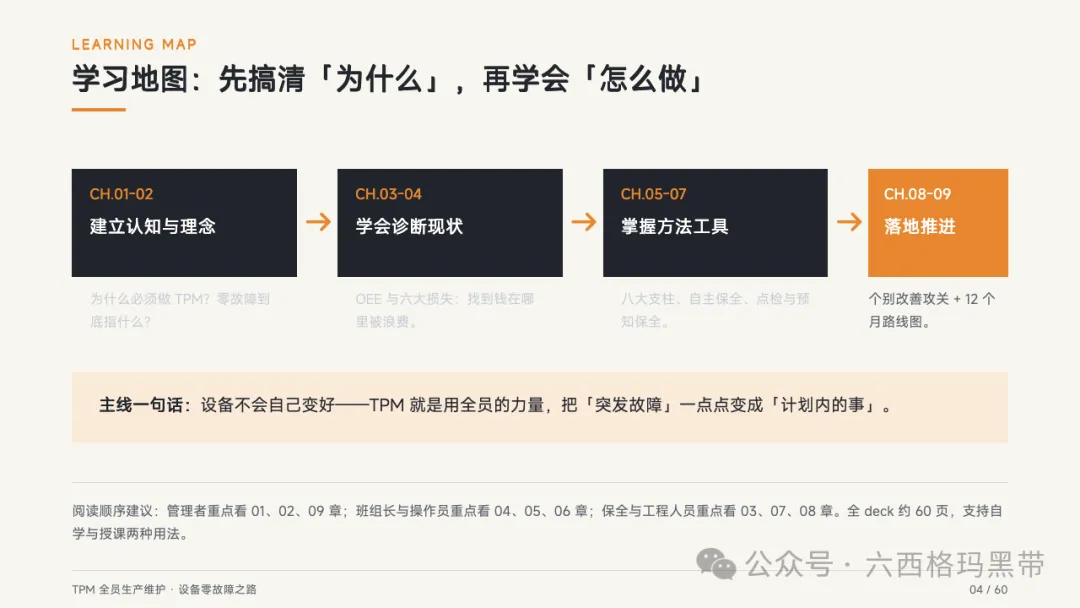
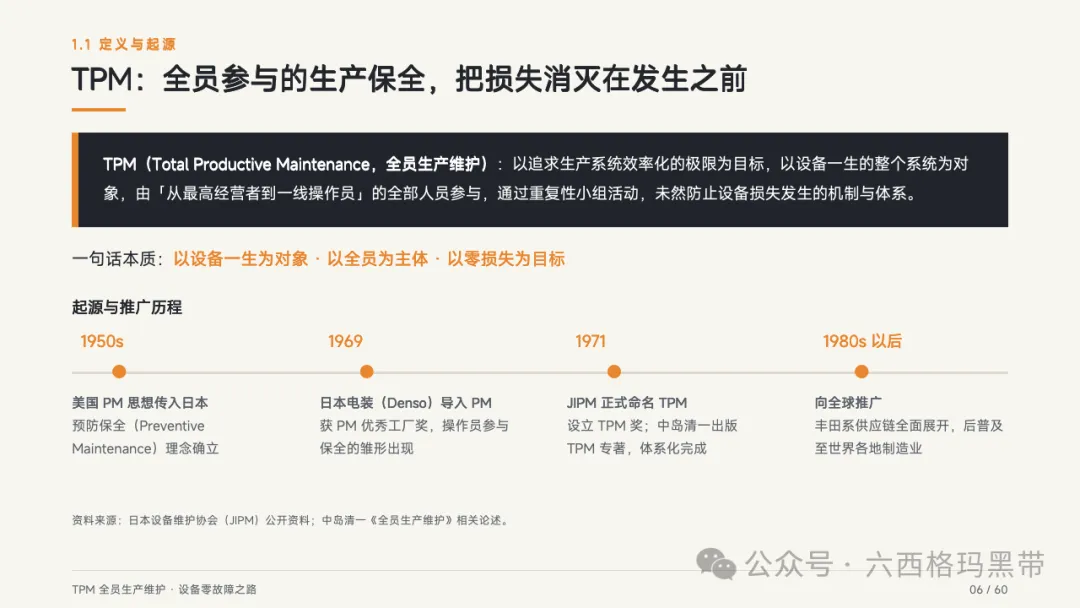
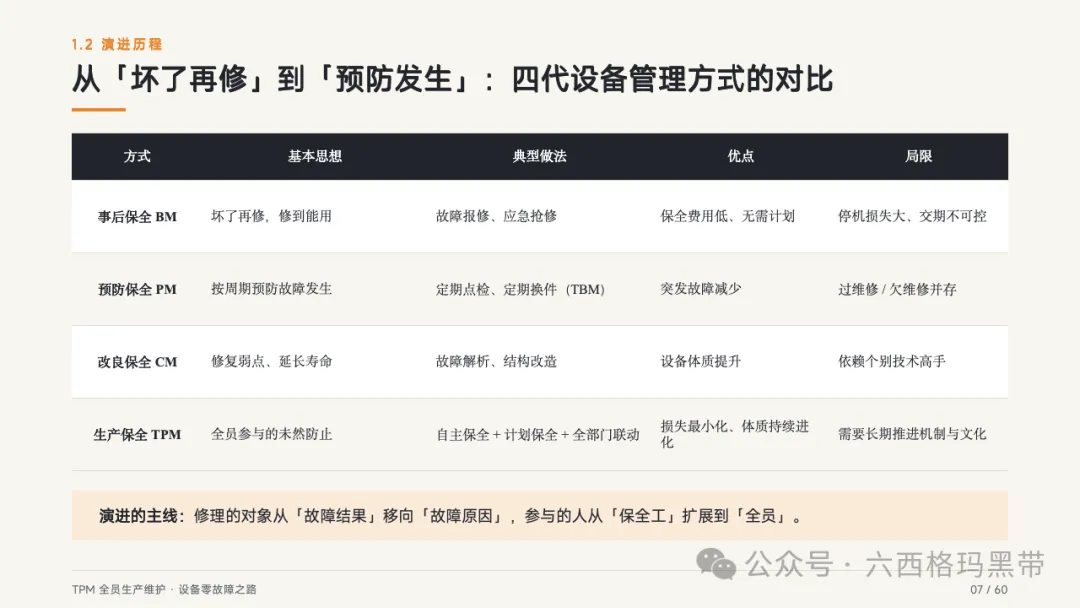
TPM认知:全员生产维护是什么 01 1.1 TPM的定义与起源 TPM,全称Total Productive Maintenance,中文翻译为"全员生产维护"。 它的官方定义是:以追求生产系统效率化的极限为目标,以设备一生的整个系统为对象,由"从最高经营者到一线操作员"的全部人员参与,通过重复性小组活动,未然防止设备损失发生的机制与体系。 这句话很长,我帮大家提炼成一句话本质:以设备一生为对象、以全员为主体、以零损失为目标。 TPM不是某个人拍脑袋发明的,它有自己的演进历程: 1950年代,美国预防保全(PM)思想传入日本,确立了"预防胜于治疗"的理念。 1969年,日本电装(Denso)导入PM,获得PM优秀工厂奖,操作员参与保全的雏形开始出现。 1971年,日本设备维护协会(JIPM)正式命名TPM,设立TPM奖;中岛清一出版TPM专著,体系化完成。 1980年代以后,向全球推广,丰田系供应链全面展开,后普及至世界各地制造业。 所以请记住:TPM不是一张检查表,而是一套经过五十年验证的、以设备一生为对象的系统方法论。 1.2 设备管理的演进历程 我们来看四代设备管理方式的对比,看看你所在的企业处于哪一代:
演进的主线很清楚: 修理的对象从"故障结果"移向"故障原因",参与的人从"保全工"扩展到"全员"。 如果你还在第一代(BM),你不是落后,你只是还有很大的改善空间。如果你已经在第四代(TPM),恭喜你,但请记住——TPM没有终点,只有持续改善。 1.3 三大理念与六项共通基础 TPM有三大核心理念,三个"全": 第一,全效率。 追求设备一生中的综合效率最大化。不只是维修费便宜,而是产出、品质、成本、交期、安全、士气全部最优。 第二,全系统。 管理对象是设备的整个一生:从规划、设计、制造、安装,到使用、保全、改造、更新——损失在源头被预防。 第三,全员。 从最高经营者到一线操作员全部参与。操作员会点检、班组长会诊断、管理者会评价,无人能置身事外。 支撑这三大理念的,是六项共通基础活动。它们不是某一个支柱的专利,而是贯穿全部支柱的"地基工程": 任何一项缺失都会导致推进塌方。 八大支柱要建在稳固的地基上。 1.4 八大支柱体系总览 TPM的体系像一座房子: 屋顶:设备综合效率(OEE)最大化。 八根支柱: 地基: 5S、目视化、教育训练、小集团活动、部门间协作、方针管理。 这八根支柱共同撑起OEE这个屋顶。缺了任何一根,屋顶都会漏雨。 
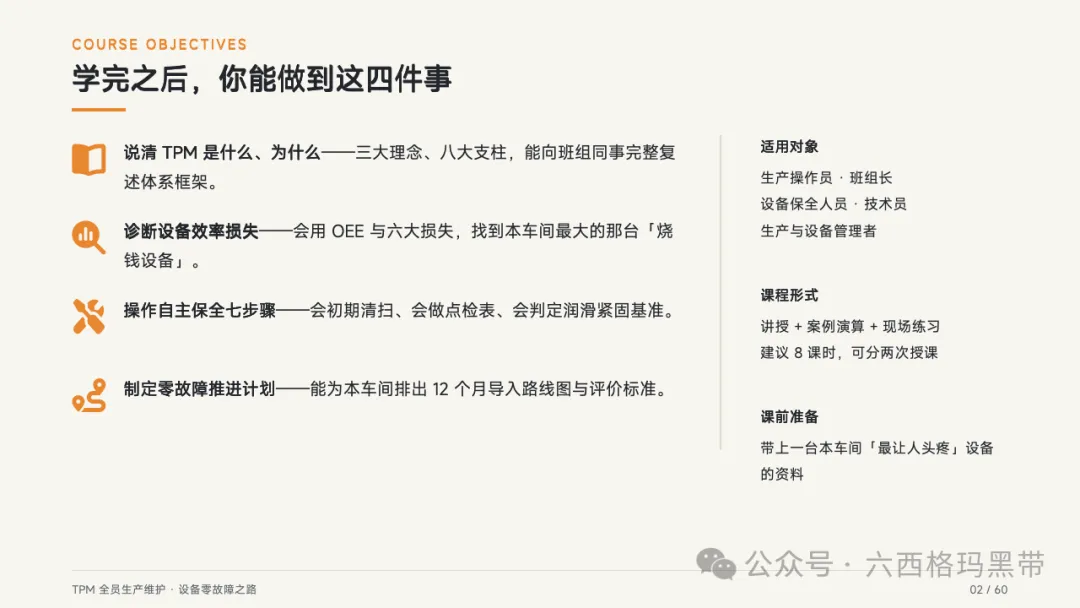
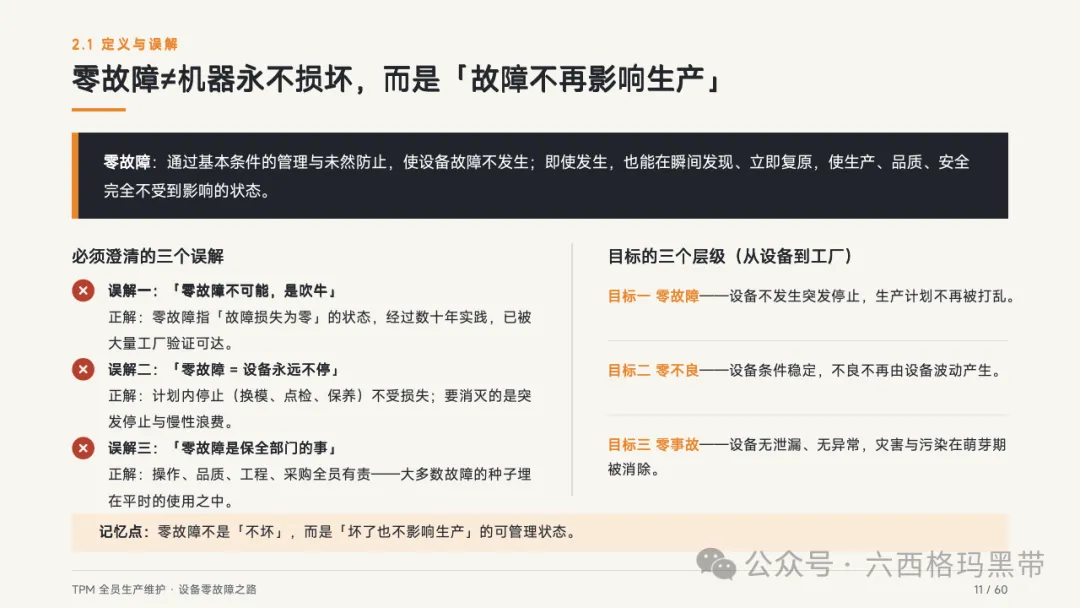
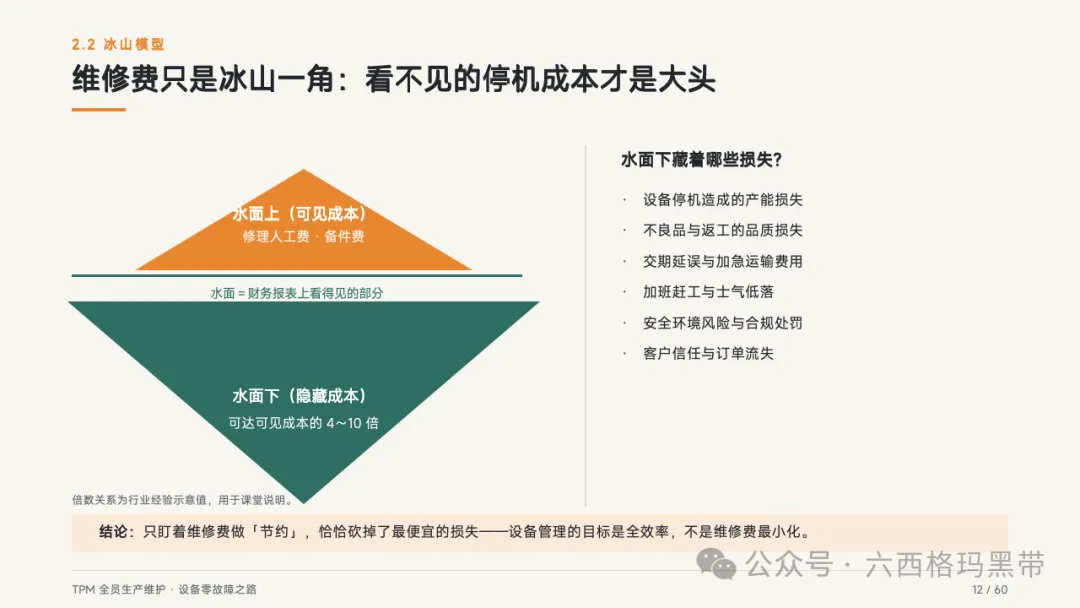
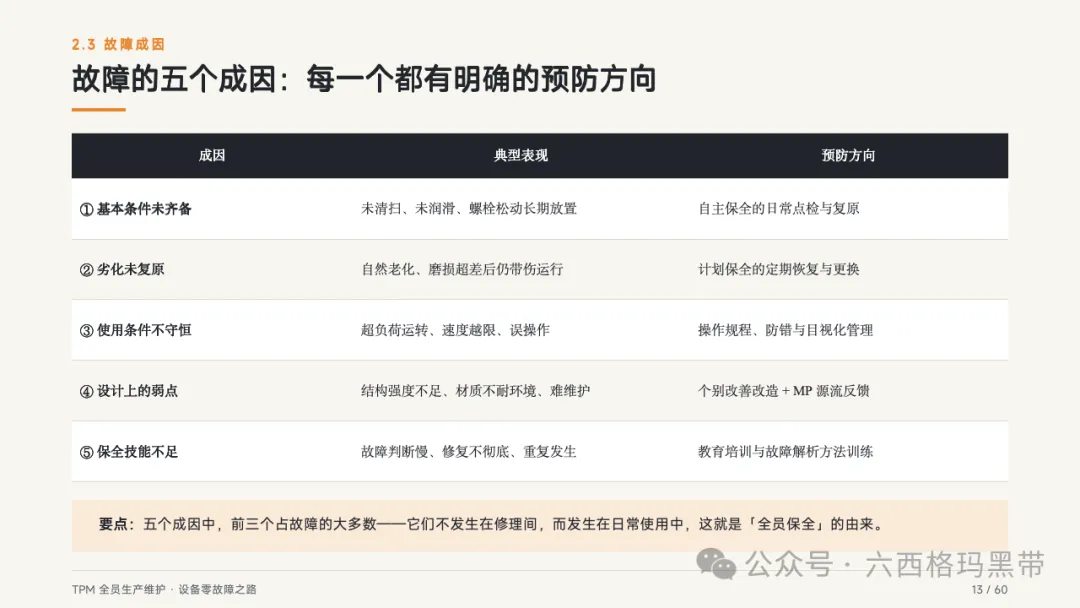
零故障理念:目标与思想转变 02 2.1 零故障的定义与误解 很多人一听到"零故障"三个字,第一反应是:"不可能,吹牛吧?" 今天我要帮大家澄清三个误解: 误解一:"零故障不可能,是吹牛。" 正解: 零故障指"故障损失为零"的状态,经过数十年实践,已被大量工厂验证可达。它不是指机器永不磨损,而是指磨损不会导致生产损失。 误解二:"零故障=设备永远不停。" 正解: 计划内停止(换模、点检、保养)不受损失。要消灭的是突发停止与慢性浪费。 误解三:"零故障是保全部门的事。" 正解: 操作、品质、工程、采购全员有责。大多数故障的种子埋在平时的使用之中。 零故障的官方定义: 通过基本条件的管理与未然防止,使设备故障不发生;即使发生,也能在瞬间发现、立即复原,使生产、品质、安全完全不受到影响的状态。 记忆点:零故障不是"不坏",而是"坏了也不影响生产"的可管理状态。 目标的三个层级: 2.2 故障的冰山模型 为什么我们总是低估故障的损失?因为只看到了冰山一角。 水面上(可见成本): 修理人工费、备件费。这些在财务报表上看得见。 水面下(隐藏成本): 可达可见成本的4到10倍。包括: 结论:只盯着维修费做"节约",恰恰砍掉了最便宜的损失——设备管理的目标是全效率,不是维修费最小化。 2.3 故障的五个成因 故障不是无缘无故发生的,它有五个明确的成因:
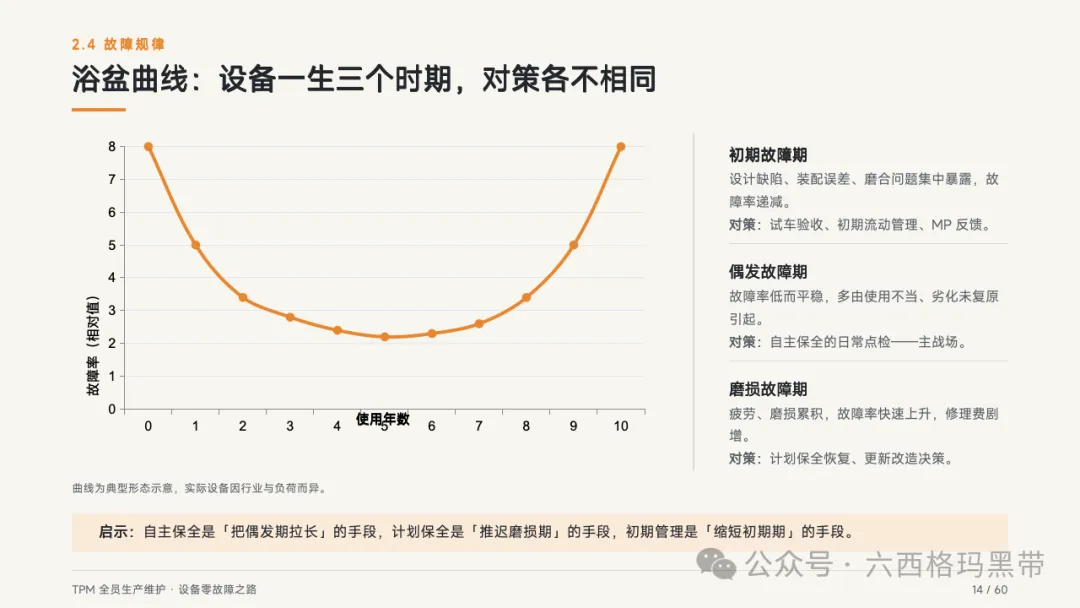
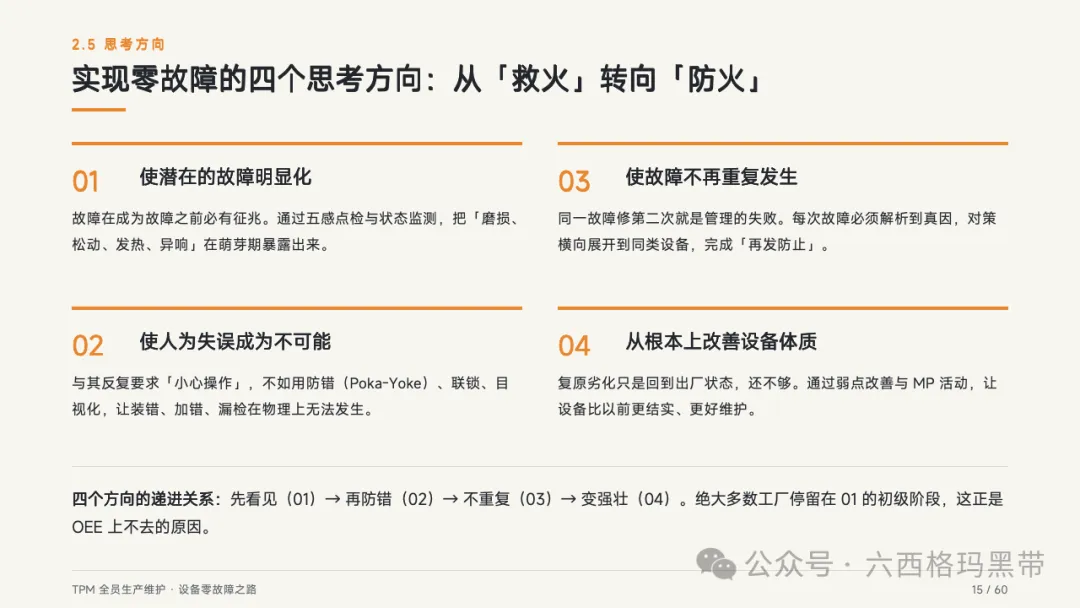
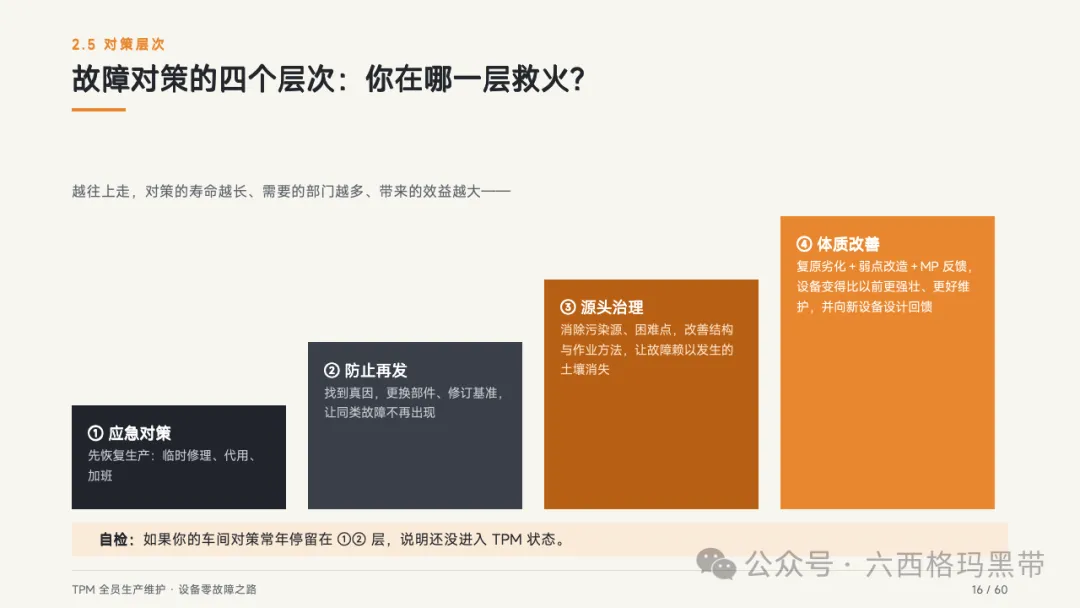
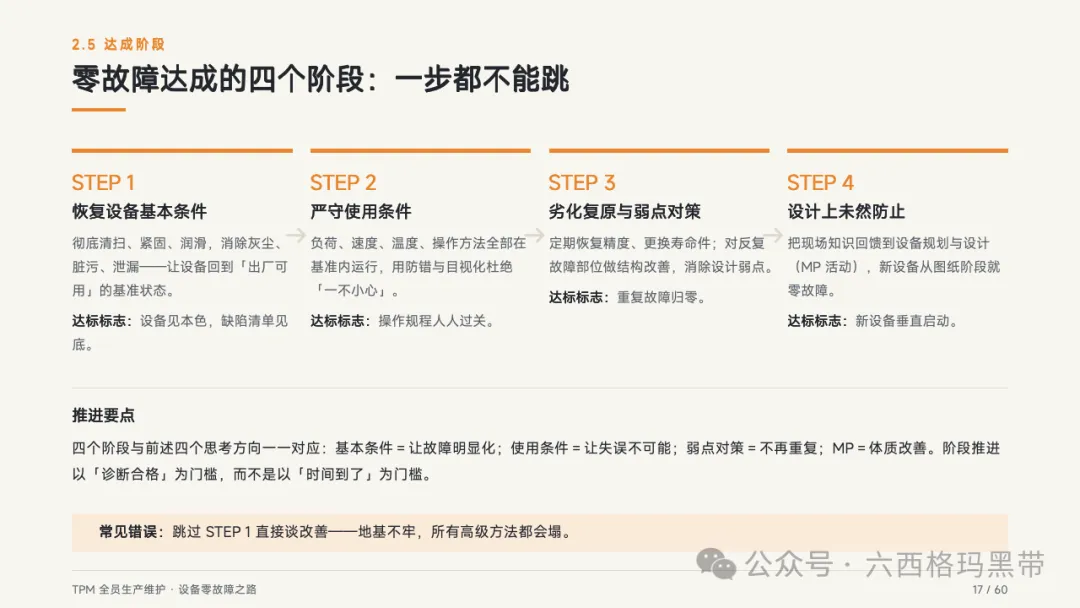
要点: 五个成因中,前三个占故障的大多数——它们不发生在修理间,而发生在日常使用中。这就是"全员保全"的由来。 2.4 浴盆曲线与故障规律 设备一生有三个时期,对策各不相同: 初期故障期: 设计缺陷、装配误差、磨合问题集中暴露,故障率递减。 偶发故障期: 故障率低而平稳,多由使用不当、劣化未复原引起。 磨损故障期: 疲劳、磨损累积,故障率快速上升,修理费剧增。 启示: 自主保全是"把偶发期拉长"的手段,计划保全是"推迟磨损期"的手段,初期管理是"缩短初期期"的手段。 2.5 实现零故障的四个思考方向 从"救火"转向"防火",有四个思考方向: 方向一:使潜在的故障明显化。 故障在成为故障之前必有征兆。通过五感点检与状态监测,把"磨损、松动、发热、异响"在萌芽期暴露出来。 方向二:使人为失误成为不可能。 与其反复要求"小心操作",不如用防错(Poka-Yoke)、联锁、目视化,让装错、加错、漏检在物理上无法发生。 方向三:使故障不再重复发生。 同一故障修第二次就是管理的失败。每次故障必须解析到真因,对策横向展开到同类设备,完成"再发防止"。 方向四:从根本上改善设备体质。 复原劣化只是回到出厂状态,还不够。通过弱点改善与MP活动,让设备比以前更结实、更好维护。 四个方向的递进关系: 先看见(01)→再防错(02)→不重复(03)→变强壮(04)。绝大多数工厂停留在01的初级阶段,这正是OEE上不去的原因。 2.6 故障对策的四个层次 你在哪一层救火? 第一层:应急对策。 先恢复生产:临时修理、代用、加班。 第二层:防止再发。 找到真因,更换部件、修订基准,让同类故障不再出现。 第三层:源头治理。 消除污染源、困难点,改善结构与作业方法,让故障赖以发生的土壤消失。 第四层:体质改善。 复原劣化+弱点改造+MP反馈,设备变得比以前更强壮、更好维护,并向新设备设计回馈。 自检: 如果你的车间对策常年停留在①②层,说明还没进入TPM状态。 2.7 零故障达成的四个阶段 零故障不是一蹴而就的,有四个阶段,一步都不能跳: STEP 1:恢复设备基本条件。 彻底清扫、紧固、润滑,消除灰尘、脏污、泄漏——让设备回到"出厂可用"的基准状态。 STEP 2:严守使用条件。 负荷、速度、温度、操作方法全部在基准内运行,用防错与目视化杜绝"一不小心"。 STEP 3:劣化复原与弱点对策。 定期恢复精度、更换寿命件;对反复故障部位做结构改善,消除设计弱点。 STEP 4:设计上未然防止。 把现场知识回馈到设备规划与设计(MP活动),新设备从图纸阶段就零故障。 常见错误: 跳过STEP 1直接谈改善——地基不牢,所有高级方法都会塌。 
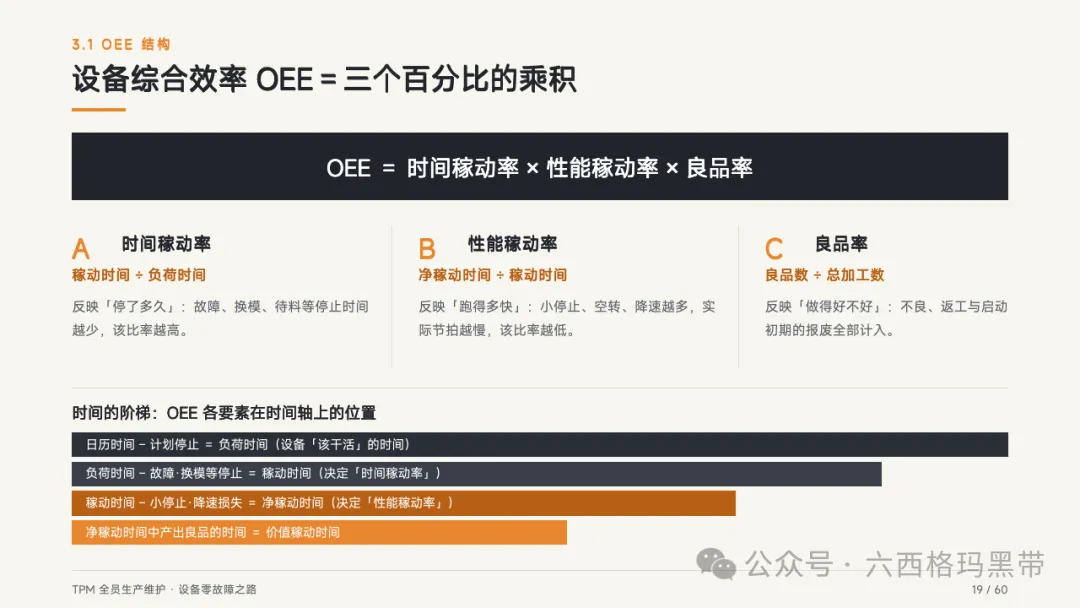
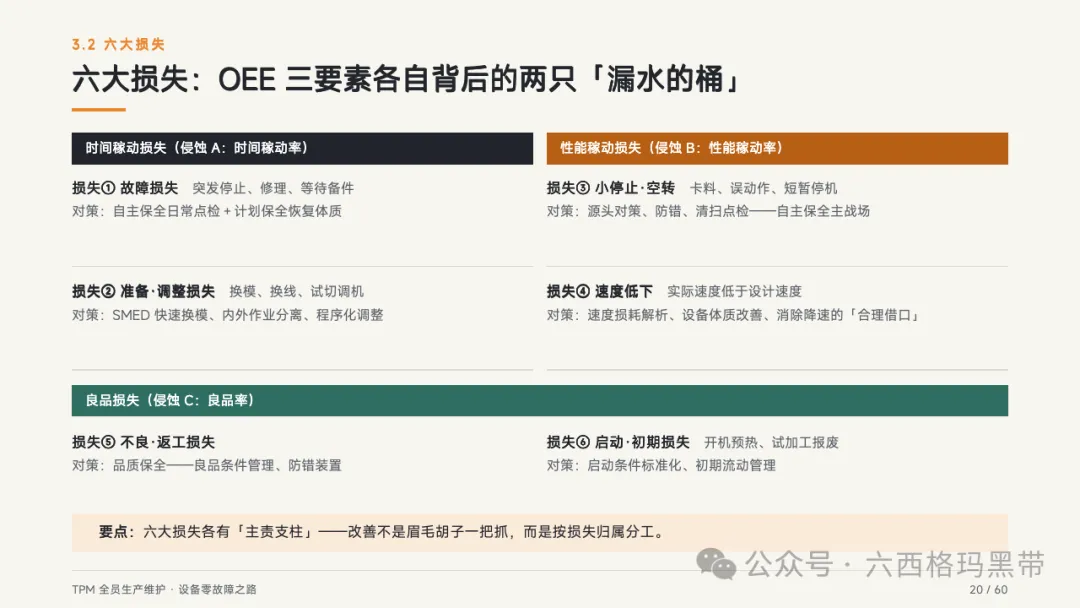
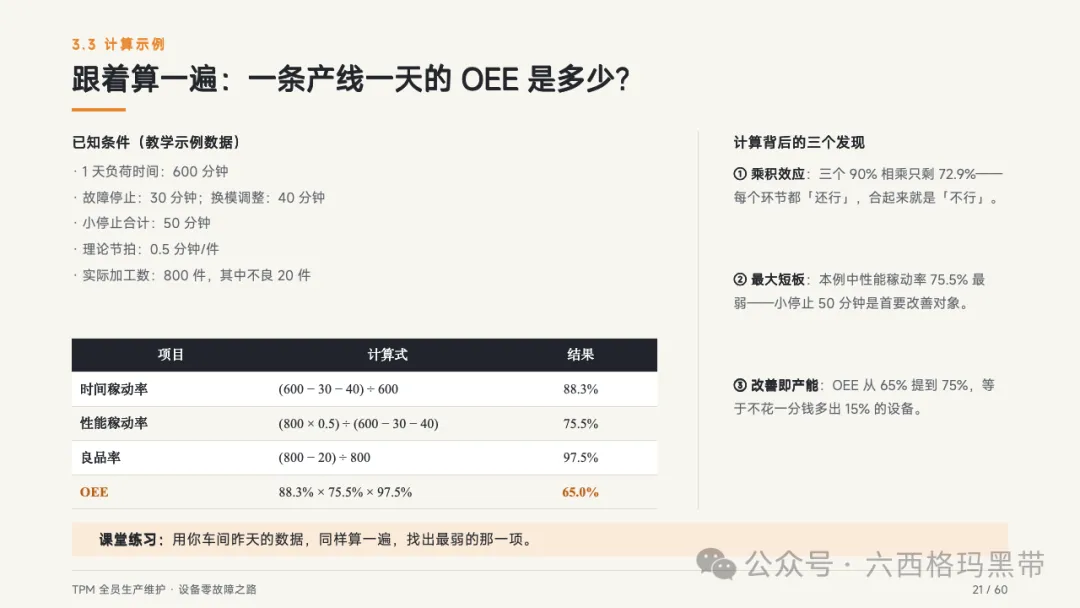
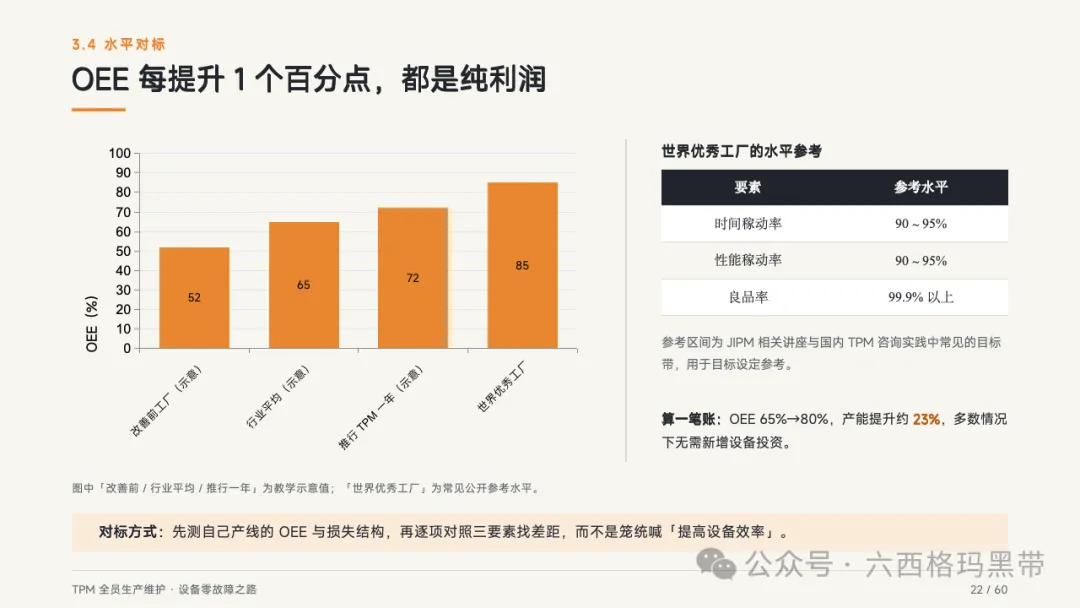
设备效率:OEE与六大损失 03 3.1 OEE的三要素与时间结构 TPM用OEE(设备综合效率)来衡量设备效率。OEE是三个百分比的乘积: OEE = 时间稼动率 × 性能稼动率 × 良品率 A. 时间稼动率 = 稼动时间 ÷ 负荷时间 反映"停了多久":故障、换模、待料等停止时间越少,该比率越高。 B. 性能稼动率 = 净稼动时间 ÷ 稼动时间 反映"跑得多快":小停止、空转、降速越多,实际节拍越慢,该比率越低。 C. 良品率 = 良品数 ÷ 总加工数 反映"做得好不好":不良、返工与启动初期的报废全部计入。 时间的阶梯: 3.2 六大损失 OEE三要素各自背后有两只"漏水的桶"——六大损失: 时间稼动损失(侵蚀A:时间稼动率) 性能稼动损失(侵蚀B:性能稼动率) 良品损失(侵蚀C:良品率) 要点: 六大损失各有"主责支柱"——改善不是眉毛胡子一把抓,而是按损失归属分工。 3.3 OEE计算示例 跟着算一遍:一条产线一天的OEE是多少? 已知条件(教学示例数据): 计算: 计算背后的三个发现: 课堂练习: 用你车间昨天的数据,同样算一遍,找出最弱的那一项。 3.4 OEE水平对标 世界优秀工厂的水平参考: 算一笔账: OEE从65%提升到80%,产能提升约23%,多数情况下无需新增设备投资。 对标方式: 先测自己产线的OEE与损失结构,再逐项对照三要素找差距,而不是笼统喊"提高设备效率"。 
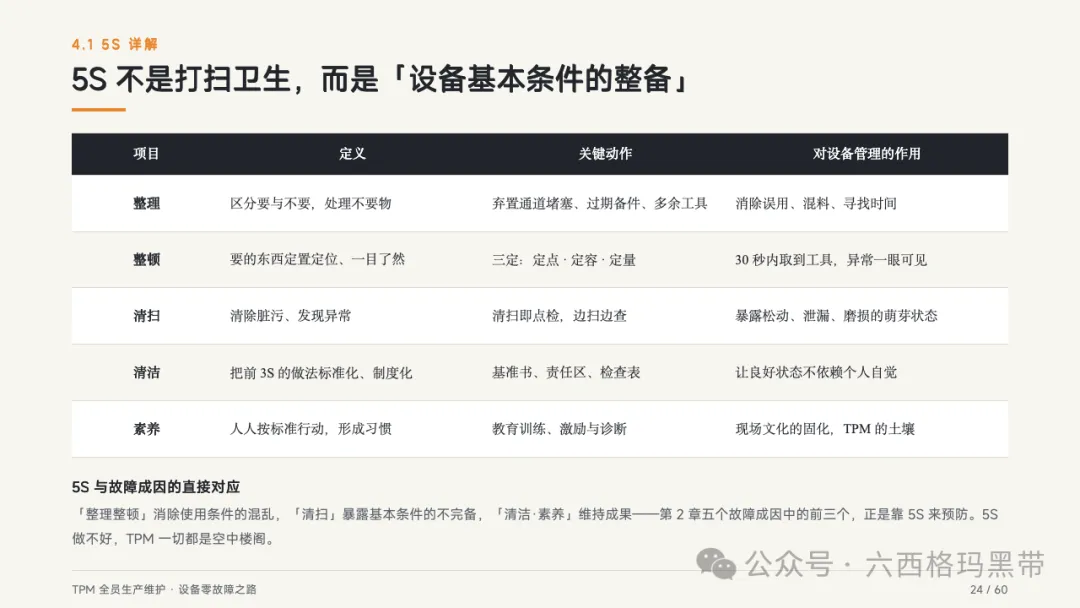
两大基石:5S与目视化管理 04 4.1 5S详解:与设备故障的关系 5S不是打扫卫生,而是"设备基本条件的整备"。
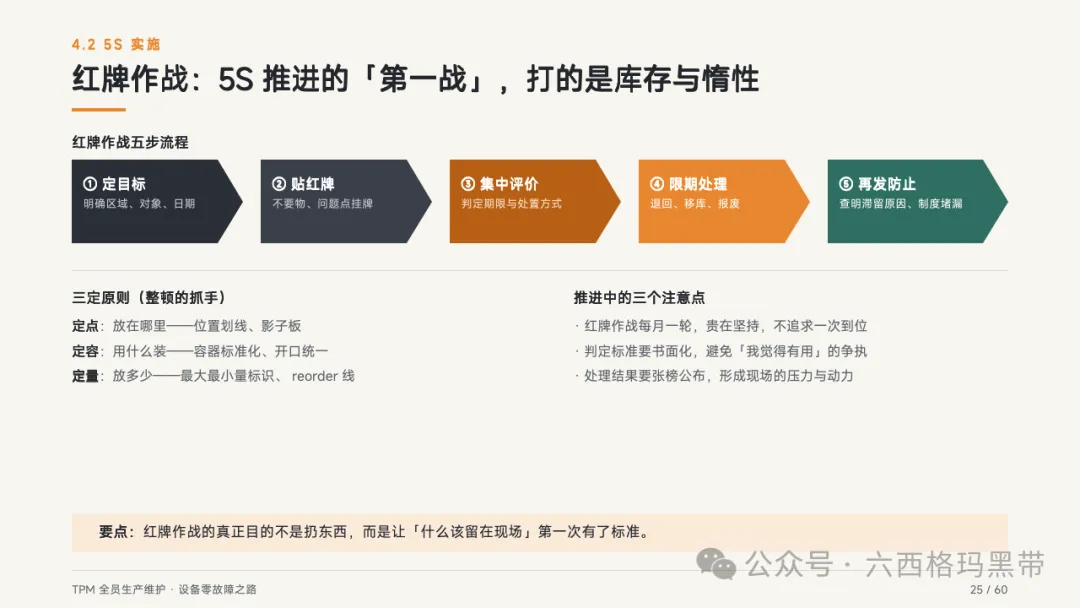
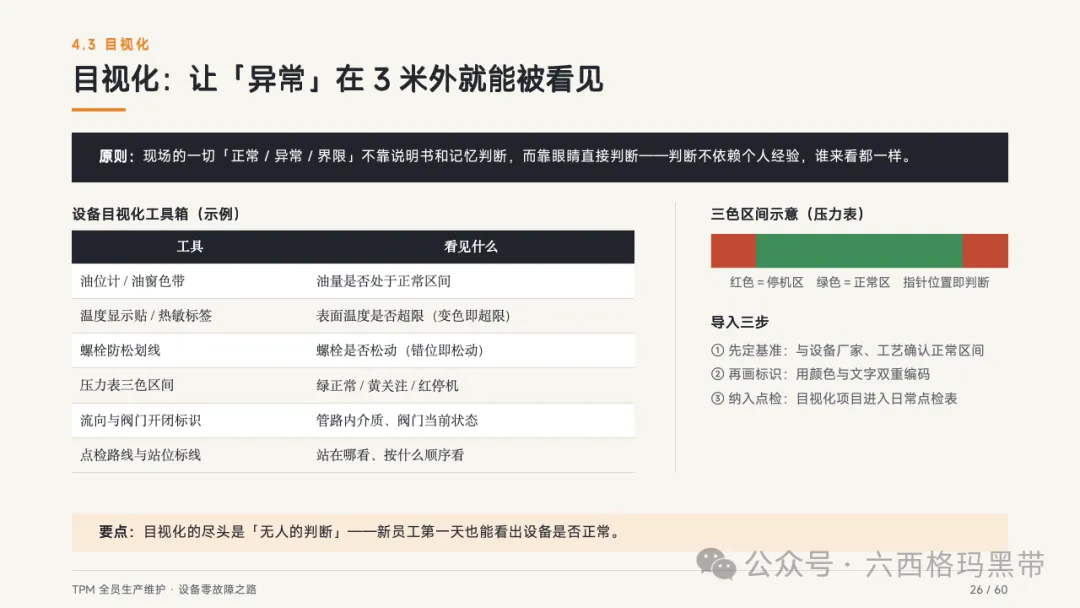
5S与故障成因的直接对应: "整理整顿"消除使用条件的混乱,"清扫"暴露基本条件的不完备,"清洁·素养"维持成果——第2章五个故障成因中的前三个,正是靠5S来预防。5S做不好,TPM一切都是空中楼阁。 4.2 红牌作战 红牌作战是5S推进的"第一战",打的是库存与惰性。 五步流程: 三定原则(整顿的抓手): 推进中的三个注意点: 要点: 红牌作战的真正目的不是扔东西,而是让"什么该留在现场"第一次有了标准。 4.3 目视化管理 目视化的原则:现场的一切"正常/异常/界限"不靠说明书和记忆判断,而靠眼睛直接判断——判断不依赖个人经验,谁来看都一样。 设备目视化工具箱:
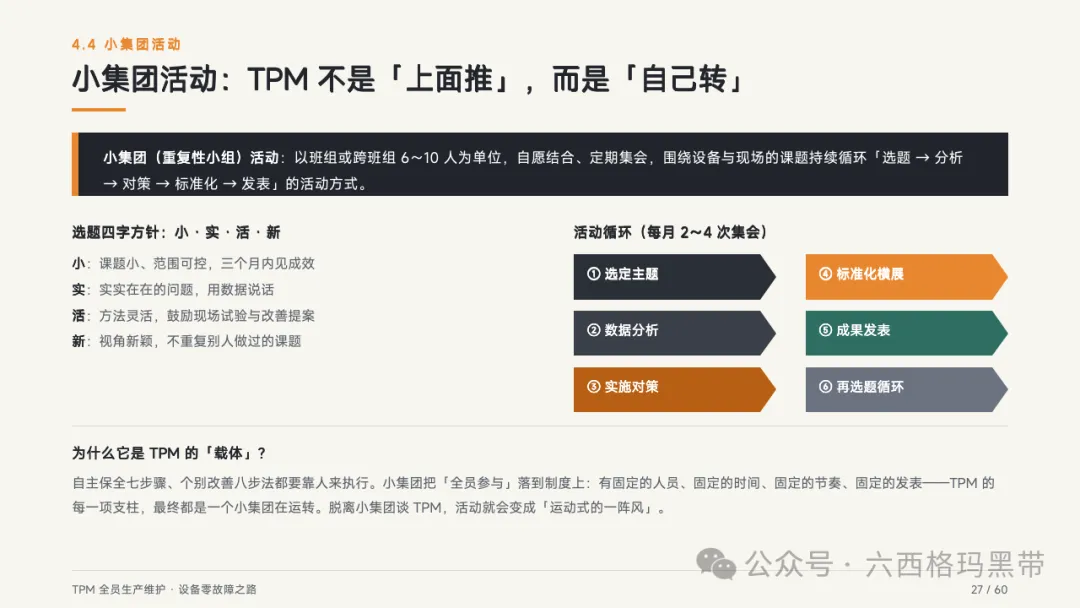
导入三步: 要点: 目视化的尽头是"无人的判断"——新员工第一天也能看出设备是否正常。 4.4 小集团活动 小集团(重复性小组)活动:以班组或跨班组6~10人为单位,自愿结合、定期集会,围绕设备与现场的课题持续循环"选题→分析→对策→标准化→发表"的活动方式。 选题四字方针:小·实·活·新 活动循环(每月2~4次集会): 选定主题→数据分析→实施对策→标准化横展→成果发表→再选题循环。 为什么它是TPM的"载体"? 自主保全七步骤、个别改善八步法都要靠人来执行。小集团把"全员参与"落到制度上:有固定的人员、固定的时间、固定的节奏、固定的发表——TPM的每一项支柱,最终都是一个小集团在运转。脱离小集团谈TPM,活动就会变成"运动式的一阵风"。 
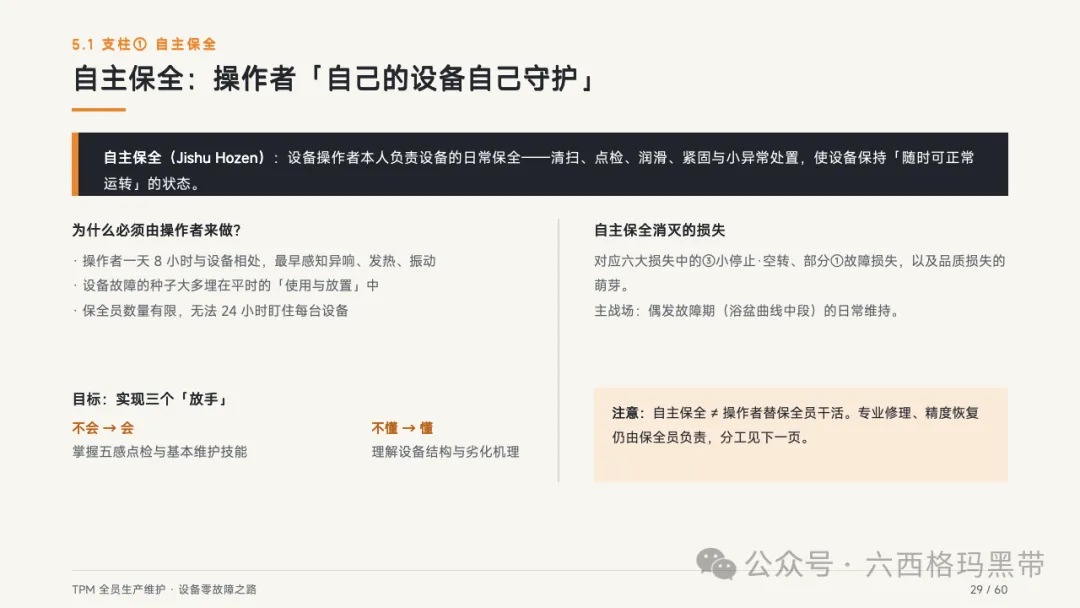
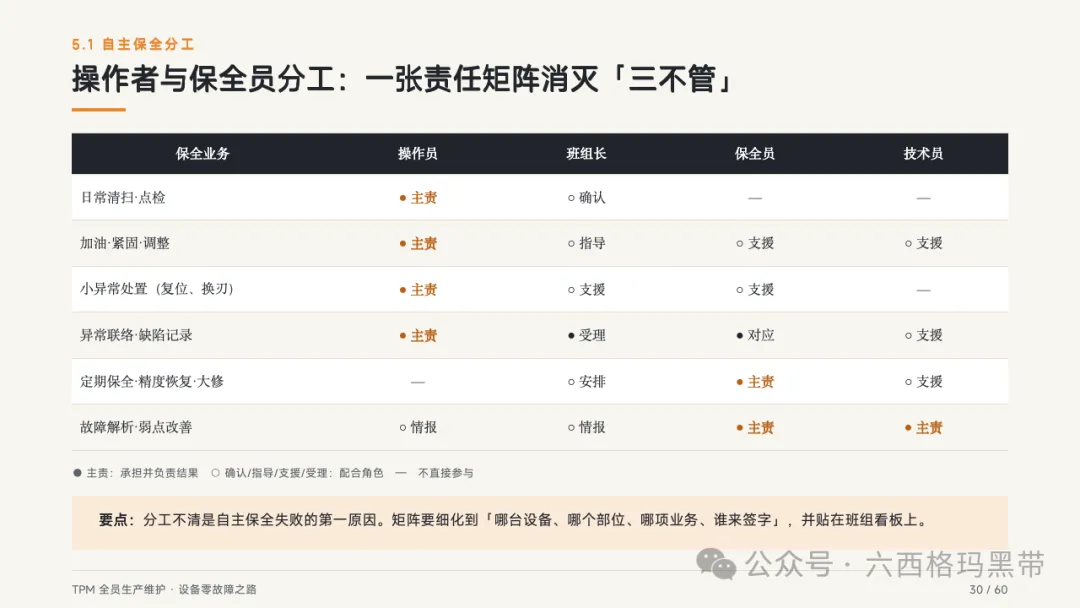
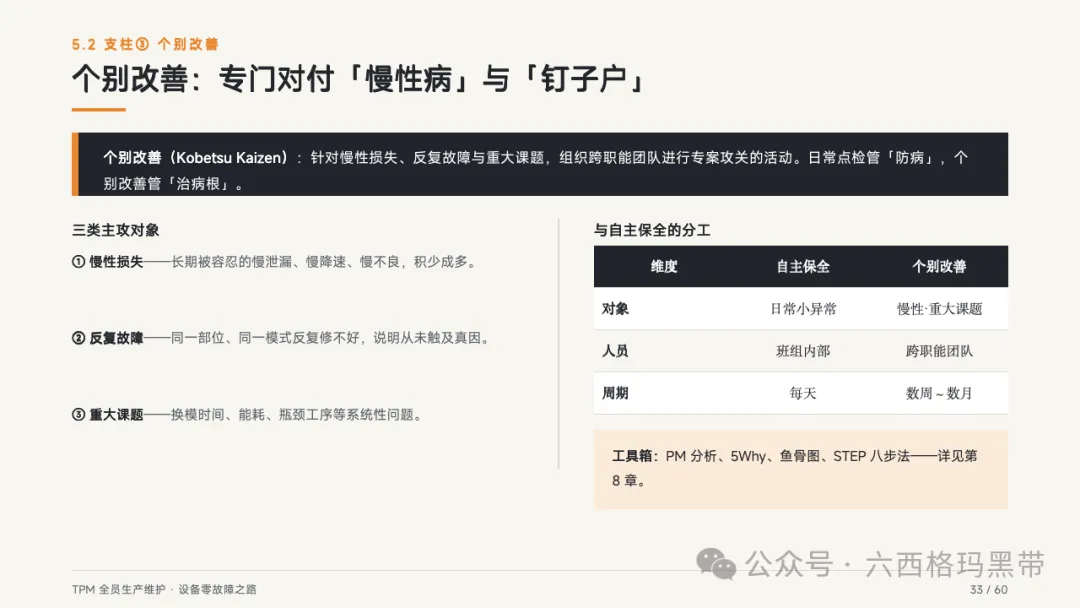
八大支柱 05 5.1 支柱① 自主保全 自主保全(Jishu Hozen):设备操作者本人负责设备的日常保全——清扫、点检、润滑、紧固与小异常处置,使设备保持"随时可正常运转"的状态。 为什么必须由操作者来做? 目标:实现三个"放手" 自主保全消灭的损失: 对应六大损失中的③小停止·空转、部分①故障损失,以及品质损失的萌芽。 主战场: 偶发故障期(浴盆曲线中段)的日常维持。 注意: 自主保全≠操作者替保全员干活。专业修理、精度恢复仍由保全员负责。 5.2 自主保全分工矩阵
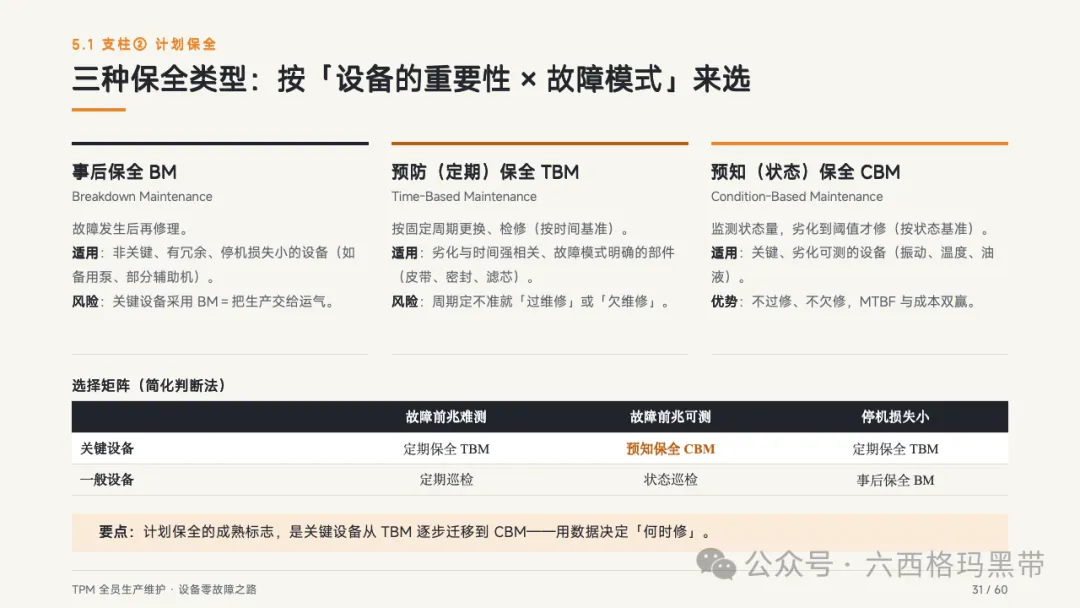
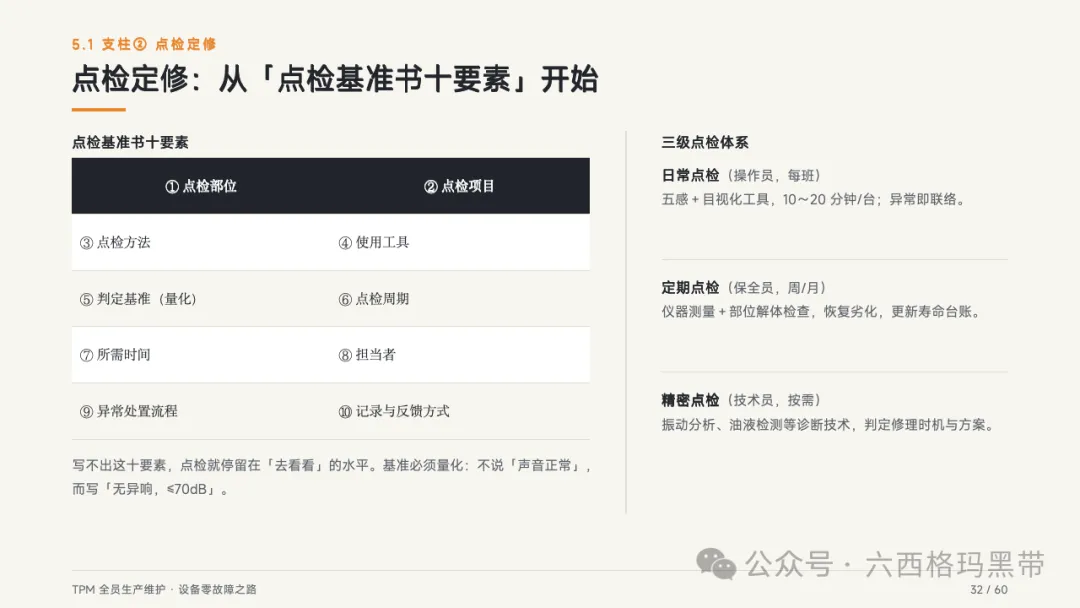
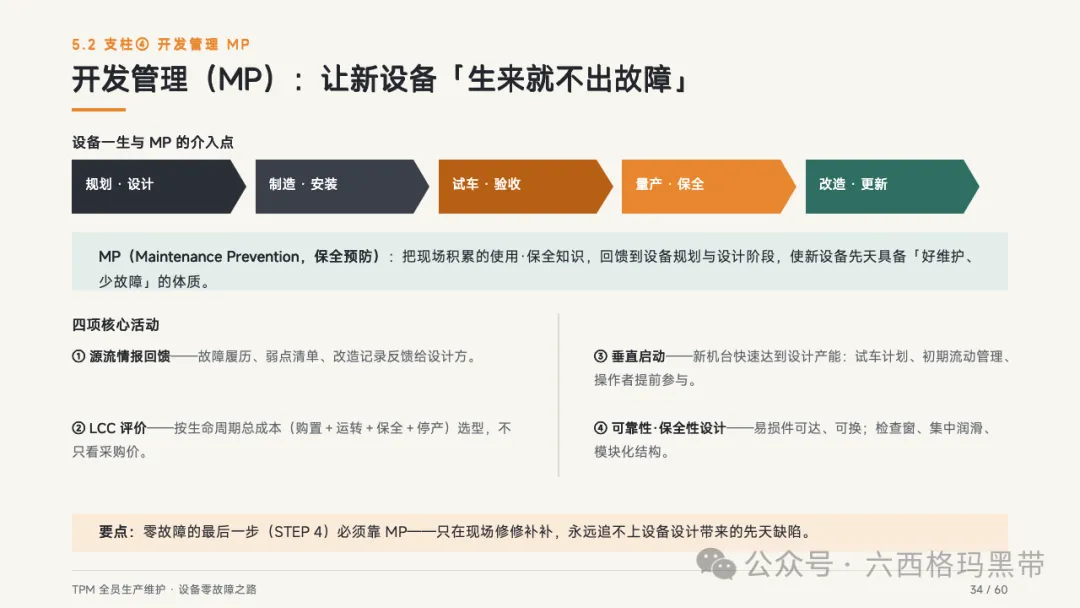
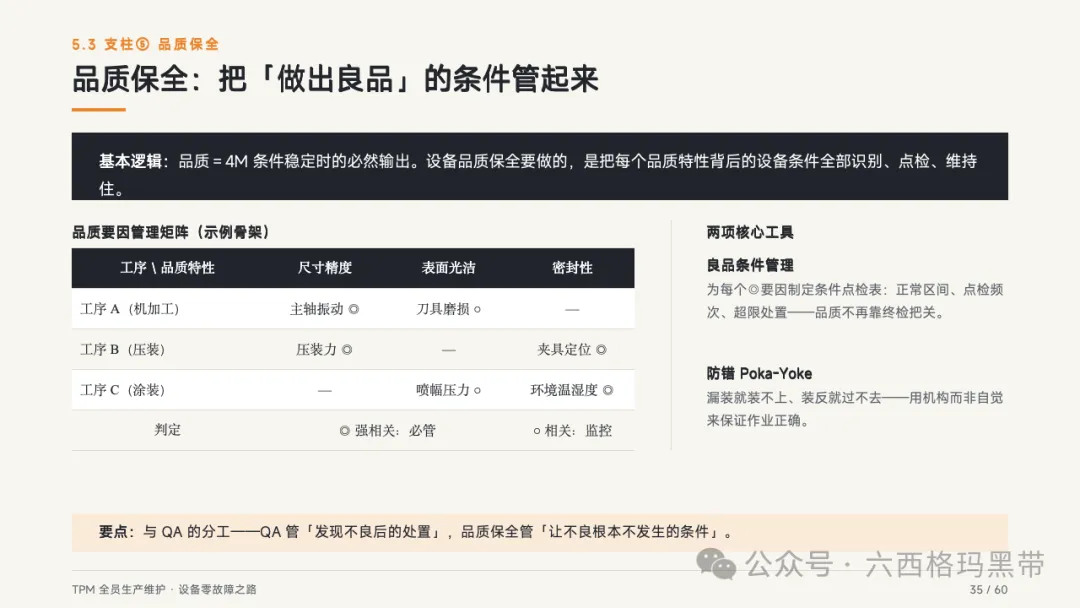
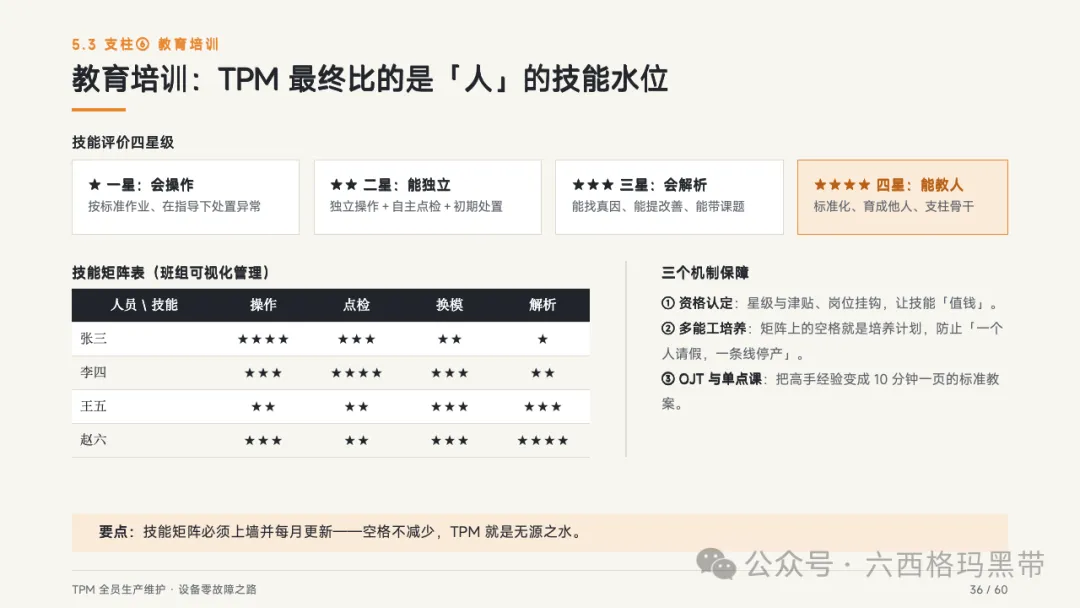
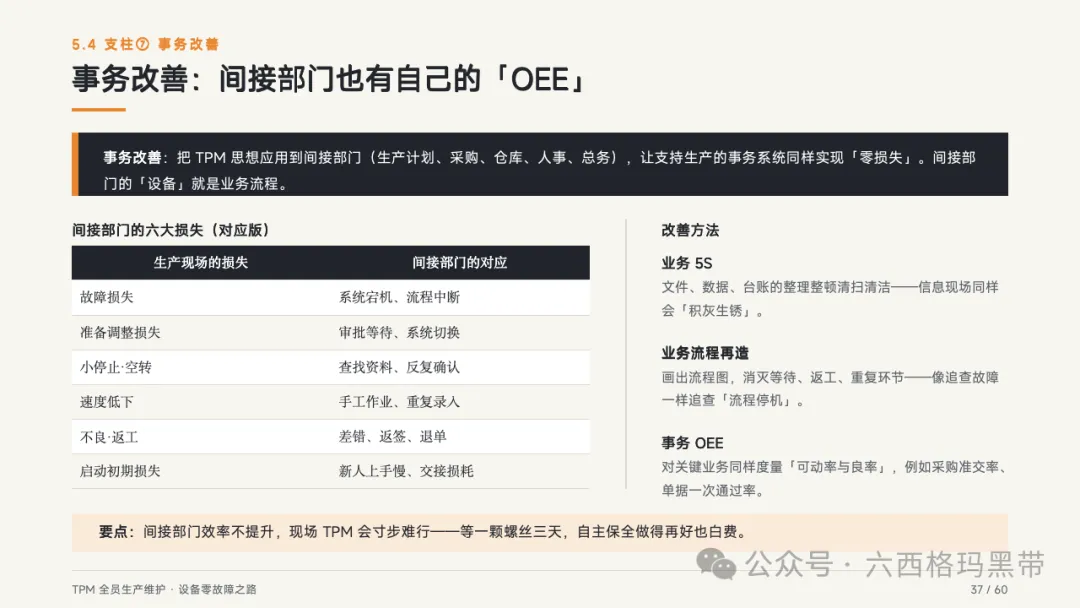
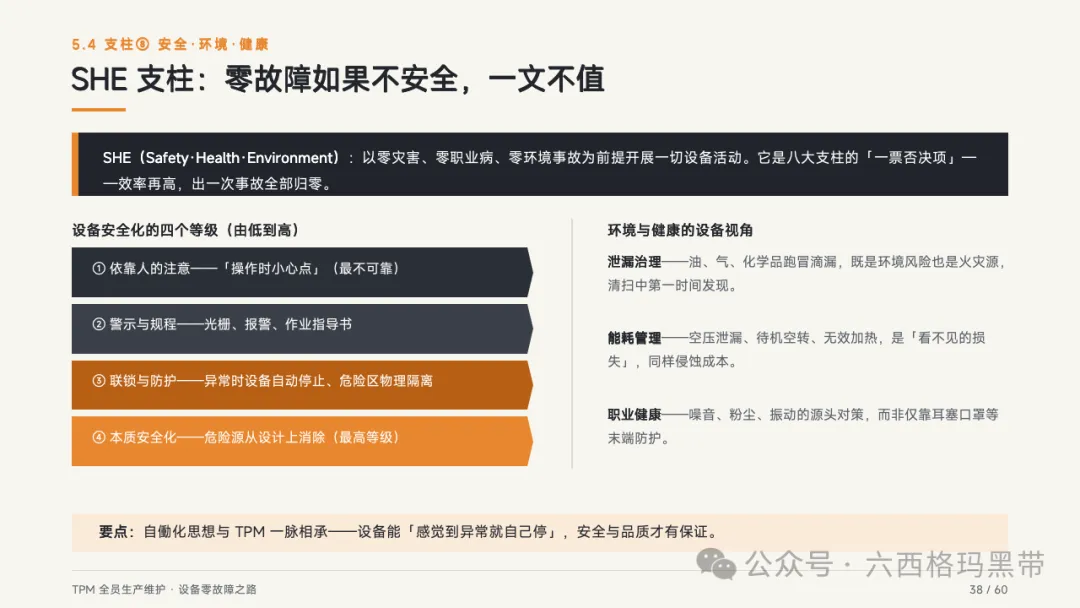
●主责:承担并负责结果 ○确认/指导/支援/受理:配合角色 —不直接参与 要点: 分工不清是自主保全失败的第一原因。矩阵要细化到"哪台设备、哪个部位、哪项业务、谁来签字",并贴在班组看板上。 5.3 支柱② 计划保全 计划保全有三种类型,按"设备的重要性×故障模式"来选: 事后保全BM: 故障发生后再修理。适用:非关键、有冗余、停机损失小的设备。风险:关键设备采用BM=把生产交给运气。 预防(定期)保全TBM: 按固定周期更换、检修。适用:劣化与时间强相关、故障模式明确的部件。风险:周期定不准就"过维修"或"欠维修"。 预知(状态)保全CBM: 监测状态量,劣化到阈值才修。适用:关键、劣化可测的设备。优势:不过修、不欠修,MTBF与成本双赢。 选择矩阵(简化判断法): 要点: 计划保全的成熟标志,是关键设备从TBM逐步迁移到CBM——用数据决定"何时修"。 5.4 点检定修 点检基准书十要素: ①点检部位 ②点检项目 ③点检方法 ④使用工具 ⑤判定基准(量化) ⑥点检周期 ⑦所需时间 ⑧担当者 ⑨异常处置流程 ⑩记录与反馈方式。 写不出这十要素,点检就停留在"去看看"的水平。 基准必须量化:不说"声音正常",而写"无异响,≤70dB"。 三级点检体系: 5.5 支柱③ 个别改善 个别改善(Kobetsu Kaizen): 针对慢性损失、反复故障与重大课题,组织跨职能团队进行专案攻关的活动。日常点检管"防病",个别改善管"治病根"。 三类主攻对象: 与自主保全的分工: 工具箱: PM分析、5Why、鱼骨图、STEP八步法。 5.6 支柱④ 开发管理MP MP(Maintenance Prevention,保全预防): 把现场积累的使用·保全知识,回馈到设备规划与设计阶段,使新设备先天具备"好维护、少故障"的体质。 四项核心活动: 要点: 零故障的最后一步(STEP 4)必须靠MP——只在现场修修补补,永远追不上设备设计带来的先天缺陷。 5.7 支柱⑤ 品质保全 基本逻辑: 品质=4M条件稳定时的必然输出。设备品质保全要做的,是把每个品质特性背后的设备条件全部识别、点检、维持住。 两项核心工具: 良品条件管理: 为每个强相关要因制定条件点检表:正常区间、点检频次、超限处置——品质不再靠终检把关。 防错Poka-Yoke: 漏装就装不上、装反就过不去——用机构而非自觉来保证作业正确。 要点: 与QA的分工——QA管"发现不良后的处置",品质保全管"让不良根本不发生的条件"。 5.8 支柱⑥ 教育培训 技能评价四星级: 三个机制保障: 要点: 技能矩阵必须上墙并每月更新——空格不减少,TPM就是无源之水。 5.9 支柱⑦ 事务改善 事务改善:把TPM思想应用到间接部门(生产计划、采购、仓库、人事、总务),让支持生产的事务系统同样实现"零损失"。 间接部门的六大损失(对应版): 改善方法: 业务5S、业务流程再造、事务OEE。 要点: 间接部门效率不提升,现场TPM会寸步难行——等一颗螺丝三天,自主保全做得再好也白费。 5.10 支柱⑧ 安全·环境·健康 SHE(Safety·Health·Environment):以零灾害、零职业病、零环境事故为前提开展一切设备活动。它是八大支柱的"一票否决项"——效率再高,出一次事故全部归零。 设备安全化的四个等级(由低到高): 要点: 自働化思想与TPM一脉相承——设备能"感觉到异常就自己停",安全与品质才有保证。 
自主保全七步骤 06 6.1 七步骤总览与推进机制
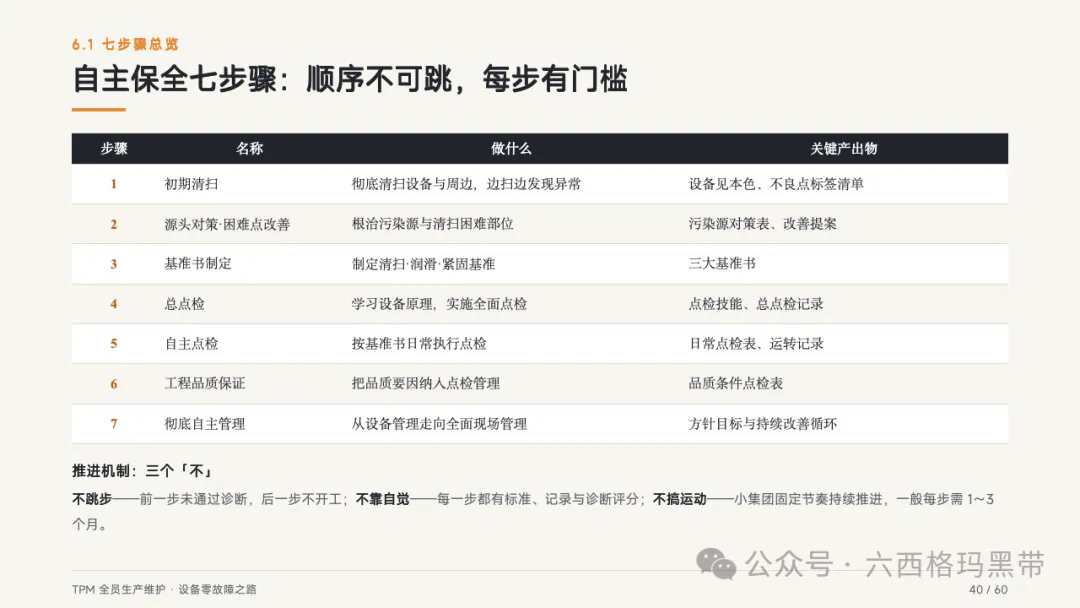
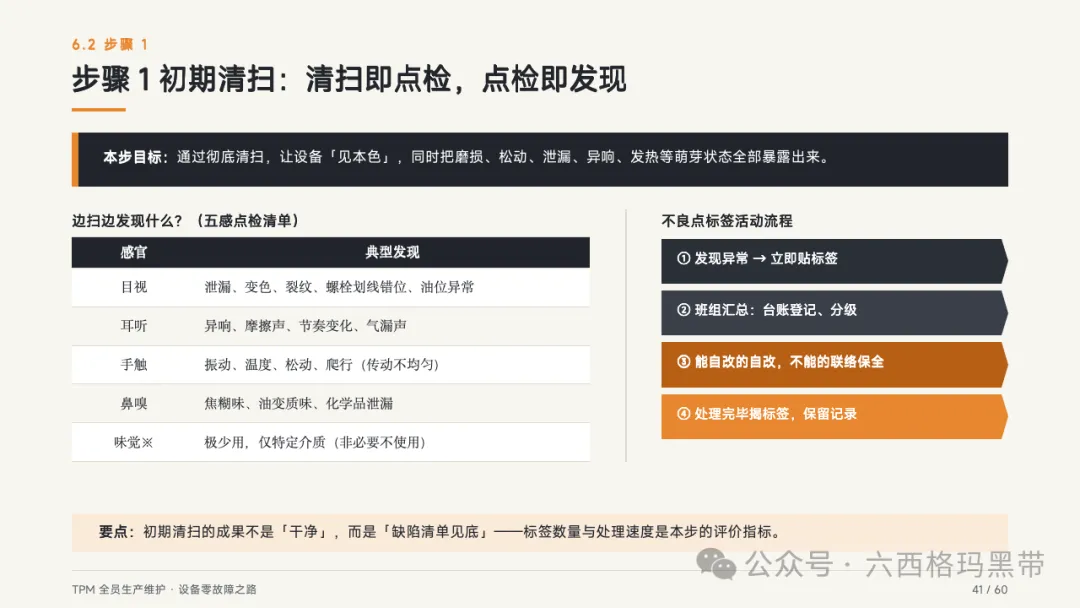
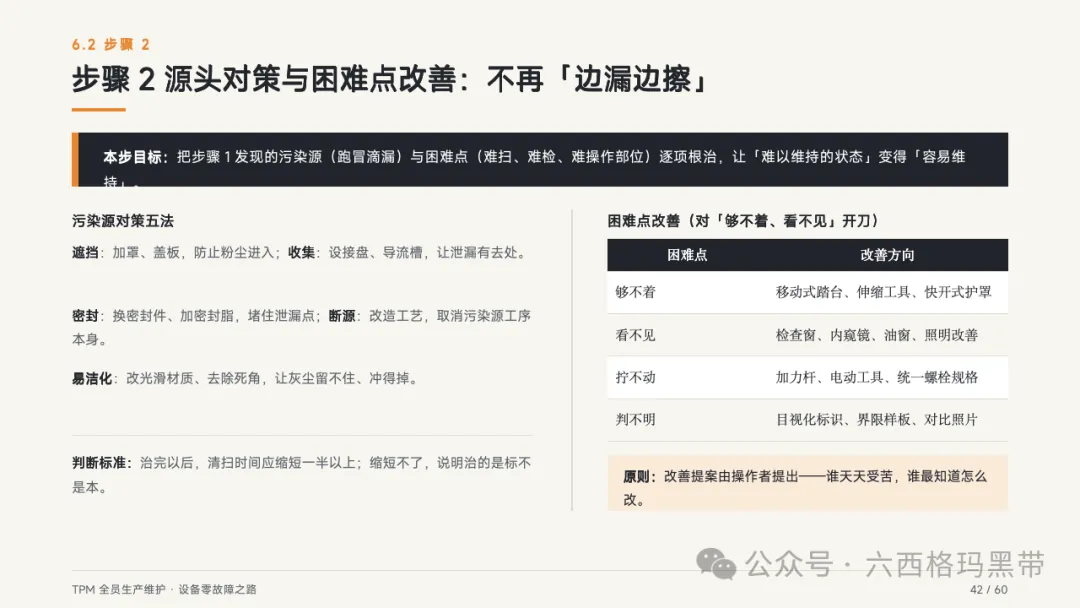
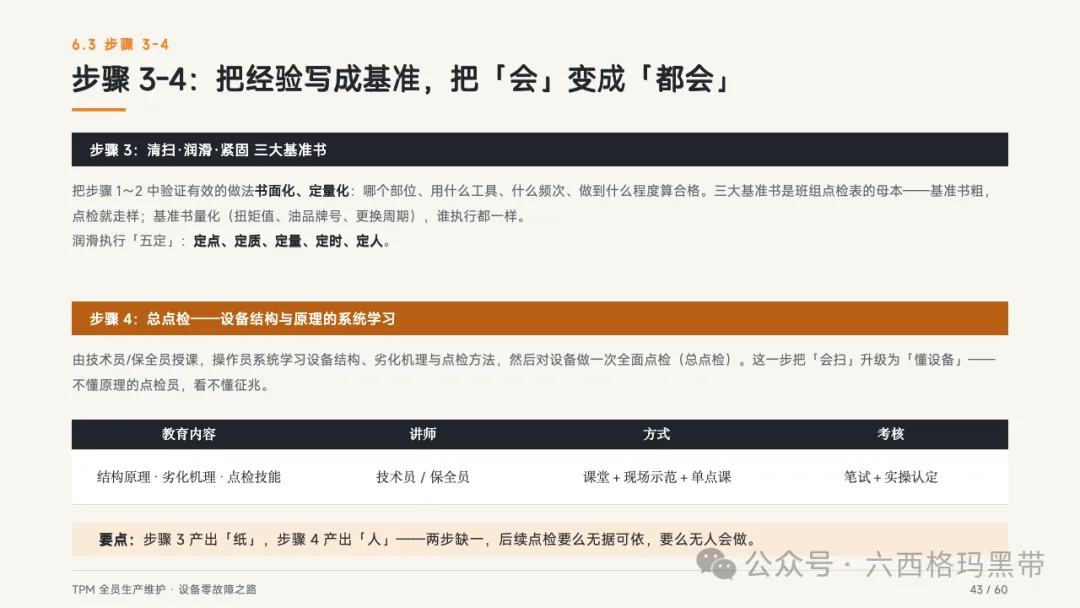
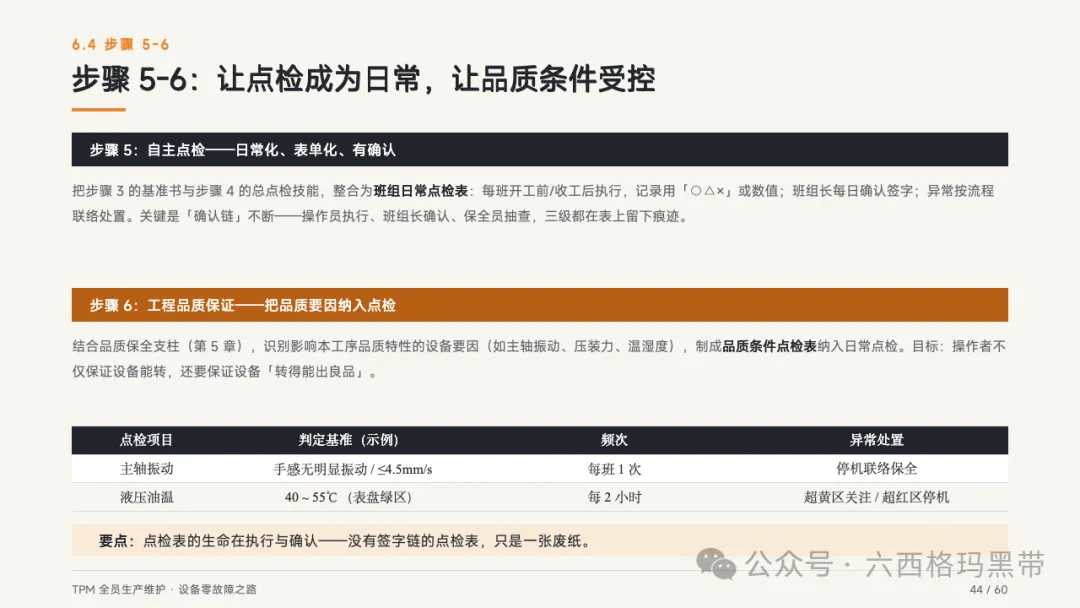
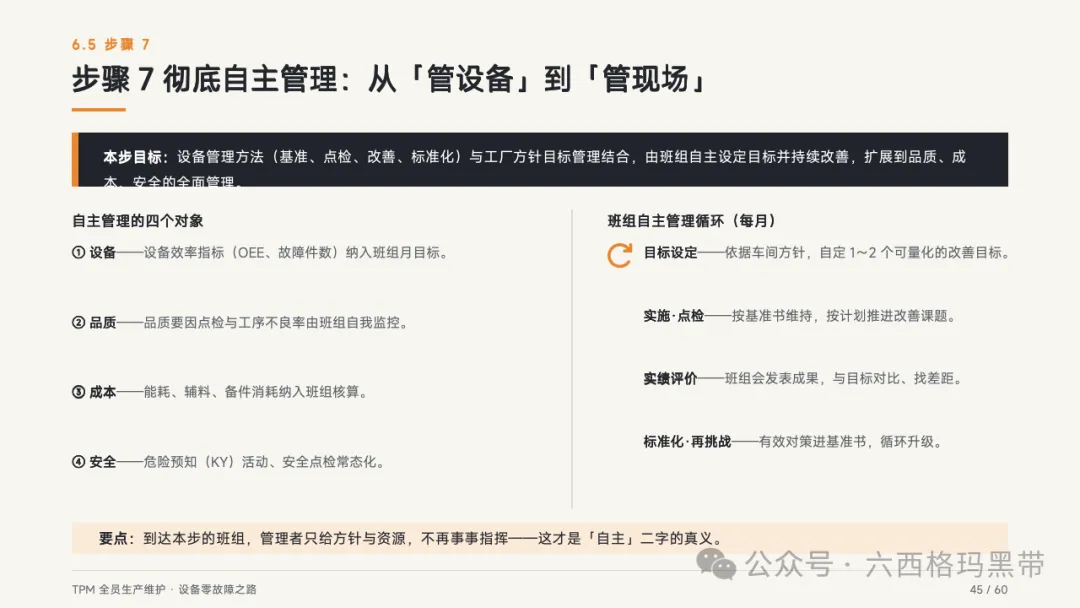
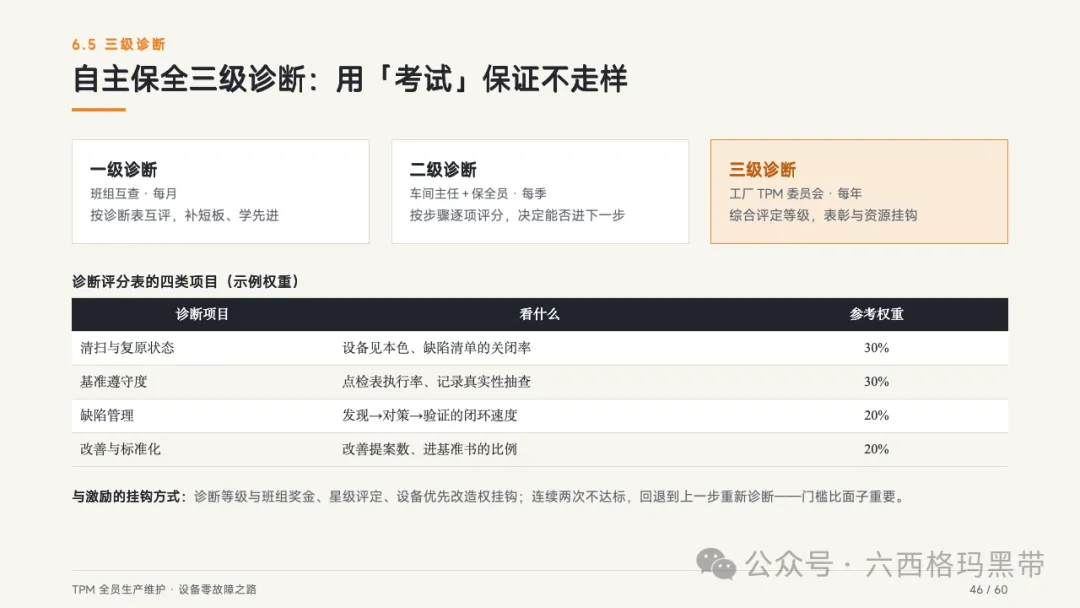
推进机制:三个"不" 6.2 步骤1:初期清扫 本步目标: 通过彻底清扫,让设备"见本色",同时把磨损、松动、泄漏、异响、发热等萌芽状态全部暴露出来。 边扫边发现什么?(五感点检清单) 不良点标签活动流程: 要点: 初期清扫的成果不是"干净",而是"缺陷清单见底"——标签数量与处理速度是本步的评价指标。 6.3 步骤2:源头对策与困难点改善 本步目标: 把步骤1发现的污染源(跑冒滴漏)与困难点(难扫、难检、难操作部位)逐项根治,让"难以维持的状态"变得"容易维持"。 污染源对策五法: 判断标准: 治完以后,清扫时间应缩短一半以上;缩短不了,说明治的是标不是本。 困难点改善(对"够不着、看不见"开刀): 原则: 改善提案由操作者提出——谁天天受苦,谁最知道怎么改。 6.4 步骤3-4:基准书与总点检 步骤3:清扫·润滑·紧固三大基准书 把步骤1~2中验证有效的做法书面化、定量化:哪个部位、用什么工具、什么频次、做到什么程度算合格。三大基准书是班组点检表的母本——基准书粗,点检就走样;基准书量化(扭矩值、油品牌号、更换周期),谁执行都一样。 润滑执行"五定": 定点、定质、定量、定时、定人。 步骤4:总点检——设备结构与原理的系统学习 由技术员/保全员授课,操作员系统学习设备结构、劣化机理与点检方法,然后对设备做一次全面点检(总点检)。这一步把"会扫"升级为"懂设备"——不懂原理的点检员,看不懂征兆。 要点: 步骤3产出"纸",步骤4产出"人"——两步缺一,后续点检要么无据可依,要么无人会做。 6.5 步骤5-6:自主点检与工程品质保证 步骤5:自主点检——日常化、表单化、有确认 把步骤3的基准书与步骤4的总点检技能,整合为班组日常点检表:每班开工前/收工后执行,记录用"○△×"或数值;班组长每日确认签字;异常按流程联络处置。关键是"确认链"不断——操作员执行、班组长确认、保全员抽查,三级都在表上留下痕迹。 步骤6:工程品质保证——把品质要因纳入点检 结合品质保全支柱,识别影响本工序品质特性的设备要因(如主轴振动、压装力、温湿度),制成品质条件点检表纳入日常点检。目标:操作者不仅保证设备能转,还要保证设备"转得能出良品"。 要点: 点检表的生命在执行与确认——没有签字链的点检表,只是一张废纸。 6.6 步骤7:彻底自主管理 本步目标: 设备管理方法(基准、点检、改善、标准化)与工厂方针目标管理结合,由班组自主设定目标并持续改善,扩展到品质、成本、安全的全面管理。 自主管理的四个对象: 班组自主管理循环(每月): 目标设定→实施·点检→实绩评价→标准化·再挑战。 要点: 到达本步的班组,管理者只给方针与资源,不再事事指挥——这才是"自主"二字的真义。 6.7 三级诊断评价 一级诊断(班组互查·每月): 按诊断表互评,补短板、学先进。 二级诊断(车间主任+保全员·每季): 按步骤逐项评分,决定能否进下一步。 三级诊断(工厂TPM委员会·每年): 综合评定等级,表彰与资源挂钩。 诊断评分表四类项目(示例权重): 与激励的挂钩方式: 诊断等级与班组奖金、星级评定、设备优先改造权挂钩;连续两次不达标,回退到上一步重新诊断——门槛比面子重要。 
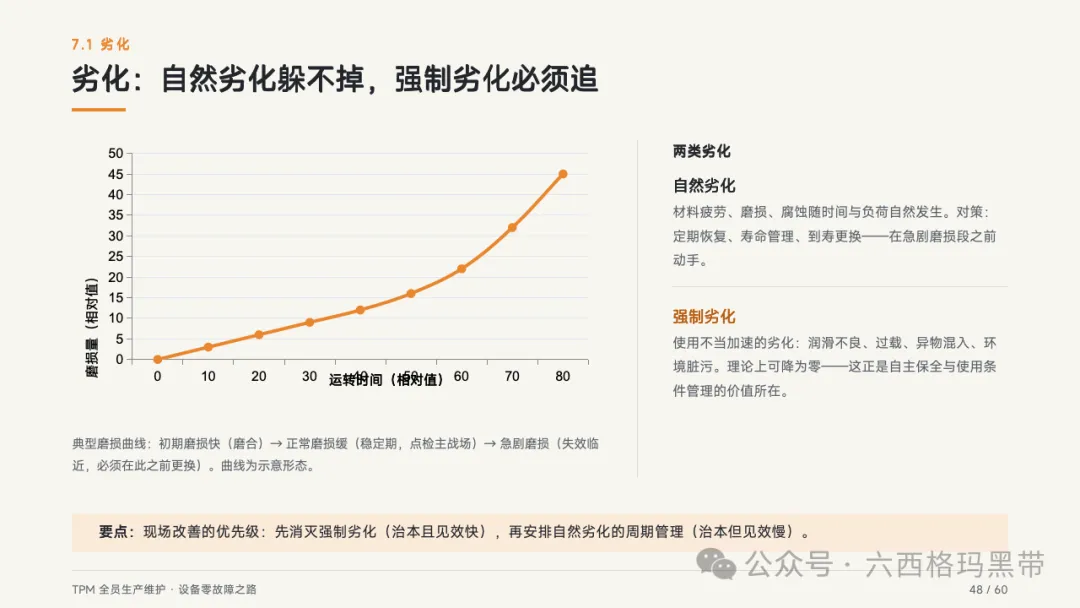
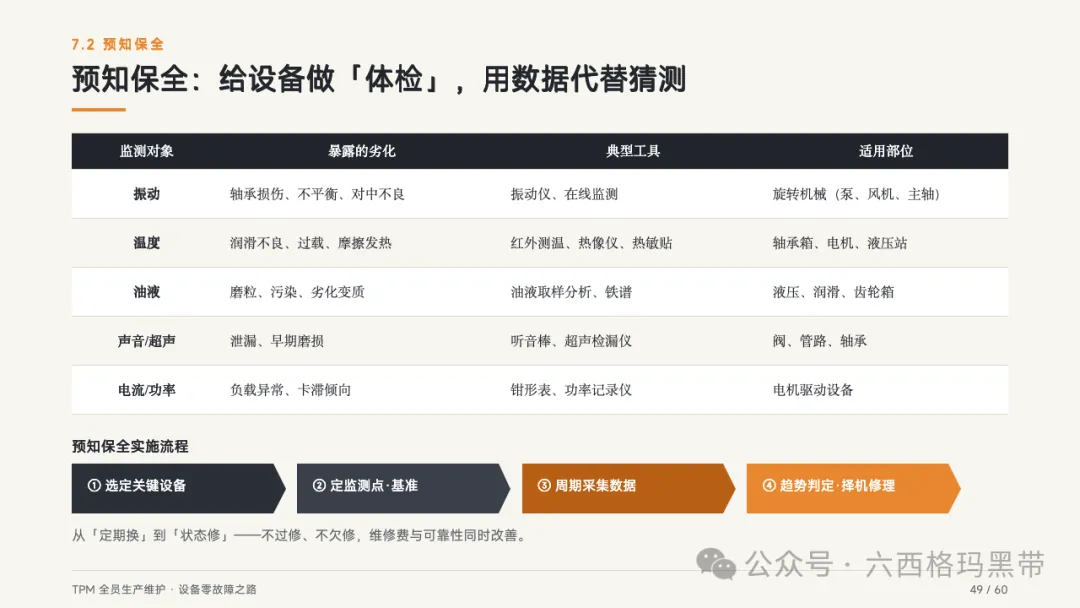
【第七章】计划保全与点检技术 07 7.1 劣化的形态与定量 两类劣化: 自然劣化: 材料疲劳、磨损、腐蚀随时间与负荷自然发生。对策:定期恢复、寿命管理、到寿更换——在急剧磨损段之前动手。 强制劣化: 使用不当加速的劣化:润滑不良、过载、异物混入、环境脏污。理论上可降为零——这正是自主保全与使用条件管理的价值所在。 要点: 现场改善的优先级:先消灭强制劣化(治本且见效快),再安排自然劣化的周期管理(治本但见效慢)。 7.2 预知保全技术
预知保全实施流程: 选定关键设备→定监测点·基准→周期采集数据→趋势判定·择机修理。 从"定期换"到"状态修"——不过修、不欠修,维修费与可靠性同时改善。 7.3 维修四大指标
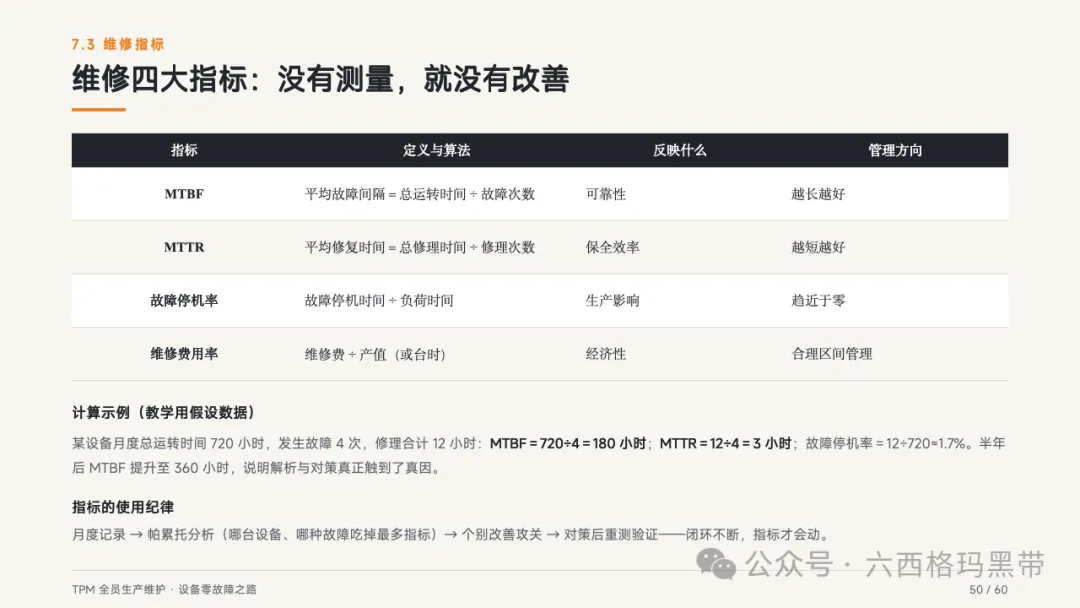
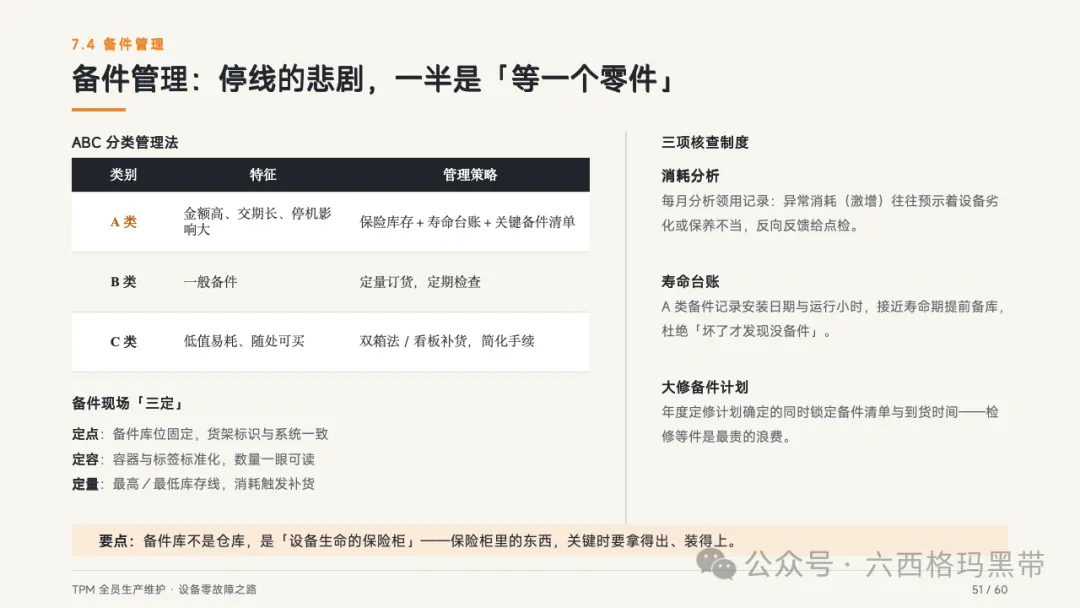
计算示例: 某设备月度总运转时间720小时,发生故障4次,修理合计12小时。 半年后MTBF提升至360小时,说明解析与对策真正触到了真因。 指标的使用纪律: 月度记录→帕累托分析(哪台设备、哪种故障吃掉最多指标)→个别改善攻关→对策后重测验证——闭环不断,指标才会动。 7.4 备件ABC与库存管理 ABC分类管理法: 备件现场"三定": 三项核查制度: 要点: 备件库不是仓库,是"设备生命的保险柜"——保险柜里的东西,关键时要拿得出、装得上。 
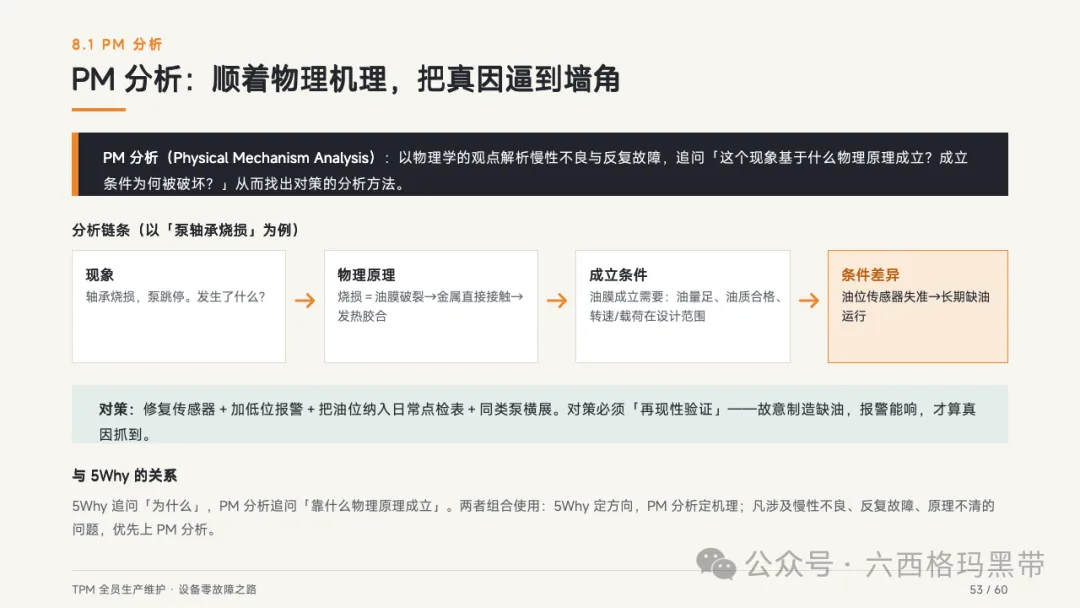
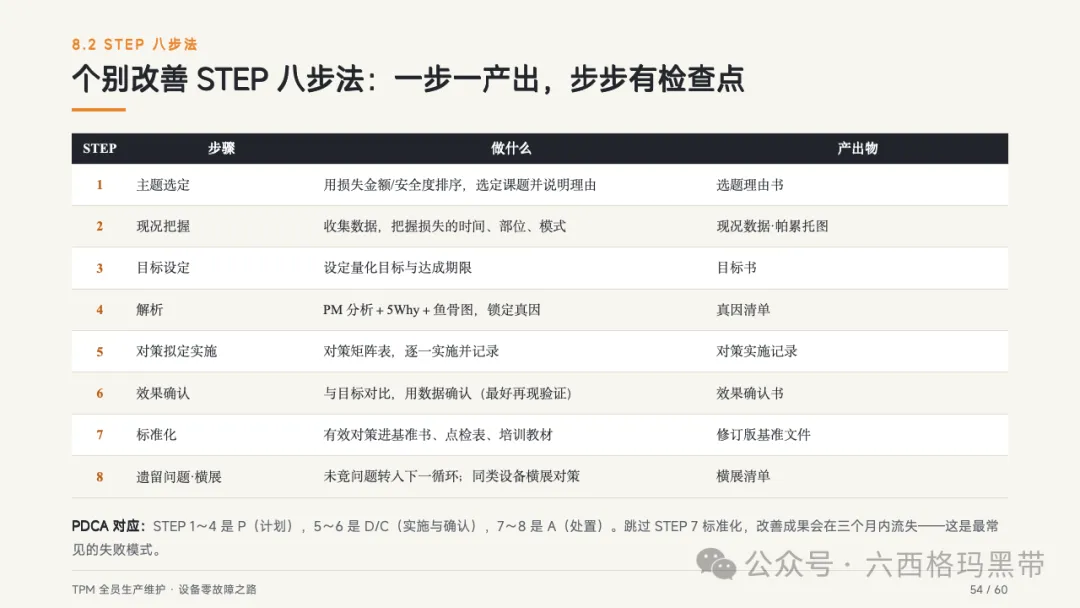
个别改善与故障解析 08 8.1 PM分析:追到物理机理 PM分析(Physical Mechanism Analysis): 以物理学的观点解析慢性不良与反复故障,追问"这个现象基于什么物理原理成立?成立条件为何被破坏?"从而找出对策的分析方法。 分析链条(以"泵轴承烧损"为例): 对策必须"再现性验证"——故意制造缺油,报警能响,才算真因抓到。 与5Why的关系: 5Why追问"为什么",PM分析追问"靠什么物理原理成立"。两者组合使用:5Why定方向,PM分析定机理;凡涉及慢性不良、反复故障、原理不清的问题,优先上PM分析。 8.2 个别改善STEP八步法
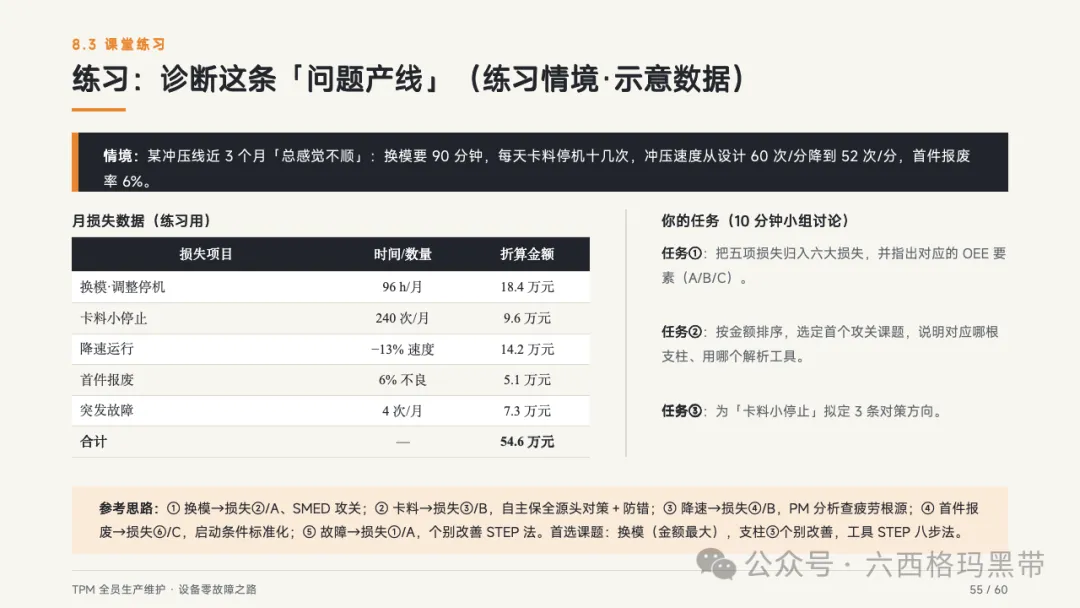
PDCA对应: STEP 1~4是P(计划),5~6是D/C(实施与确认),7~8是A(处置)。 跳过STEP 7标准化,改善成果会在三个月内流失——这是最常见的失败模式。 8.3 课堂练习 情境: 某冲压线近3个月"总感觉不顺":换模要90分钟,每天卡料停机十几次,冲压速度从设计60次/分降到52次/分,首件报废率6%。 月损失数据: 你的任务(10分钟小组讨论): 参考思路: 首选课题: 换模(金额最大),支柱③个别改善,工具STEP八步法。 
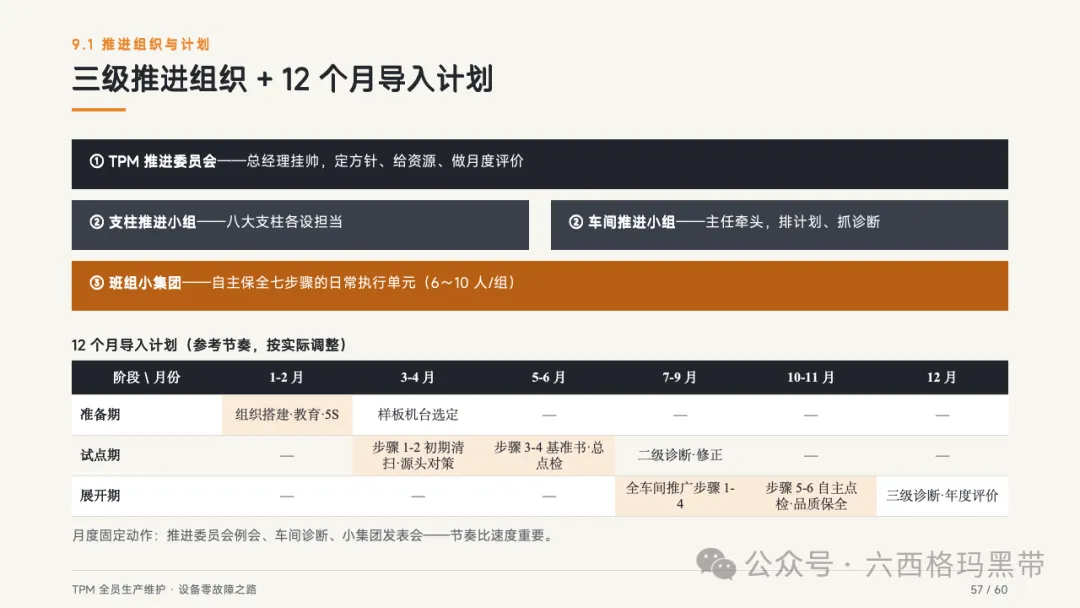
零故障推进路线图 09 9.1 推进组织与12个月计划 三级推进组织: 12个月导入计划(参考节奏):
月度固定动作: 推进委员会例会、车间诊断、小集团发表会——节奏比速度重要。 9.2 四个推进阶段与评价标准
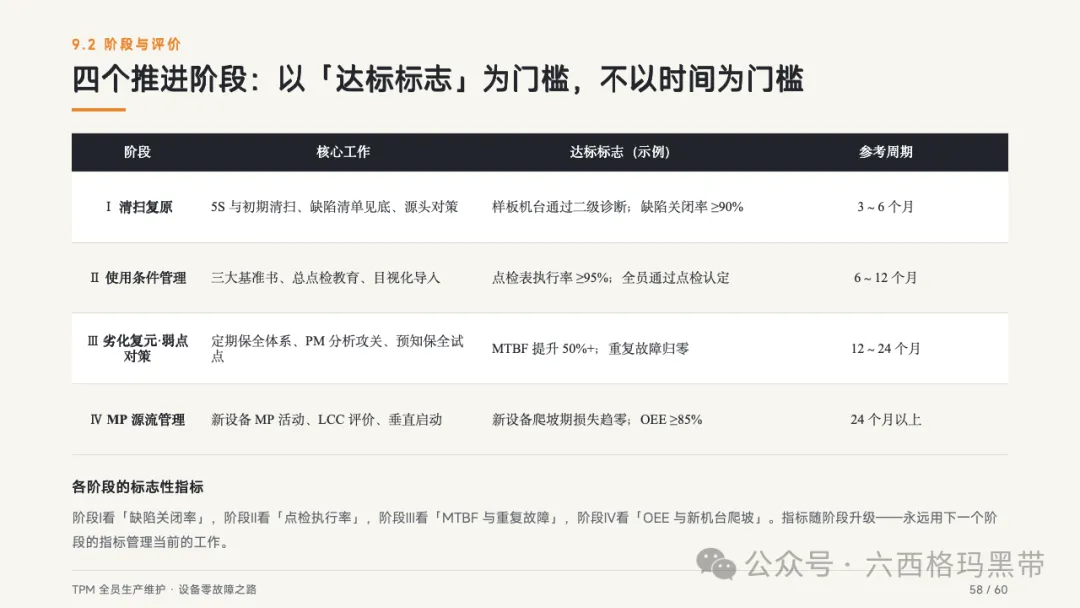
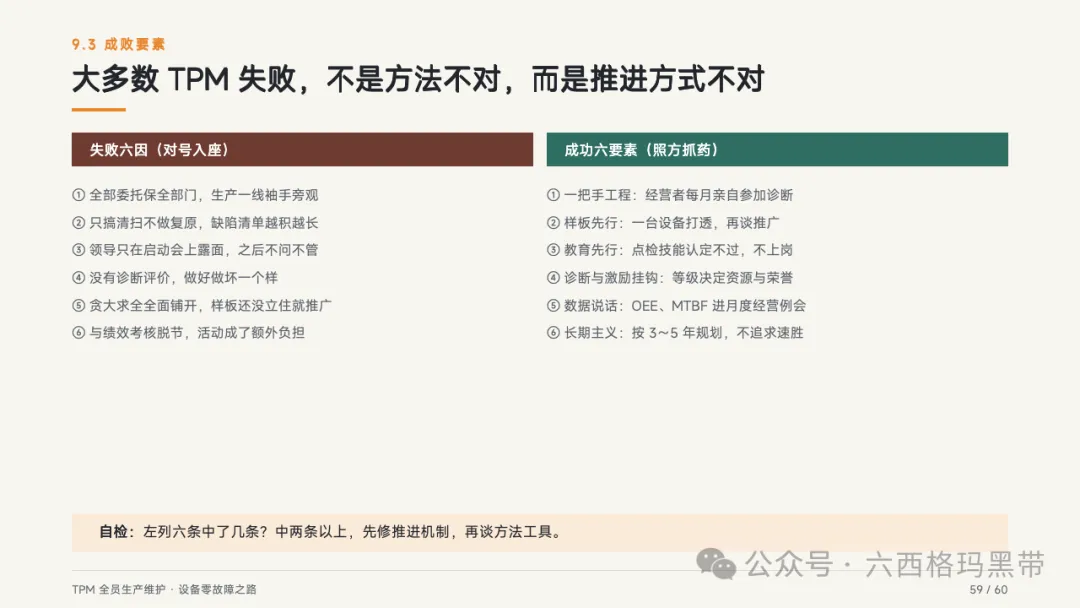
各阶段的标志性指标: 阶段Ⅰ看"缺陷关闭率",阶段Ⅱ看"点检执行率",阶段Ⅲ看"MTBF与重复故障",阶段Ⅳ看"OEE与新机台爬坡"。指标随阶段升级——永远用下一个阶段的指标管理当前的工作。 9.3 常见失败原因与成功要素 失败六因(对号入座): 自检: 左列六条中了几条?中两条以上,先修推进机制,再谈方法工具。 
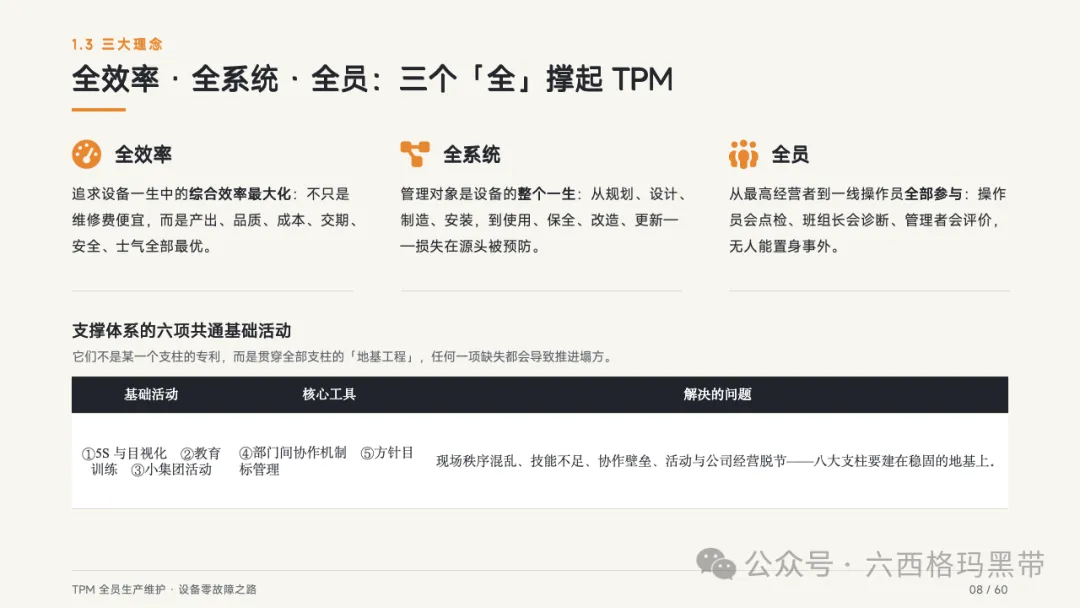
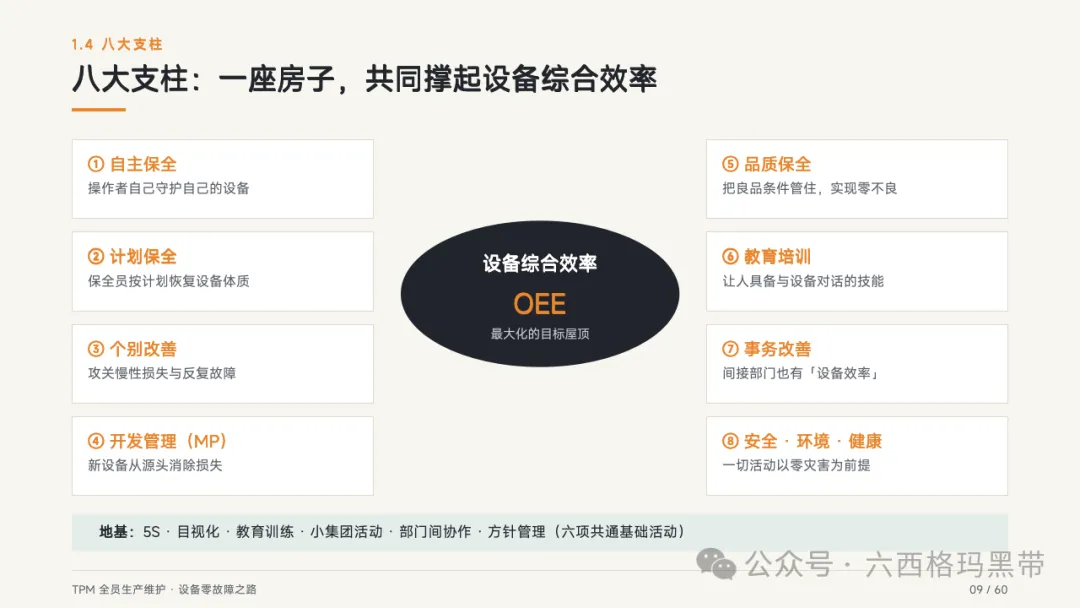
5S与目视化 教育训练 小集团活动 部门间协作机制 方针目标管理
自主保全——操作者自己守护自己的设备 计划保全——保全员按计划恢复设备体质 个别改善——攻关慢性损失与反复故障 开发管理(MP)——新设备从源头消除损失 品质保全——把良品条件管住,实现零不良 教育培训——让人具备与设备对话的技能 事务改善——间接部门也有"设备效率" 安全·环境·健康——一切活动以零灾害为前提
目标一:零故障——设备不发生突发停止,生产计划不再被打乱。 目标二:零不良——设备条件稳定,不良不再由设备波动产生。 目标三:零事故——设备无泄漏、无异常,灾害与污染在萌芽期被消除。
设备停机造成的产能损失 不良品与返工的品质损失 交期延误与加急运输费用 加班赶工与士气低落 安全环境风险与合规处罚 客户信任与订单流失
对策:试车验收、初期流动管理、MP反馈。
对策:自主保全的日常点检——这是主战场。
对策:计划保全恢复、更新改造决策。
达标标志:设备见本色,缺陷清单见底。
达标标志:操作规程人人过关。
达标标志:重复故障归零。
达标标志:新设备垂直启动。
日历时间 - 计划停止 = 负荷时间(设备"该干活"的时间) 负荷时间 - 故障·换模等停止 = 稼动时间(决定时间稼动率) 稼动时间 - 小停止·降速损失 = 净稼动时间(决定性能稼动率) 净稼动时间中产出良品的时间 = 价值稼动时间
损失① 故障损失: 突发停止、修理、等待备件。对策:自主保全日常点检+计划保全恢复体质。 损失② 准备·调整损失: 换模、换线、试切调机。对策:SMED快速换模、内外作业分离、程序化调整。
损失③ 小停止·空转: 卡料、误动作、短暂停机。对策:源头对策、防错、清扫点检——自主保全主战场。 损失④ 速度低下: 实际速度低于设计速度。对策:速度损耗解析、设备体质改善、消除降速的"合理借口"。
损失⑤ 不良·返工损失。 对策:品质保全——良品条件管理、防错装置。 损失⑥ 启动·初期损失: 开机预热、试加工报废。对策:启动条件标准化、初期流动管理。
1天负荷时间:600分钟 故障停止:30分钟;换模调整:40分钟 小停止合计:50分钟 理论节拍:0.5分钟/件 实际加工数:800件,其中不良20件
时间稼动率 = (600 - 30 - 40) ÷ 600 = 88.3% 性能稼动率 = (800 × 0.5) ÷ (600 - 30 - 40) = 75.5% 良品率 = (800 - 20) ÷ 800 = 97.5% OEE = 88.3% × 75.5% × 97.5% = 65.0%
乘积效应: 三个90%相乘只剩72.9%——每个环节都"还行",合起来就是"不行"。 最大短板: 本例中性能稼动率75.5%最弱——小停止50分钟是首要改善对象。 改善即产能: OEE从65%提到75%,等于不花一分钱多出15%的设备。
时间稼动率:90~95% 性能稼动率:90~95% 良品率:99.9%以上
定目标——明确区域、对象、日期; 贴红牌——不要物、问题点挂牌; 集中评价——判定期限与处置方式; 限期处理——退回、移库、报废; 再发防止——查明滞留原因、制度堵漏。
定点:放在哪里——位置划线、影子板 定容:用什么装——容器标准化、开口统一 定量:放多少——最大最小量标识、reorder线
红牌作战每月一轮,贵在坚持,不追求一次到位; 判定标准要书面化,避免"我觉得有用"的争执; 处理结果要张榜公布,形成现场的压力与动力。
先定基准:与设备厂家、工艺确认正常区间; 再画标识:用颜色与文字双重编码; 纳入点检:目视化项目进入日常点检表。
小:课题小、范围可控,三个月内见成效 实:实实在在的问题,用数据说话 活:方法灵活,鼓励现场试验与改善提案 新:视角新颖,不重复别人做过的课题
操作者一天8小时与设备相处,最早感知异响、发热、振动; 设备故障的种子大多埋在平时的"使用与放置"中; 保全员数量有限,无法24小时盯住每台设备。
不会→会:掌握五感点检与基本维护技能 不懂→懂:理解设备结构与劣化机理 不管→管:主动管理设备,而非"坏了叫保全"
关键设备+故障前兆难测→定期保全TBM 关键设备+故障前兆可测→预知保全CBM 一般设备+停机损失小→事后保全BM
日常点检(操作员,每班): 五感+目视化工具,10~20分钟/台;异常即联络。 定期点检(保全员,周/月): 仪器测量+部位解体检查,恢复劣化,更新寿命台账。 精密点检(技术员,按需): 振动分析、油液检测等诊断技术,判定修理时机与方案。
慢性损失——长期被容忍的慢泄漏、慢降速、慢不良,积少成多。 反复故障——同一部位、同一模式反复修不好,说明从未触及真因。 重大课题——换模时间、能耗、瓶颈工序等系统性问题。
自主保全:对象日常小异常,人员班组内部,周期每天。 个别改善:对象慢性·重大课题,人员跨职能团队,周期数周~数月。
源流情报回馈——故障履历、弱点清单、改造记录反馈给设计方。 LCC评价——按生命周期总成本(购置+运转+保全+停产)选型,不只看采购价。 垂直启动——新机台快速达到设计产能:试车计划、初期流动管理、操作者提前参与。 可靠性·保全性设计——易损件可达、可换;检查窗、集中润滑、模块化结构。
★一星:会操作——按标准作业、在指导下处置异常 ★★二星:能独立——独立操作+自主点检+初期处置 ★★★三星:会解析——能找真因、能提改善、能带课题 ★★★★四星:能教人——标准化、育成他人、支柱骨干
资格认定: 星级与津贴、岗位挂钩,让技能"值钱"。 多能工培养: 矩阵上的空格就是培养计划,防止"一个人请假,一条线停产"。 OJT与单点课: 把高手经验变成10分钟一页的标准教案。
故障损失→系统宕机、流程中断 准备调整损失→审批等待、系统切换 小停止·空转→查找资料、反复确认 速度低下→手工作业、重复录入 不良·返工→差错、返签、退单 启动初期损失→新人上手慢、交接损耗
依靠人的注意——"操作时小心点"(最不可靠) 警示与规程——光栅、报警、作业指导书 联锁与防护——异常时设备自动停止、危险区物理隔离 本质安全化——危险源从设计上消除(最高等级)
不跳步——前一步未通过诊断,后一步不开工; 不靠自觉——每一步都有标准、记录与诊断评分; 不搞运动——小集团固定节奏持续推进,一般每步需1~3个月。
目视:泄漏、变色、裂纹、螺栓划线错位、油位异常 耳听:异响、摩擦声、节奏变化、气漏声 手触:振动、温度、松动、爬行(传动不均匀) 鼻嗅:焦糊味、油变质味、化学品泄漏
发现异常→立即贴标签 班组汇总:台账登记、分级 能自改的自改,不能的联络保全 处理完毕揭标签,保留记录
遮挡:加罩、盖板,防止粉尘进入 收集:设接盘、导流槽,让泄漏有去处 密封:换密封件、加密封脂,堵住泄漏点 断源:改造工艺,取消污染源工序本身 易洁化:改光滑材质、去除死角,让灰尘留不住、冲得掉
够不着→移动式踏台、伸缩工具、快开式护罩 看不见→检查窗、内窥镜、油窗、照明改善 拧不动→加力杆、电动工具、统一螺栓规格 判不明→目视化标识、界限样板、对比照片
设备——设备效率指标(OEE、故障件数)纳入班组月目标 品质——品质要因点检与工序不良率由班组自我监控 成本——能耗、辅料、备件消耗纳入班组核算 安全——危险预知(KY)活动、安全点检常态化
清扫与复原状态(30%):设备见本色、缺陷清单的关闭率 基准遵守度(30%):点检表执行率、记录真实性抽查 缺陷管理(20%):发现→对策→验证的闭环速度 改善与标准化(20%):改善提案数、进基准书的比例
MTBF=720÷4=180小时 MTTR=12÷4=3小时 故障停机率=12÷720≈1.7%
A类:金额高、交期长、停机影响大→保险库存+寿命台账+关键备件清单 B类:一般备件→定量订货,定期检查 C类:低值易耗、随处可买→双箱法/看板补货,简化手续
定点:备件库位固定,货架标识与系统一致 定容:容器与标签标准化,数量一眼可读 定量:最高/最低库存线,消耗触发补货
消耗分析: 每月分析领用记录,异常消耗往往预示着设备劣化或保养不当。 寿命台账: A类备件记录安装日期与运行小时,接近寿命期提前备库。 大修备件计划: 年度定修计划确定的同时锁定备件清单与到货时间。
现象:轴承烧损,泵跳停。发生了什么? 物理原理:烧损=油膜破裂→金属直接接触→发热胶合 成立条件:油膜成立需要油量足、油质合格、转速/载荷在设计范围 条件差异:油位传感器失准→长期缺油运行 对策:修复传感器+加低位报警+把油位纳入日常点检表+同类泵横展
换模·调整停机:96h/月,18.4万元 卡料小停止:240次/月,9.6万元 降速运行:-13%速度,14.2万元 首件报废:6%不良,5.1万元 突发故障:4次/月,7.3万元 合计:54.6万元
把五项损失归入六大损失,并指出对应的OEE要素(A/B/C)。 按金额排序,选定首个攻关课题,说明对应哪根支柱、用哪个解析工具。 为"卡料小停止"拟定3条对策方向。
换模→损失②/A、SMED攻关 卡料→损失③/B,自主保全源头对策+防错 降速→损失④/B,PM分析查疲劳根源 首件报废→损失⑥/C,启动条件标准化 故障→损失①/A,个别改善STEP法
TPM推进委员会——总经理挂帅,定方针、给资源、做月度评价 支柱推进小组——八大支柱各设担当 车间推进小组——主任牵头,排计划、抓诊断 班组小集团——自主保全七步骤的日常执行单元(6~10人/组)
全部委托保全部门,生产一线袖手旁观 只搞清扫不做复原,缺陷清单越积越长 领导只在启动会上露面,之后不问不管 没有诊断评价,做好做坏一个样 贪大求全全面铺开,样板还没立住就推广 与绩效考核脱节,活动成了额外负担成功六要素(照方抓药): 一把手工程:经营者每月亲自参加诊断 样板先行:一台设备打透,再谈推广 教育先行:点检技能认定不过,不上岗 诊断与激励挂钩:等级决定资源与荣誉 数据说话:OEE、MTBF进月度经营例会 长期主义:按3~5年规划,不追求速胜
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

